
प्रकाशन मिति:सेप्टेम्बर ११, २०२६
लेखक:हु यानवेई, साइम्बर मेटल प्राविधिक विशेषज्ञ
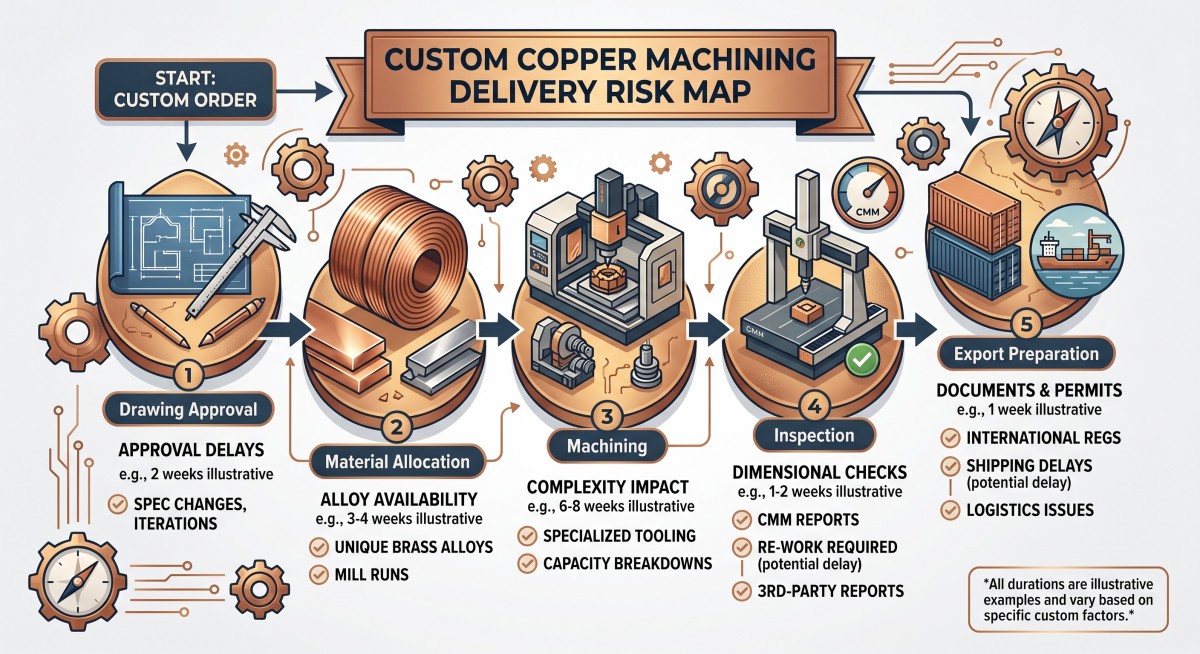
CNC मेसिन उपलब्ध नभएको कारणले गर्दा कस्टम कपर मेसिनिङ परियोजनाले विरलै आफ्नो डेलिभरी मिति छुटाउँछ। धेरैजसो अवस्थामा, ढिलाइ पहिले नै सुरु हुन्छ—जब रेखाचित्र अपूर्ण हुन्छ, सामग्रीको अवस्था अस्पष्ट हुन्छ, वा उत्पादन सुरु भइसकेपछि खरिदकर्ताले सहनशीलता परिवर्तन गर्छ।
मेसिनिङ र खरिदको दृष्टिकोणबाट तामा र पीतल आदानप्रदान गर्न सकिँदैन। शुद्ध तामाले लामो चिप्स, बर्र र विकृति समस्याहरू सिर्जना गर्न सक्छ। पीतल छिटो मेसिन गर्न सक्छ, तर सही ग्रेड, सिसाको सामग्री, टेम्पर र नियामक आवश्यकताहरू अझै पनि महत्त्वपूर्ण छन्। सानो स्पेसिफिकेशन अन्तर नयाँ उपकरण सेटअप, अर्को निरीक्षण चक्र वा अस्वीकृत ब्याच बन्न सक्छ।
त्यसैले कोटेशन स्वीकृत हुनुभन्दा पहिले नै डेलिभरी नियन्त्रण सुरु गर्नुपर्छ।
तामाको बार, प्लेट, रड, बसबार वा तयार पारिएका कम्पोनेन्टहरू खरिद गर्ने खरीददारहरूको लागि, उद्देश्य सरल छ:
अर्डर मेसिनिङ कतारमा प्रवेश गर्नु अघि उत्पादन रोक्न सक्ने प्रत्येक निर्णयलाई परिभाषित गर्नुहोस्।
द्रुत उत्तर: कस्टम कपर मेसिनिङमा ढिलाइको कारण के हो?
सबैभन्दा सामान्य कारणहरू अपूर्ण रेखाचित्रहरू, अस्पष्ट सामग्री ग्रेडहरू, ढिलो इन्जिनियरिङ परिवर्तनहरू, अनुमोदित नमूनाहरू, अनुपलब्ध कच्चा माल, अवास्तविक सहनशीलता, हराएको निरीक्षण कागजातहरू र अपरिभाषित ढुवानी जिम्मेवारीहरू हुन्।
जोखिम कम गर्न, खरिदकर्ताले निम्न कुराहरू गर्नुपर्छ:
- सामग्री बाँडफाँड गर्नु अघि रेखाचित्र संशोधन अनुमोदन गर्नुहोस्।
- मिश्र धातु, स्वभाव, आयाम र सहनशीलता निर्दिष्ट गर्नुहोस्।
- कच्चा पदार्थको लिड टाइमलाई मेसिनिङ लिड टाइमबाट अलग गर्नुहोस्।
- महत्वपूर्ण आयामहरू र निरीक्षण विधिहरू पहिचान गर्नुहोस्।
- पूर्ण ब्याच जारी गर्नु अघि नमूनाहरू अनुमोदन गर्नुहोस्।
- प्याकेजिङ, कागजातहरू र कार्गो-तयार कोसेढुङ्गाहरू परिभाषित गर्नुहोस्।
मेसिनिङ आपूर्तिकर्ताले उत्पादनको नामबाट मात्र सही रूपमा उद्धृत गर्ने अपेक्षा गर्नु हुँदैन। अनुकूलन तामा मेसिनिङको लागि, रेखाचित्र र प्रक्रिया आवश्यकताहरूले तालिका नियन्त्रण गर्दछ।
साइम्बर मेटलकोफाइन मेसिनिङ सेवाCNC-मेशिन गरिएको तामा, पीतल, कांस्य वा आल्मुनियम कम्पोनेन्टहरू छलफल गर्दा सुरुवात बिन्दुको रूपमा प्रयोग गर्न सकिन्छ। अन्तिम सम्भाव्यता अझै पनि रेखाचित्र, सामग्री र मात्रामा निर्भर गर्दछ।
१. उत्पादन सुरु हुनुभन्दा पहिले रेखाचित्र फ्रिज गर्नुहोस्
समय गुमाउने सबैभन्दा छिटो तरिका भनेको रेखाचित्र संशोधन स्थिर हुनुभन्दा पहिले नै मेसिनिङ सुरु गर्नु हो।
रेखाचित्रले पहिचान गर्नुपर्छ:
- सामग्री ग्रेड र नियमन मानक
- उत्पादन फारम र सुरुवाती खाली ठाउँ
- समाप्त आयामहरू
- सामान्य र आलोचनात्मक सहनशीलता
- प्वालको आकार, स्थिति र फिटहरू
- सतह-समाप्ति आवश्यकताहरू
- च्याम्फर, रेडियो र डिबरिङ आवश्यकताहरू
- प्लेटिङ, कोटिंग वा सफाई आवश्यकताहरू
- निरीक्षण बिन्दुहरू
- रेखाचित्र संशोधन र स्वीकृति स्थिति
आपूर्तिकर्तालाई तीन फरक रेखाचित्र संस्करणहरू नपठाउनुहोस् र पछिल्लो इमेल स्पष्ट छ भनी मान्नुहोस्। आपूर्तिकर्ताले पहिले नै सामग्री अर्डर गरेको हुन सक्छ वा पहिलेको फाइलबाट CNC कार्यक्रम तयार गरेको हुन सक्छ।
एउटा नियन्त्रित रेखाचित्र नाम प्रयोग गर्नुहोस्, जस्तै:
परियोजना-एबीसी-कपर-पार्ट-रेभ-सीत्यसपछि त्यो संशोधन खरिद आदेश र निरीक्षण कागजातहरूमा लेख्नुहोस्।
सामान्यतया ढिलाइ सिर्जना गर्ने परिवर्तनहरू कोर्ने
एउटा सानो परिवर्तनले एकभन्दा बढी आयामहरूलाई असर गर्न सक्छ:
खरिदकर्ता परिवर्तन सम्भावित उत्पादन प्रभाव सानो प्वाल सहनशीलता नयाँ टुलिङ, ढिलो काट्ने वा थप निरीक्षण पातलो भित्ता विकृति जोखिम र संशोधित फिक्स्चरिंग कडा समतलता अतिरिक्त लेभलिङ, तनाव राहत वा मेसिनिङ भत्ता नयाँ सतह फिनिश फरक परिष्करण मार्ग र अनुमोदन नमूना परिवर्तन गरिएको तामाको ग्रेड नयाँ सामग्री स्रोत र प्रक्रिया प्रमाणीकरण प्लेटिङ थपियो नयाँ उप-ठेक्का, मास्किङ र निरीक्षण चरणहरू परिवर्तन अनुमोदन गर्नु अघि, आपूर्तिकर्तालाई सोध्नुहोस् कि कुन चरण पहिले नै पूरा भइसकेको छ:
- सामग्री खरिद
- खाली काट्ने काम
- सीएनसी प्रोग्रामिङ
- फिक्स्चर तयारी
- पहिलो-टुक्रा मेसिनिङ
- ब्याच उत्पादन
- सतह उपचार
- अन्तिम निरीक्षण
- प्याकिङ
यसले सामान्य विवादलाई रोक्छ जहाँ खरिदकर्ताले "उत्पादन अझै पठाइएको छैन" भनेर रेखाचित्र परिवर्तन नि:शुल्क हो भनी मान्दछ।
२. उत्पादनको नाम मात्र नभई तामा वा पीतलको ग्रेड पुष्टि गर्नुहोस्
"तामाको भाग" र "पीतल फिटिंग" व्यावसायिक विवरण हुन्, पूर्ण मेसिनिंग विशिष्टताहरू होइनन्।
तामाका भागहरूको लागि, खरीददारहरूले व्यावसायिक रूपमा शुद्ध तामा, अक्सिजन-रहित तामा, टेलुरियम तामा, क्रोमियम जिरकोनियम तामा वा अन्य विशेष मिश्र धातुको तुलना गरिरहेका हुन सक्छन्। पीतलका भागहरूको लागि, C36000, C26000 र अन्य ग्रेडहरूले घुमाउने, मिलिङ गर्ने, बनाउने र परिष्करण गर्ने क्रममा फरक तरिकाले व्यवहार गर्न सक्छन्।
साइम्बर मेटलकोशुद्ध तामा उत्पादनहरूपृष्ठले रड, बार, प्लेट, स्ट्रिप र बसबार जस्ता उत्पादन फारमहरू समेट्छ। पीतल अनुप्रयोगहरूको लागि,पीतल मिश्र धातुहरूश्रेणीले ग्रेड र फारम छलफलको लागि फराकिलो सुरुवात बिन्दु प्रदान गर्दछ।
RFQ मा निम्न कुरा उल्लेख हुनुपर्छ:
- मिश्र धातुको सही पदनाम
- लागू भएमा, समान मानक
- तापक्रम वा आपूर्ति अवस्था
- कच्चा पदार्थको रूप
- रसायन विज्ञान वा प्रमाणपत्र आवश्यकता
- मेकानिकल वा विद्युतीय आवश्यकताहरू
- भाग कच्चा स्टक, काटिएको खाली वा समाप्त घटकको रूपमा आपूर्ति गरिएको छ कि छैन
किन ग्रेड अस्पष्टताले उत्पादनमा ढिलाइ गर्छ
आपूर्तिकर्ताले उपलब्ध स्टकको आधारमा तामाको बार उद्धृत गर्न सक्छ, जबकि खरिदकर्ताले विशिष्ट अक्सिजन स्तर, तापक्रम वा चालकता दायराको अपेक्षा गर्दछ। सामग्री भौतिक रूपमा सही रूपमा आउन सक्छ तर अझै पनि खरिद विशिष्टतामा असफल हुन्छ।
त्यसपछि समस्या यस्तो हुन्छ:
- सामग्री होल्डमा राखिएको छ।
- थप परीक्षणको लागि अनुरोध गरिएको छ।
- प्रतिस्थापन सामग्री प्राप्त गरिन्छ।
- मेसिनिङको तालिका पुन: तय गरिएको छ।
- निरीक्षण र ढुवानी पछि सारिन्छ।
यदि अक्सिजन सामग्री, चालकता वा ताप-उपचार अवस्था महत्त्वपूर्ण छ भने, उत्पादन गर्नु अघि आवश्यक परीक्षण विधि र कागजात प्रकार बताउनुहोस्। सामान्य सामग्री प्रमाणपत्रले समाप्त भागको लागि आवश्यक पर्ने प्रत्येक सम्पत्ति स्वचालित रूपमा प्रमाणित गर्दैन।
३. मेसिनिङ लिड टाइमबाट सामग्री लिड टाइम अलग गर्नुहोस्
सामग्रीको सुरुवात बिन्दु स्पष्ट नभएसम्म उद्धृत गरिएको मेसिनिङ लिड टाइम अर्थहीन हुन्छ।
आपूर्तिकर्तालाई यी चरणहरू छुट्याउन भन्नुहोस्:
स्टेज सोध्नुपर्ने प्रश्न सामग्री सोर्सिङ के आवश्यक ग्रेड र साइज पहिले नै उपलब्ध छ? खाली तयारी काट्न वा काट्न कति समय लाग्छ? प्रोग्रामिङ र फिक्स्चरिङ के नयाँ कार्यक्रम वा फिक्स्चर आवश्यक छ? पहिलो-टुक्रा अनुमोदन के खरिदकर्ताले नमूना स्वीकृत गर्न आवश्यक छ? ब्याच मेसिनिङ नियमित उत्पादन कहिले सुरु हुन्छ? फिनिसिङ के प्लेटिङ, पालिसिङ वा सफाई समावेश छ? निरीक्षण विज्ञप्ति कुन कागजातहरू स्वीकृत हुनुपर्छ? कार्गो तयारी प्याकिङ कहिले पूरा हुन्छ? "अर्डर" को अर्थ के हो भनेर परिभाषित नगरी "अर्डर गरेको १० दिन पछि" स्वीकार नगर्नुहोस्।
घडी पछि सुरु हुन सक्छ:
- खरिद अर्डर रसिद
- जम्मा वा भुक्तानी
- रेखाचित्र अनुमोदन
- सामग्री पुष्टिकरण
- नमुना स्वीकृति
- फिक्स्चर स्वीकृति
- सबै प्राविधिक प्रश्नहरूको अन्तिम रूप
अनुकूलन तामा मेसिनिङको लागि, सबैभन्दा भरपर्दो उद्धरणले दुवै भन्छ:
- लिड-टाइम सुरु हुने अवस्था
- लिड-टाइम एन्डपोइन्ट
उदाहरणका लागि:
उत्पादनको नेतृत्व समय ड्रइङ स्वीकृति, सामग्री पुष्टिकरण र सहमत भुक्तानी प्राप्ति पछि सुरु हुन्छ। उद्धृत गरिएको अन्तिम बिन्दु निरीक्षण र प्याकिङ पछि कार्गो-तयार छ।
त्यो शब्दावली सर्त बिनाको एकल संख्या भन्दा बढी उपयोगी छ।
४. ब्याच उद्धृत गर्नु अघि मेसिनिङ रुट र टुलिङको समीक्षा गर्नुहोस्
खरिदकर्ताले मूल्य तुलना गर्नु अघि मेसिनिङ रुटको निर्णय लिनुपर्छ।
आपूर्तिकर्ताले निम्न मध्ये छनौट गर्नुपर्ने हुन सक्छ:
- आरा काट्ने खाली ठाउँ र CNC मेसिनिङ
- नजिकैको नेट-आकारको एक्सट्रुजन र फिनिश मेसिनिङ
- जाली खाली प्लस सीएनसी मेसिनिंग
- गोल बारबाट मोड्दै
- प्लेट वा आयताकार बारबाट मिलिङ
- कठिन सुविधाहरूको लागि EDM
- माध्यमिक ड्रिलिंग, ट्यापिंग वा डिबरिंग
- मेसिनिङ पछि प्लेटिङ वा सतह उपचार
सबैभन्दा कम खर्चिलो कच्चा पदार्थ सधैं सबैभन्दा छिटो बाटो हुँदैन।
ठूलो मात्रामा सामग्री हटाउने तामाको भागले अत्यधिक चिप्स र लामो चक्र समय उत्पादन गर्न सक्छ। पित्तलको भागले मेसिनिङ समय घटाउन सक्छ, तर विशेष सिसा-मुक्त ग्रेडलाई फरक काट्ने प्यारामिटरहरू आवश्यक पर्न सक्छ। पित्तलको विकल्पले पहिरन प्रदर्शन सुधार गर्न सक्छ तर उपकरणको पहिरन र फिक्स्चरिंग आवश्यकताहरू बढाउन सक्छ।
आपूर्तिकर्तालाई स्पष्ट पार्न सोध्नुहोस्:
- खाली ठाउँबाट कुन आयामहरू उत्पादन गरिन्छ?
- सीएनसी मेसिनिङद्वारा कुन आयामहरू उत्पादन गरिन्छ?
- जहाँ मेसिनिंग भत्ता आवश्यक छ
- कुन सुविधाहरूलाई माध्यमिक सञ्चालन आवश्यक पर्दछ
- कुन सतहहरूलाई समर्पित फिक्स्चर चाहिन्छ?
- प्रक्रिया वार्षिक मात्राको लागि उपयुक्त छ कि छैन
टुलिङ र फिक्स्चर प्रश्नहरू
कच्चा पदार्थ उपलब्ध हुँदा पनि नयाँ फिक्स्चर वा विशेष उपकरणले पहिलो ब्याचलाई ढिलाइ गर्न सक्छ।
पुष्टि गर्नुहोस्:
- के अवस्थित उपकरणहरू उपयुक्त छन्?
- के नयाँ फिक्स्चर आवश्यक छ?
- फिक्स्चर कसको स्वामित्वमा छ?
- के फिक्स्चर उद्धृत मूल्यमा समावेश छ?
- फिक्स्चर स्वीकृति कति समय लाग्छ?
- के आपूर्तिकर्ताले पूर्ण उत्पादन अघि पहिलो-टुक्रा परीक्षण चलाउन सक्छ?
- फिक्स्चर पूरा भएपछि रेखाचित्र परिवर्तन भयो भने के हुन्छ?
यी प्रश्नहरू विशेष गरी पातलो पर्खाल, गहिरो प्वाल, साँघुरो जालो वा ठूला समतल सतहहरू भएका तामाका घटकहरूको लागि महत्त्वपूर्ण छन्।
५. महत्वपूर्ण आयाम र निरीक्षण विधिहरू चिन्ह लगाउनुहोस्
धेरै सहनशीलता भएको तर कुनै प्राथमिकता नभएको रेखाचित्रले निरीक्षणलाई ढिलो गर्न र टार्न सकिने विवादहरू सिर्जना गर्न सक्छ।
आयामहरूलाई तीन समूहमा विभाजन गर्नुहोस्:
आयाम वर्ग अर्थ खरिदकर्ताको कारबाही आलोचनात्मक एसेम्बली, वर्तमान प्रवाह वा सञ्चालन कार्यसम्पादनलाई प्रत्यक्ष असर गर्छ राज्य निरीक्षण विधि र स्वीकृति सीमा कार्यात्मक फिट वा सञ्चालनको लागि महत्त्वपूर्ण तर परिभाषित दायरालाई अनुमति दिन सक्छ नमूना वा मापन विधि पहिचान गर्नुहोस् सामान्य जानकारी सामान्य रेखाचित्र सहिष्णुता द्वारा नियन्त्रित अनावश्यक निरीक्षण चरणहरू थप्नबाट बच्नुहोस् उदाहरणका लागि, म्याटिङ पिनसँग प्रयोग गरिएको प्वाललाई विशेष फिट र मापन विधि आवश्यक पर्न सक्छ। कस्मेटिक किनारालाई दृश्य निरीक्षण र डिबरिङ पुष्टिकरण मात्र आवश्यक पर्न सक्छ।
"सबै आयामहरू उत्तम हुनुपर्छ" नलेख्नुहोस्। त्यो निर्देशनले मेसिनिस्ट वा निरीक्षकलाई मद्दत गर्दैन। यसले कुन आयामहरूले वास्तवमा ढुवानी रोक्न सक्छ भन्ने बारेमा अनिश्चितता सिर्जना गर्दछ।
निर्दिष्ट गर्नुहोस्:
- मापन यन्त्र
- नमूना योजना
- मिति सन्दर्भहरू
- सतह-समाप्त विधि
- समतलता वा सीधापन विधि
- प्लेटिङ गर्नु अघि वा पछि निरीक्षण गरिन्छ कि हुँदैन
- खरिदकर्तालाई पहिलो-लेख रिपोर्ट चाहिन्छ कि पर्दैन
साइम्बर मेटलकोगुणस्तर प्रमाणपत्र र निरीक्षण जानकारीसामान्य गुणस्तर-कागजात सन्दर्भ प्रदान गर्न सक्छ, तर खरिद आदेशले अझै पनि विशिष्ट लटको लागि आवश्यक कागजातहरू परिभाषित गर्नुपर्छ।
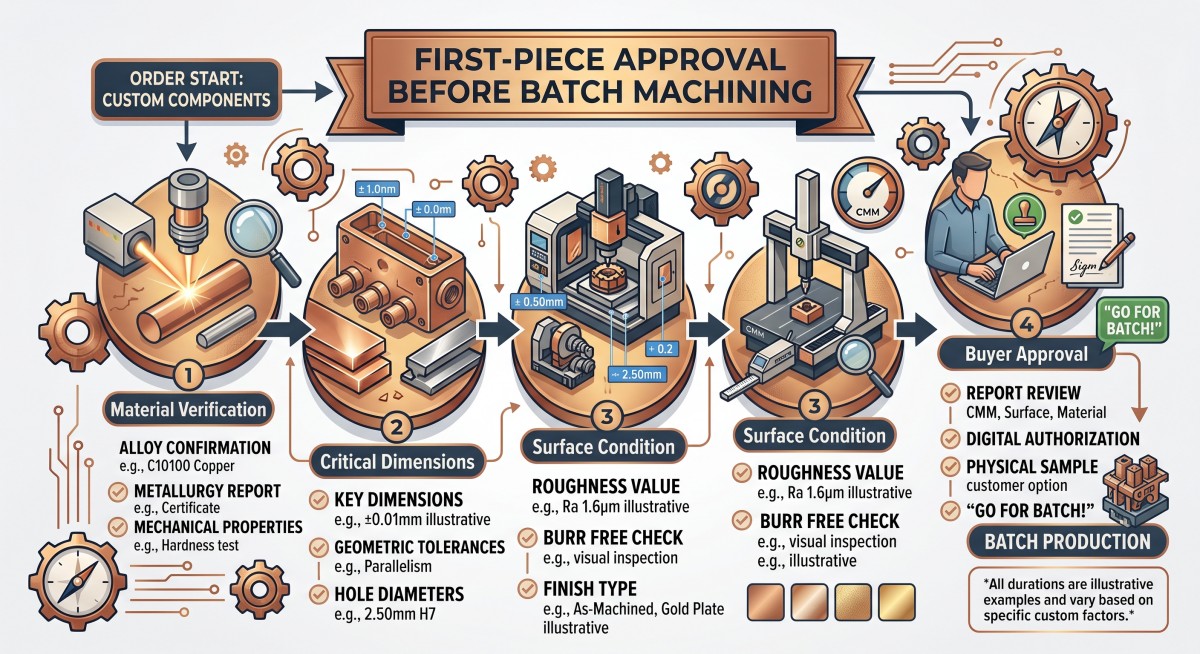
६. पूर्ण ब्याच जारी गर्नु अघि पहिलो टुक्रालाई अनुमोदन गर्नुहोस्
पहिलो-टुक्रा स्वीकृति भनेको गुणस्तरीय कदम मात्र नभई तालिका-नियन्त्रण उपकरण हो।
नयाँ कस्टम तामा मेसिनिङ परियोजनाको लागि, पहिलो टुक्राले पुष्टि गर्नुपर्छ:
- भौतिक पहिचान
- प्रमुख आयामहरू
- प्वालको स्थान र फिट
- सतहको अवस्था
- बुर र किनाराको अवस्था
- मेसिनिङ चिन्हहरू
- प्लेटिङ वा कोटिंग, यदि लागू हुन्छ भने
- व्यावहारिक भएसम्म एसेम्बली उपयुक्त
खरिदकर्ताले पहिले नै निर्णय गर्नुपर्छ:
- नमूना कसले अनुमोदन गर्छ?
- कति नमुनाहरू आवश्यक छन्?
- नमुनामा के जानकारी समावेश हुनुपर्छ?
- खरिदकर्ताले कति चाँडो प्रतिक्रिया दिनेछ
- स्वीकृति नहुँदासम्म उत्पादन जारी राख्न सकिन्छ कि सकिँदैन
- नमुना असफल भएमा के हुन्छ?
आपूर्तिकर्ताले खरिदकर्ता प्रतिक्रियाको लागि दुई हप्ता पर्खिरहेको नमूनाको कारणले हुने ढिलाइलाई नियन्त्रण गर्न सक्दैन। परियोजना तालिकामा स्वीकृति समयसीमा राख्नुहोस्।
एउटा व्यावहारिक नियम यस्तो छ:
नमूना स्वीकृति पछि कुनै इन्जिनियरिङ परिवर्तन हुँदैन जबसम्म आपूर्तिकर्ताले लागत, उपकरण र डेलिभरीमा यसको प्रभाव पुष्टि गर्दैन।
७. आउटसोर्स गरिएको प्लेटिङ र माध्यमिक प्रशोधन नियन्त्रण गर्नुहोस्
प्लेटिङ, पालिसिङ, सफाई र विशेष परीक्षण लुकेको तालिका जोखिम बन्न सक्छ।
मेसिन गरिएको भाग पूरा हुन सक्छ तर अझै पनि ढुवानी गर्न असमर्थ हुन सक्छ किनभने:
- प्लेटिङ मोटाई परिभाषित गरिएको छैन
- मास्किङ क्षेत्रहरू अस्पष्ट छन्
- उपठेकेदारलाई छुट्टै फिक्स्चर चाहिन्छ।
- सतह तयारी अपूर्ण छ।
- कोटिंगको रंग वा रूप स्वीकृतिको पर्खाइमा छ
- खरिदकर्ताले परीक्षण आवश्यकता पुष्टि गरेको छैन।
- फिनिसिङ आपूर्तिकर्ताको ब्याच तालिका फरक हुन्छ।
यदि प्लेटिङ वा कोटिंग परियोजनाको भाग हो भने, परिभाषित गर्नुहोस्:
- कोटिंगको प्रकार
- लक्ष्य मोटाई वा दायरा
- मास्क लगाउनु पर्ने क्षेत्रहरू
- सतह तयारी
- उपस्थिति आवश्यकताहरू
- आवश्यक भएमा, आसंजन वा निरन्तरता परीक्षण
- निरीक्षण जिम्मेवारी
- पुन: कार्य प्रक्रिया
- कोटिंग अन्तिम मेसिनिङ अघि वा पछि लगाइएको होस्
आपूर्तिकर्तालाई पूरा मार्ग देखाउन भन्नुहोस्:
कच्चा पदार्थ → CNC मेसिनिङ → डिबरिङ → सफाई → प्लेटिङ → निरीक्षण → प्याकिङ
यदि आउटसोर्स गरिएको प्रक्रिया आवश्यक छ भने, सोध्नुहोस् कि उद्धृत डेलिभरी मितिमा सुविधाहरू बीचको यातायात र फिर्ता पछि अन्तिम निरीक्षण समावेश छ कि छैन।
८. कार्गो-तयार मिति भन्दा पहिले निर्यात प्याकिङ तयार गर्नुहोस्
प्याकेजिङ उत्पादनको वरिपरि डिजाइन गरिनुपर्छ, उत्पादनको अन्त्यमा थप्नु हुँदैन।
तामा र पित्तलका भागहरू निम्न कारणले क्षतिग्रस्त हुन सक्छन्:
- आंशिक सम्पर्क
- पट्टाको दबाब
- केस भित्र सर्दै
- आर्द्रता र संघनन
- असुरक्षित मेसिन गरिएका सतहहरू
- गलत स्ट्याकिङ
- अत्यधिक प्याकेज तौल
- छुटेका लेबलहरू
बल्क रड, बार र प्लेटहरूको लागि, निम्न कुराहरूमा सहमत हुनुहोस्:
- बन्डल व्यवस्था
- किनारा र कुना सुरक्षा
- सतह विभाजकहरू
- आधार समर्थन
- आन्दोलन विरुद्धको संयम
- प्याकेज आयामहरू
- कुल र खुद तौल
- फोर्कलिफ्ट वा लिफ्टिङ पहुँच
- प्याकेज लेबलहरू
- आर्द्रता संरक्षण
- मुद्दा बन्द हुनुभन्दा अगाडिका तस्बिरहरू
समाप्त मेसिन गरिएका भागहरूको लागि, थप्नुहोस्:
- व्यक्तिगत विभाजकहरू
- धागो र प्वालहरूको लागि सुरक्षा
- स्क्र्याच प्रतिरोधी सामग्री
- सरसफाइ आवश्यकताहरू
- आवश्यक भएमा अभिमुखीकरण चिन्हहरू
- लट र प्याकेज ट्रेसिबिलिटी
गन्तव्यमा प्याकेज अनलोड गर्न सकिन्छ कि भनेर सोध्न उत्पादन पूरा नभएसम्म पर्खनुहोस्। प्राप्त गर्ने टोलीसँग अधिकतम फोर्कलिफ्ट क्षमता वा प्रतिबन्धित अनलोडिङ बे हुन सक्छ।
९. खरीददारहरूले वास्तवमा ट्र्याक गर्न सक्ने माइलस्टोन तालिका बनाउनुहोस्
एउटा उपयोगी तालिकामा एक भन्दा बढी अन्तिम डेलिभरी मितिहरू हुन्छन्।
निम्न जस्ता माइलस्टोनहरू प्रयोग गर्नुहोस्:
- RFQ र रेखाचित्र प्राप्त भयो
- प्राविधिक प्रश्नहरू बन्द गरियो
- कोटेशन स्वीकृत भयो
- रेखाचित्र संशोधन स्थिर गरियो
- आवंटित सामग्री
- खाली तयारी पूरा भयो
- पहिलो टुक्रा पूरा भयो
- पहिलो टुक्रा स्वीकृत भयो
- ब्याच मेसिनिङ पूरा भयो
- दोस्रो प्रशोधन पूरा भयो
- अन्तिम निरीक्षण जारी गरियो
- प्याकिङ पूरा भयो
- कार्गो तयार छ
- ढुवानी हस्तान्तरण गरियो
- अनुमानित गन्तव्य आगमन
प्रत्येक कोसेढुङ्गामा निम्न कुराहरू हुनुपर्छ:
- जिम्मेवार पक्ष
- योजना गरिएको मिति
- वास्तविक मिति
- आवश्यक स्वीकृति
- हालको स्थिति
- ढिलाइको कारण, यदि लागू हुन्छ भने
यसले व्यवस्थित ढिलाइ र अचम्मलाग्दो ढिलाइ बीचको भिन्नता ल्याउँछ। यदि सामग्री बाँडफाँड ढिलो भयो भने, खरिदकर्ताले वैकल्पिक मार्ग स्वीकार गर्ने कि नगर्ने भनेर निर्णय गर्न सक्छ। यदि निरीक्षण कागजातहरू ढिलो भएमा, रसद टोलीले धेरै चाँडो कार्गो बुकिङ गर्नबाट बच्न सक्छ।
१०. ढिलाइ प्रतिरोधी RFQ पठाउनुहोस्
अनुकूलन तामा मेसिनिङ वा ब्रास मेसिनिङको लागि उद्धरण अनुरोध गर्दा निम्न टेम्प्लेट प्रयोग गर्नुहोस्:
सामग्री ग्रेड र मानक:
उत्पादन फारम र सुरुवाती खाली ठाउँ:
समाप्त आयामहरू:
महत्वपूर्ण सहनशीलता:
रेखाचित्र नम्बर र संशोधन:
नमूनाको लागि मात्रा:
ब्याच मात्रा:
वार्षिक वा पूर्वानुमान मात्रा:
मेसिनिङ सञ्चालन आवश्यक:
सतह फिनिश वा प्लेटिङ:
निरीक्षण विधि र कागजातहरू:
प्याकिङ आवश्यकताहरू:
गन्तव्य देश:
आवश्यक कार्गो-तयार मिति:
आवश्यक आगमन मिति:
इनकोटर्म वा डेलिभरी आधार:
क्रेता स्वीकृति सम्पर्क:
प्राविधिक प्रश्नहरूको जवाफ समय:रेखाचित्र समीक्षा र CNC प्रक्रिया छलफलको लागि, लिङ्क गर्नुहोस्साइम्बर मेटल फाइन मेसिनिङ समर्थन। यदि तपाईं अझै पनि भौतिक रूपहरू तुलना गर्दै हुनुहुन्छ भने, समीक्षा गर्नुहोस्साइम्बर मेटल उत्पादनहरूको सिंहावलोकनRFQ पठाउनु अघि।
जब परियोजनामा सामग्री प्रमाणपत्र, निरीक्षण प्रतिवेदन वा तेस्रो-पक्ष समीक्षा समावेश हुन्छ, ढुवानीमा के आपूर्ति गर्नुपर्छ भनेर ठ्याक्कै उल्लेख गर्नुहोस्। सामान्य कम्पनी प्रमाणपत्रले अर्डर-विशिष्ट कागजात आवश्यकता पूरा गर्छ भनेर नसोच्नुहोस्।
अनुकूलन अर्डरहरूको लागि,RFQ को लागि साइम्बर मेटललाई सम्पर्क गर्नुहोस्।रेखाचित्र, ग्रेड, मात्रा, सहनशीलता, सतह र गन्तव्यको साथ।
अन्तिम चेकलिस्ट: अर्डर स्वीकृत गर्नु अघि
यो सूची आन्तरिक रूपमा प्रयोग गर्नुहोस्:
- के रेखाचित्र संशोधन स्थिर छ?
- के ग्रेड र टेम्पर स्पष्ट रूपमा लेखिएको छ?
- के उत्पादन फारम परिभाषित गरिएको छ?
- के सुरुवाती खाली ठाउँ सहमत छ?
- के महत्वपूर्ण आयामहरू पहिचान गरिएका छन्?
- के निरीक्षण विधि स्पष्ट छ?
- के नमूना मात्रा र स्वीकृति समय परिभाषित गरिएको छ?
- के मेसिनिङ र फिनिशिङ मार्ग बुझिएको छ?
- के आउटसोर्स गरिएका प्रक्रियाहरू तालिकामा समावेश छन्?
- के लिड-टाइम सुरुवात अवस्था लेखिएको छ?
- के कार्गो तयार हुने मिति गन्तव्य आगमनबाट अलग गरिएको छ?
- के प्याकिङ योजना स्वीकृत छ?
- के लट, प्याकेज र निरीक्षण रेकर्डहरू पत्ता लगाउन सकिन्छ?
- के खरिदकर्ताको प्रतिक्रिया समय तालिकामा समावेश गरिएको छ?
घडी सुरु हुनुभन्दा पहिले के हुनुपर्छ भनेर दुवै पक्षले बुझेपछि मात्र डेलिभरी वाचा उपयोगी हुन्छ।
म सधैं साइम्बर मेटलका उत्पादनहरूको पूर्ण दायरा उल्लेख गर्न चाहन्छु, र यो वेबसाइट प्रयोग गर्न चाहन्छुhttps://www.cymbermetal.com/तिनीहरूको बारेमा थप जान्नको लागि।
बारम्बार सोधिने प्रश्नहरू
सबैभन्दा सामान्य कारण भनेको समाधान नगरिएको आवश्यकता हो जुन उत्पादन ढिलो पुग्छ। विशिष्ट उदाहरणहरूमा अस्पष्ट मिश्र धातु, परिवर्तन गरिएको रेखाचित्र संशोधन, अवास्तविक सहनशीलता, नमूना अनुमोदन हराइरहेको वा मूल तालिकामा समावेश नगरिएको आउटसोर्स गरिएको परिष्करण प्रक्रिया समावेश छ। सामग्री बाँडफाँड गर्नु अघि रेखाचित्र फ्रिज गर्नुहोस् र निरीक्षण विधि परिभाषित गर्नुहोस्।
RFQ चरणमा पूर्ण रेखाचित्र, सटीक सामग्री ग्रेड, मात्रा, महत्वपूर्ण सहनशीलता, समाप्ति र गन्तव्य प्रदान गर्नुहोस्। प्राविधिक प्रश्नहरूको द्रुत जवाफ दिनुहोस् र सहमत समय भित्र पहिलो टुक्रा अनुमोदन गर्नुहोस्। आपूर्तिकर्तालाई सामग्री सोर्सिङ, मेसिनिङ, निरीक्षण र कार्गो-तयार माइलस्टोनहरू अलग गर्न भन्नुहोस्।
हो। मेसिनिङ व्यवहार सटीक ग्रेड, टेम्पर, ज्यामिति र काट्ने सेटअपमा निर्भर गर्दछ। शुद्ध तामाले लामो चिप्स र बर्रहरू उत्पादन गर्न सक्छ, जबकि केही फ्री-मेसिनिङ ब्रास ग्रेडहरूले बढी अनुमानित चिप्स उत्पादन गर्न सक्छन्। यी सामान्य योजना अवलोकनहरू हुन्, प्रतिनिधि मेसिनिङ परीक्षणको विकल्प होइनन्।
यो तपाईंको आन्तरिक उपकरण, सहनशीलता आवश्यकताहरू, मात्रा र कुल अवतरण लागतमा निर्भर गर्दछ। कच्चा स्टक व्यावहारिक हुन सक्छ जब तपाईंसँग पहिले नै योग्य मेसिनिंग क्षमता छ। समाप्त भागहरूले आन्तरिक प्रशोधन घटाउन सक्छ तर रेखाचित्र, निरीक्षण र आपूर्तिकर्ता प्रक्रिया क्षमताको कडा नियन्त्रण आवश्यक पर्दछ। स्वीकृत घटकको लागत तुलना गर्नुहोस्, सामग्री मूल्य मात्र होइन।
मिश्र धातु र मानक, उत्पादन फारम, आयाम, सहिष्णुता, रेखाचित्र संशोधन, मात्रा, मेसिनिङ दायरा, सतह उपचार, निरीक्षण कागजातहरू, प्याकिङ आवश्यकताहरू, गन्तव्य र लक्ष्य तालिका पठाउनुहोस्। यदि कम्पोनेन्ट सुरक्षा-महत्वपूर्ण छ वा विद्युतीय रूपमा लोड गरिएको छ भने, सञ्चालन अवस्था र स्वीकृति मापदण्ड समावेश गर्नुहोस्।
नियन्त्रित संशोधन प्रणाली प्रयोग गर्नुहोस्। आपूर्तिकर्ताले प्रोग्रामिङ, टुलिङ, सामग्री बाँडफाँड र उत्पादनको लागि कुन संशोधन प्रयोग गरेको छ भनेर पुष्टि गर्नुहोस्। कुनै पनि परिवर्तनलाई अनुमोदन गर्नु अघि, सामग्री, टुलिङ, मेसिनिङ मार्ग, निरीक्षण र डेलिभरीमा यसको प्रभावको बारेमा अनुरोध गर्नुहोस्। परिवर्तन रेकर्डको रूपमा अनौपचारिक इमेल संलग्नकमा भर नपर्नुहोस्।
प्राविधिक-प्रश्न बन्द, रेखाचित्र अनुमोदन, सामग्री आवंटन, खाली तयारी, पहिलो-टुक्रा अनुमोदन, ब्याच मेसिनिङ, फिनिशिङ, निरीक्षण रिलीज, प्याकिङ, कार्गो-तयार मिति र ढुवानी हस्तान्तरण समावेश गर्नुहोस्। गन्तव्य आगमन छुट्टै सूचीबद्ध गर्नुपर्छ किनभने यातायात र भन्सार उत्पादन पूरा हुनु जस्तै होइन।
पोस्ट समय: सेप्टेम्बर-११-२०२६