
प्रकाशन मिति: अगस्ट ९, २०२६
लेखक: हु यानवेई, साइम्बर मेटल प्राविधिक विशेषज्ञ
चम्किलो चाँदीको रड किनेर "समुद्री ग्रेड" भन्नु भनेको सस्तो कोटिंग कसरी महँगो बन्द हुन्छ।
"निकेल प्लेटेड कपर रड, १० माइक्रोन" मात्र भन्ने RFQ ले आपूर्तिकर्तालाई कठिन निर्णयहरू छोड्छ। के १० माइक्रोन औसत वा न्यूनतम स्थानीय मोटाई हो? के काटिएको छेउ लेपित छ? के निक्षेप इलेक्ट्रोलाइटिक निकल हो वा इलेक्ट्रोलेस निकल-फस्फोरस? के रड सुख्खा स्विचबोर्ड भित्र बस्नेछ, इन्जिन कोठामा नुनले भरिएको संक्षेपणको सामना गर्नेछ, वा बग्ने समुद्री पानीमा डुबेको रहनेछ?
ती सानातिना विवरणहरू होइनन्। कम उद्धरणले र्याक पोइन्टहरू नजिकै पातलो क्षेत्रहरू, कोटेड नगरिएको छेउ, कमजोर आसंजन, आयामी वृद्धि र स्वीकृति मापदण्ड बिना नुन-स्प्रे रिपोर्ट लुकाउन सक्छ। खरिदकर्ताले प्रति किलोग्राम पैसा बचत गर्छ र त्यसपछि अस्वीकृत एसेम्बलीहरू, पुन: प्लेटिङ, जहाज ढिलाइ वा आपतकालीन प्रतिस्थापनको लागि भुक्तानी गर्छ।
साइम्बर मेटलको प्रमाणित उत्पादन पुस्तकालयमा समावेश छसमुद्री प्रयोगको लागि निकल प्लेटेड तामाको रडव्यावसायिक उत्पादन मार्गको रूपमा। यो निर्देशिकाले खरिदकर्ताले उत्पादन विवरणलाई पूर्ण विवरणको रूपमा व्यवहार गर्नु अघि समाधान गर्नुपर्ने इन्जिनियरिङ प्रश्नहरूलाई सम्बोधन गर्दछ।
द्रुत उत्तर: के निकल प्लेटेड कपर रड समुद्री प्रयोगको लागि उपयुक्त छ?
उच्च-चालकता भएको तामाको कोरलाई आर्द्र, नुनले भरिएको हावा, संघनन वा बीचमा छिर्नबाट सुरक्षाको आवश्यकता पर्दा निकल प्लेटेड तामाको रड समुद्री विद्युतीय भागहरूको लागि उपयुक्त हुन सक्छ। यो निरन्तर समुद्री पानीमा डुबाउनको लागि स्वचालित रूपमा सही सामग्री होइन। उपयुक्तता तामाको ग्रेड, निकल निक्षेप प्रकार, न्यूनतम स्थानीय मोटाई, छेउको कभरेज र मेसिन गरिएका सुविधाहरू, आसंजन, पोरोसिटी, सम्पर्क डिजाइन र वास्तविक एक्सपोजरसँग मिल्ने परीक्षण योजनामा निर्भर गर्दछ।
त्यो भिन्नता महत्त्वपूर्ण छ। निकेल प्लेटिङ सतह अवरोध हो। कप्रोनिकेल र निकल एल्युमिनियम कांस्य थ्रु-सेक्शन मिश्र धातुहरू हुन्। कोटिंगलाई क्षति पुर्याउँछ र सब्सट्रेट खुला हुन्छ; मेसिन थ्रु-सेक्शन मिश्र धातु हुन्छ र जंग-प्रतिरोधी रसायन रहन्छ।
समुद्री एक्सपोजरबाट सुरु गर्नुहोस्, अन्त्य होइन
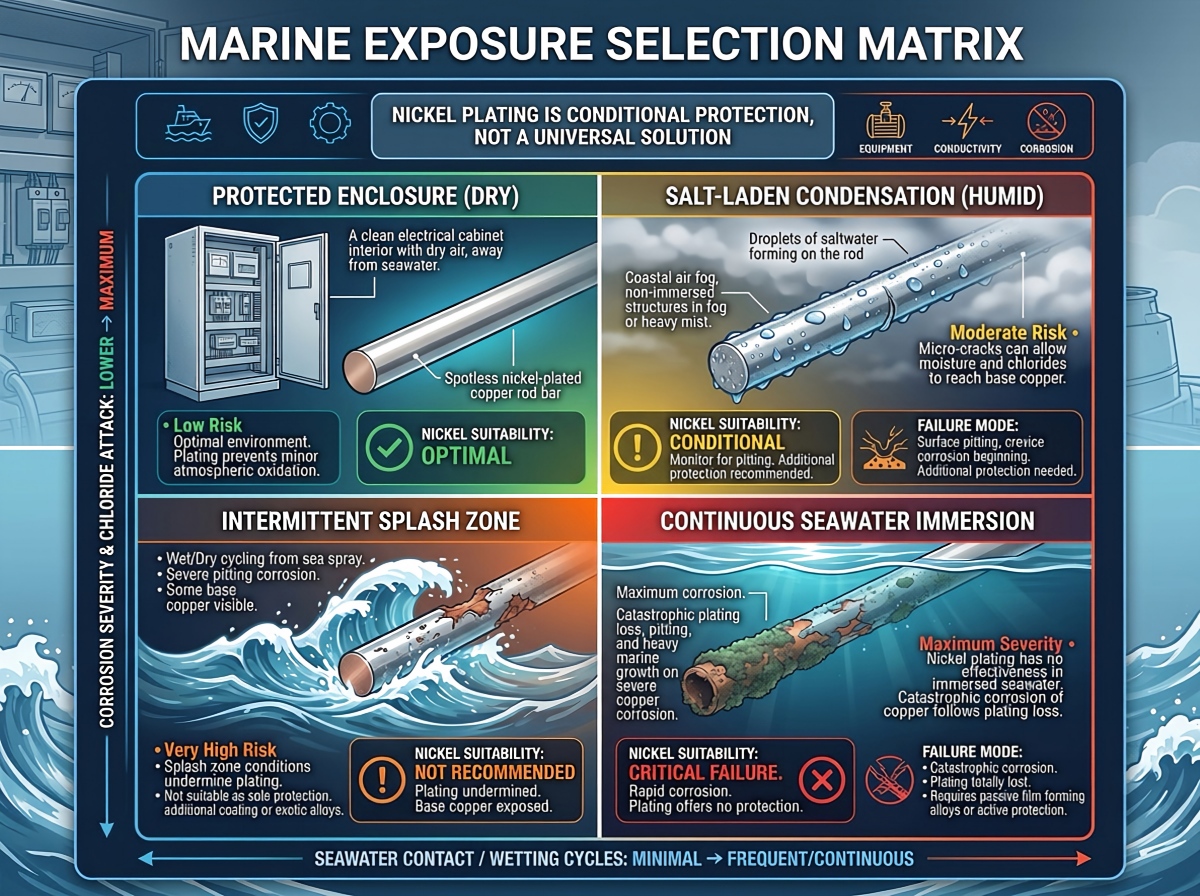
खरिद अर्डरको लागि "समुद्री प्रयोग" धेरै अस्पष्ट छ। IP-रेटेड विद्युतीय घेरा भित्रको रडले स्प्ल्याश क्षेत्रमा करेन्ट बोक्ने भागको रूपमा उस्तै विफलता मोडको सामना गर्दैन, र न त निरन्तर समुद्री पानीमा शाफ्ट जस्तै निर्दिष्ट गरिनु पर्छ।
| एक्सपोजर अवस्था | निकेल-प्लेटेड तामाको रड | समीक्षा गर्नुपर्ने मुख्य जोखिम | RFQ को लागि राम्रो प्रश्न |
|---|---|---|---|
| सुख्खा वा जलवायु-नियन्त्रित घेरा | प्रायः व्यावहारिक विकल्प | क्षति, सम्पर्क प्रतिरोध र अनावश्यक कोटिंग लागत ह्यान्डल गर्दै | कुन तापक्रम, धारा र जोइन्ट डिजाइन लागू हुन्छ? |
| उच्च आर्द्रता वा नुनले भरिएको संघनन | प्रायः मूल्याङ्कन गर्न लायक | प्वालहरू, पातलो दागहरू, दरारहरू र लेप नलागेका काटिएका छेउहरू | के त्यहाँ कन्डेन्सेसन ड्रेनेज र परिभाषित जंग परीक्षण छ? |
| बीच-बीचमा छप्काइ वा डेक-साइड वातावरण | ससर्त | घर्षण, किनारामा क्षति, क्लोराइड अवधारण र ग्याल्भेनिक अन्तरक्रिया | धातुको स्प्ल्याश फ्रिक्वेन्सी, सफाई चक्र र मिलन कति हो? |
| निरन्तर स्थिर समुद्री पानी | पूर्वनिर्धारित चयन होइन | कोटिंग दोष, दरार आक्रमण र कठिन क्षेत्र निरीक्षण | के यसको सट्टा थ्रु-अलोय जंग समाधान प्रयोग गर्नुपर्छ? |
| बग्ने समुद्री पानी वा क्षरण-क्षरण सेवा | सामान्यतया अर्को सामग्री समीक्षा आवश्यक पर्दछ | कोटिंगको पहिरन, छेदन र खुला सब्सट्रेट | कुन वेग, तापक्रम, चाप र ठोस पदार्थको मात्रा लागू हुन्छ? |
यदि विद्युतीय चालकता प्रमुख आवश्यकता हो भने, प्लेटेड उच्च-चालकता तामाको कोर अर्थपूर्ण हुन सक्छ। यदि दीर्घकालीन समुद्री पानी प्रतिरोध प्रमुख छ भने, तुलना गर्नुहोस्कप्रोनिकेल उत्पादनहरूरसमुद्री र अपतटीय सेवाको लागि तामा-निकेल मिश्र धातुहरूरेखाचित्र लक गर्नु अघि। निकेल प्लेटिङ र तामा-निकेल मिश्र धातु आदानप्रदानयोग्य विवरण होइनन्।
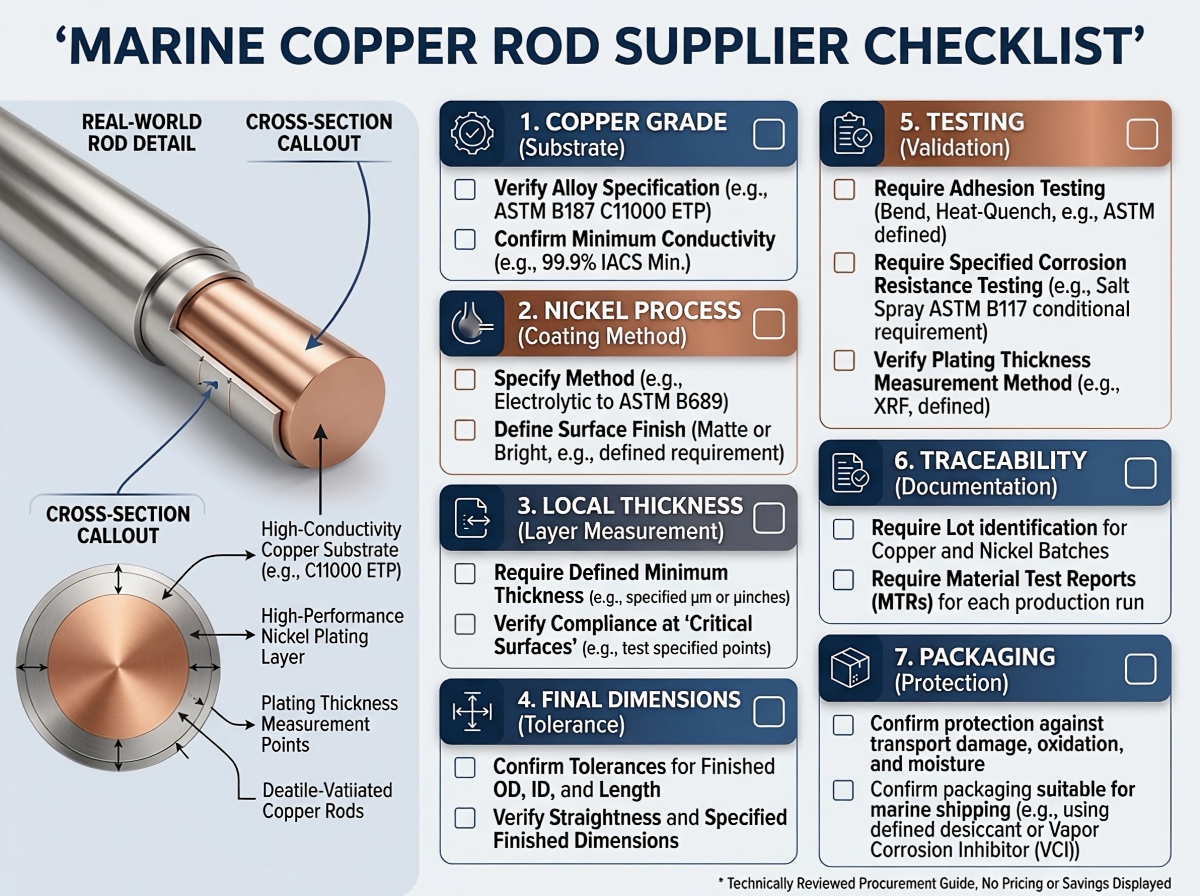
निकल निर्दिष्ट गर्नु अघि कपर कोर छनौट गर्नुहोस्
निकेलले गलत सब्सट्रेटलाई बचाउन सक्दैन। आधार रडले अझै पनि करेन्ट बोक्छ, थर्मल कार्यसम्पादन नियन्त्रण गर्छ, मेशिनेबिलिटी चलाउँछ र कोटिंग बिग्रिएमा के हुन्छ भनेर निर्धारण गर्छ।
विद्युतीय रडहरू र मेशिन गरिएका कन्डक्टरहरूको लागि, खरीददारहरूले सामान्यतया उच्च-चालकताबाट सुरु गर्छन्शुद्ध तामा सामग्री विकल्पहरू। अन्तिम ग्रेड "रातो तामा" जस्तो खुकुलो वाक्यांशको सट्टा रेखाचित्र र शासन मानकसँग जोडिएको हुनुपर्छ।
| कपर कोर | किन खरीददारहरूले यसलाई विचार गर्छन् | खरिद सावधानी |
|---|---|---|
| C11000 इलेक्ट्रोलाइटिक टफ-पिच तामा | उच्च विद्युत चालकता, व्यापक उपलब्धता र परिचित विद्युत प्रयोग | तापक्रम, चालकता, अक्सिजन-सम्बन्धित प्रक्रिया सीमा र लागू हुने ASTM/EN/JIS मानक पुष्टि गर्नुहोस्। |
| C10200 अक्सिजन-रहित तामा | अक्सिजन वा हाइड्रोजन-सम्बन्धित व्यवहार महत्त्वपूर्ण हुने अनुप्रयोगहरूको लागि कम अक्सिजन सामग्रीको साथ उच्च चालकता | अक्सिजन-रहित तामा समुद्री पानी प्रतिरोधी छ भनेर नसोच्नुहोस्; सही सामग्री मानक र ब्याच प्रमाणपत्र आवश्यक छ। |
| उच्च-शक्तिको तामा मिश्र धातु | विशेष कर्तव्यको लागि राम्रो बल, नरमपन वा लगाउने व्यवहार | चालकतामा उल्लेखनीय गिरावट आउन सक्छ; विद्युतीय र थर्मल समीक्षा बिना प्रतिस्थापन नगर्नुहोस्। |
A C11000 नक्कली शुद्ध तामाको रडर एउटाअक्सिजन-रहित तामाको रडदुवै निकल तह मुनि बस्न सक्छन्, तर तिनीहरू एउटै खरिद होइनन्। RFQ ले ग्रेड, मानक, टेम्पर, व्यास, लम्बाइ, सीधापन, चालकता आवश्यकता र प्लेटिङ गर्नु अघि वा पछि आयामहरू लागू हुन्छन् कि हुँदैनन् भन्ने कुरा उल्लेख गर्नुपर्छ। ASTM B187/B187M तामा बार, बस बार, रड र आकारहरूको लागि सामान्यतया सन्दर्भ गरिएको विशिष्टीकरण हो, तर सम्झौताले आवश्यक संस्करण र मिश्र धातु अवस्था पहिचान गर्नुपर्छ।
चालकता: कपर कोरले गह्रौं काम गर्छ
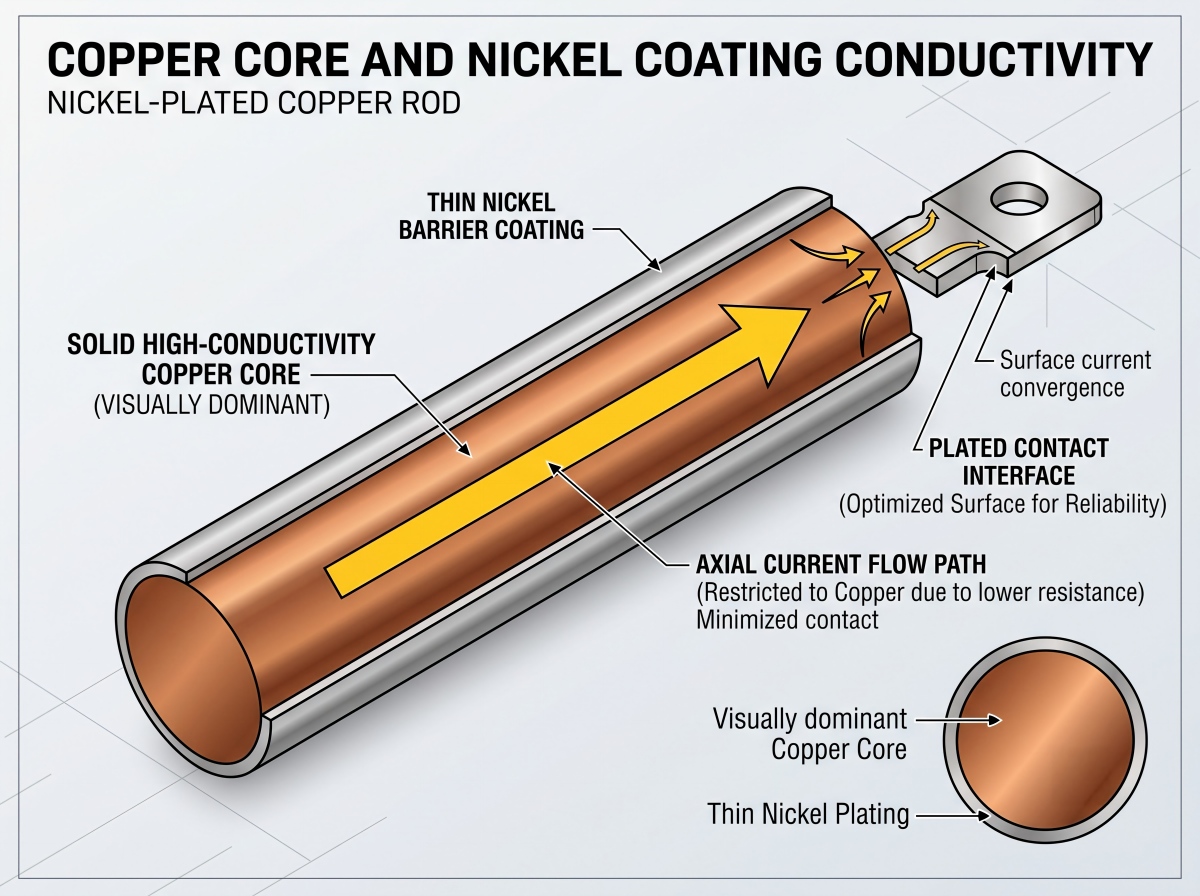
२० डिग्री सेल्सियसमा, १००% IACS लगभग ५८ MS/m सँग मेल खान्छ। शुद्ध निकल लगभग १४ MS/m मात्र हुन्छ, त्यो मानको लगभग एक चौथाई। ज्यामितिलाई विचार नगरेसम्म त्यो तुलना चिन्ताजनक लाग्छ: माइक्रोमिटरमा मापन गरिएको निकल कोटिंगले मिलिमिटरमा मापन गरिएको तामाको कोरलाई घेर्छ।
उदाहरणका लागि, ५८ MS/m मा १ मिटर लामो, २० मिमी व्यासको तामाको रडको सैद्धान्तिक प्रतिरोध जोर्नीहरू र तापक्रम सुधार गर्नु अघि लगभग ५५ माइक्रो-ओम हुन्छ। १० माइक्रोमिटर निकल शेलले रडलाई अचानक कम-चालकता निकल कन्डक्टरमा परिणत गर्दैन। अक्षीय धारा तामाको कोरद्वारा हावी रहन्छ।
ठूलो जोखिम प्रायः जडानमा हुन्छ। सम्पर्कको चाप, सतहको खस्रोपन, निकल अक्साइड, प्रदूषण, मिलन सामग्री, धुने डिजाइन र बोल्ट विश्रामले पातलो कोटिंगले रडको बल्क प्रतिरोधलाई परिवर्तन गर्ने भन्दा धेरै बढी जोर्नी प्रतिरोधलाई सार्न सक्छ। त्यसैले आपूर्तिकर्ताले चालकता प्रश्नको जवाफ केवल आधार-धातु प्रमाणपत्रको साथ मात्र दिनु हुँदैन।
आवेदनले वारेन्टी दिएमा दुई फरक जाँचहरू निर्दिष्ट गर्नुहोस्:
- ASTM B193 वा उपयुक्त एडी-करेन्ट विधि जस्ता सहमत विधिद्वारा मापन गरिएको आधार-धातु चालकता वा प्रतिरोधकता।
- परिभाषित सम्पर्क दबाब र तापक्रममा चार-टर्मिनल केल्भिन विधिद्वारा मापन गरिएको अन्तिम-भाग वा संयुक्त प्रतिरोध। ASTM B539 स्थिर विद्युतीय जडानहरूको लागि सान्दर्भिक हुन सक्छ।
विस्तृत तुलनाको लागिशुद्ध तामाको लागि टिन, चाँदी र निकेल प्लेटिङ, कोटिंग छनोटलाई सजावटी फिनिश निर्णय होइन, इन्टरफेस निर्णयको रूपमा व्यवहार गर्नुहोस्।
प्रक्रिया परिभाषित नगरी "निकेल प्लेटेड" नलेख्नुहोस्।
इलेक्ट्रोलाइटिक निकल र इलेक्ट्रोलेस निकल-फस्फोरस फरक लागत, मोटाई वितरण र विद्युतीय व्यवहार भएका फरक निक्षेपहरू हुन्।
| कोटिंग मार्ग | व्यावहारिक फाइदा | व्यावसायिक वा प्राविधिक घर्षण |
|---|---|---|
| इलेक्ट्रोलाइटिक निकल | साधारण प्रवाहकीय आकारहरूको लागि कुशल र इन्जिनियरिङ कोटिंग्सको लागि व्यापक रूपमा प्रयोग गरिन्छ। | हालको वितरणले किनारा निर्माण, अवकाश पातलोपन र र्याक-पोइन्ट भिन्नता सिर्जना गर्न सक्छ |
| इलेक्ट्रोलेस निकल-फस्फोरस | जटिल ज्यामिति, बोर र रिसेस्ड सुविधाहरूमा बढी एकरूपता | फस्फोरसको मात्राले प्रतिरोधात्मकता, कठोरता र क्षरण व्यवहारमा परिवर्तन ल्याउँछ; प्रक्रिया सामान्यतया बढी लागत लाग्छ र निर्दिष्ट गर्नुपर्छ। |
साधारण गोलो रडको लागि, इलेक्ट्रोलाइटिक निकल पूर्ण रूपमा व्यावहारिक हुन सक्छ। अन्धा सुविधाहरू र महत्वपूर्ण एकरूपता भएको गहिरो मेसिन गरिएको भागको लागि, इलेक्ट्रोलेस निकल समीक्षाको योग्य हुन सक्छ। आपूर्तिकर्ताले प्रक्रियाको नाम दिनुपर्छ। "निकेल" पर्याप्त छैन।
ASTM B689 र ISO 4526 लाई सामान्यतया इलेक्ट्रोडपोजिटेड निकल कोटिंग्सको लागि सन्दर्भ गरिन्छ। ASTM B733 र ISO 4527 अटोक्याटलिटिक वा इलेक्ट्रोलेस निकल-फस्फोरसमा लागू हुन्छ। यी मापदण्डहरूले खरिद अर्डरमा सब्सट्रेट, कोटिंग वर्गीकरण, आवश्यक मोटाई, महत्त्वपूर्ण सतहहरू, पोस्ट-ट्रीटमेन्ट र स्वीकृति परीक्षणहरू उल्लेख गर्ने आवश्यकतालाई हटाउँदैनन्।
कति निकेल मोटाई पर्याप्त छ?
कुनै विश्वव्यापी समुद्री मोटाई छैन। निम्नलाई केवल RFQ सुरुवात ब्यान्डको रूपमा प्रयोग गर्नुहोस्, त्यसपछि वास्तविक एक्सपोजर र परीक्षण योजना विरुद्ध परिणाम योग्य बनाउनुहोस्।
| खरिदकर्ता-निर्दिष्ट न्यूनतम स्थानीय मोटाई | आवेदन छलफल सुरु गर्दै | मुख्य सावधानी |
|---|---|---|
| २-५ माइक्रोमिटर | निकेल फ्ल्यास, प्रसार अवरोध वा ह्यान्डलिंग तह | एकल गम्भीर-समुद्री सुरक्षाको लागि धेरै कमजोर आधार |
| ५-१५ माइक्रोमिटर | प्रकाश-कर्तव्य वा आश्रय विद्युतीय जोखिम | छिद्रहरू, काटिएको छेउ र संघननको गम्भीरता प्रमाणित गर्नुहोस् |
| १५-३० माइक्रोमिटर | सामान्य औद्योगिक वा नुनले भरिएको वायुमण्डलीय जोखिम | अझै पनि आसंजन, निरन्तरता र जंग स्वीकृति मापदण्ड आवश्यक छ |
| २५-५० माइक्रोमिटर | कडा स्प्ल्याश वा ह्यान्डलिंग अवस्थाहरूको लागि उम्मेदवार दायरा | निक्षेप तनाव, क्र्याकिंग, खस्रोपन, सहनशीलता वृद्धि र लागत बढ्न सक्छ। |
यी ब्यान्डहरू ग्यारेन्टी होइनन्। सही मूल्य निक्षेप प्रकार, अपेक्षित पोरोसिटी, सब्सट्रेट फिनिश, ज्यामिति, एक्सपोजर वर्ग, डिजाइन जीवन र निरीक्षण विधिमा निर्भर गर्दछ। अधिक निकल स्वचालित रूपमा राम्रो हुँदैन।
अझ महत्त्वपूर्ण कुरा, सोध्नुहोस्परिभाषित महत्त्वपूर्ण सतहहरूमा न्यूनतम स्थानीय मोटाई, औसत मात्र होइन। आपूर्तिकर्ताले र्याक पोइन्ट, छेउ वा छायादार सुविधाहरू नजिकै पातलो क्षेत्रहरू लुकाएर स्वस्थ औसत रिपोर्ट गर्न सक्छ।
मोटाईले पनि समाप्त आकार परिवर्तन गर्छ। यदि २५,००० मिमी रडले प्रति छेउ १५ माइक्रोमिटर निकल प्राप्त गर्छ भने, यसको नाममात्र व्यास २५.०३० मिमी हुन्छ। २५ मिमी h6 शाफ्टको लागि, ISO २८६ सहिष्णुता क्षेत्र लगभग १३ माइक्रोमिटर चौडा मात्र हुन्छ। भत्ता बिना समाप्त h6 शाफ्ट प्लेट गर्नुहोस् र भाग एसेम्बलीमा पुग्नु अघि सहनशीलता बाहिर हुन सक्छ।
रेखाचित्रमा निम्न मध्ये एउटा उल्लेख हुनुपर्छ:
- प्लेटिङ गर्नुअघि आयामहरू लागू हुन्छन्।
- प्लेटिङ पछि आयामहरू लागू हुन्छन्।
- आपूर्तिकर्ताले कोटिंग नछोडिकन मेसिनले आकार घटाउने, प्लेट गर्ने र अन्तिम आयाममा फिनिश गर्ने काम गर्नुपर्छ।
मेसिनिङ अनुक्रमले राम्रो कोटिंगलाई हराउन सक्छ
RFQ हरूको समीक्षा गर्ने मेरो अनुभवमा, खरीददारहरूले प्रायः कोटिंग निर्दिष्ट गर्छन् र प्रक्रिया मार्ग बिर्सन्छन्। त्यहीँबाट रोक्न सकिने असफलताहरू सुरु हुन्छन्।
पहिले प्लेट गरिएको र पछि काटिएको लामो रडमा तामाको छेउ नाङ्गो हुनेछ। प्लेटिङ पछि मेसिन गरिएको धागोको फ्ल्याङ्कहरू खुला हुन्छन्। अन्तिम ग्राइन्डिङ पासले सुरक्षा आवश्यक पर्ने बेयरिङ वा सिलिङ सतहबाट निकल हटाउन सक्छ। तीखा किनारहरूले असमान निक्षेप मोटाईलाई आकर्षित गर्छन् र ह्यान्डलिङको क्रममा चिप गर्न सजिलो हुन्छ।
समुद्री क्षरण त्यहाँ पनि केन्द्रित हुन्छ जहाँ रेखाचित्रहरू सामान्यतया शान्त हुन्छन्: भिजेको-सुक्खा नुन निक्षेप, क्ल्याम्पहरू मुनि दरारहरू, निकलमा क्लोराइड पिटिङ, स्थापनाबाट खरोंचहरू र स्टेनलेस स्टील, एल्युमिनियम वा कार्बन स्टीलसँग ग्याल्भेनिक सम्पर्क। निकल मुख्यतया एक अवरोध कोटिंग हो, भरपर्दो बलिदान सुरक्षा होइन। एक पटक प्वाल वा खरोंचले तामालाई पर्दाफास गरेपछि, इलेक्ट्रोकेमिकल जोडी र सेवा अवस्था अनुसार स्थानीयकृत आक्रमण र अन्डरफिल्म क्रिप विकास हुन सक्छ।
सफा मार्ग सामान्यतया यस्तो हुन्छ:
- सब्सट्रेट ग्रेड र आगमन आयामहरू पुष्टि गर्नुहोस्।
- प्वालहरू, फ्ल्याटहरू, धागोहरू र च्याम्फरहरू सहित रड काट्नुहोस् र मेसिन गर्नुहोस्।
- रेखाचित्र-अनुमोदित किनारा त्रिज्या डिबर गर्नुहोस् र लागू गर्नुहोस्।
- नियन्त्रित पूर्व-उपचार मार्ग अन्तर्गत तामाको सतह सफा र सक्रिय गर्नुहोस्।
- निर्दिष्ट क्षेत्रहरू मात्र मास्क गर्नुहोस्, त्यसपछि प्लेट गर्नुहोस्।
- अन्तिम आयाम, स्थानीय मोटाई, आसंजन, कभरेज र विद्युतीय इन्टरफेसहरूको निरीक्षण गर्नुहोस्।
- भागहरूलाई सुख्खा प्याक गर्नुहोस् र तयार सतहहरूलाई घर्षण र क्लोराइड प्रदूषणबाट जोगाउनुहोस्।
त्यो क्रम अझै पनि रेखाचित्रमा निर्भर गर्दछ। साइम्बर मेटलको सार्वजनिकतामा मेसिनिङ समर्थनरइलेक्ट्रोप्लेटिंग, मेसिनिंग र निरीक्षण उपकरणपृष्ठहरूले उपयोगी क्षमता सन्दर्भ प्रदान गर्दछ, तर प्रत्येक व्यास, सहिष्णुता, मास्किङ योजना र निरीक्षण मार्ग वास्तविक अर्डरको लागि पुष्टि हुनुपर्छ।
फ्ल्याटको अनुभवलाई नमान्नुहोस्निकेल लेपित तामा बसबारगोलो रड, गहिरो बोर वा थ्रेडेड कम्पोनेन्टमा एकरूप प्लेटिङ प्रमाणित गर्दछ। ज्यामितिले वर्तमान वितरण, र्याक डिजाइन र मापन स्थानहरू नियन्त्रण गर्दछ।
निरीक्षण: नुन स्प्रे मात्र गुणस्तर योजना होइन
"नुन स्प्रे पास गरिएको" भन्ने प्रमाणपत्र अपूर्ण छ। कति घण्टाको लागि पास गरिएको हो? ASTM B117 वा ISO 9227 अन्तर्गत? के नमूना स्क्र्याच गरिएको, काटिएको वा अक्षुण्ण छोडिएको थियो? कुन सतहहरू निरीक्षण गरिएको थियो? के र्याक चिन्ह र किनारहरू समावेश थिए? विफलताको रूपमा के गणना गरिन्छ: रातो क्षरण, आधार-तामा क्षरण, फोका, पिलिंग, दाग वा निर्दिष्ट दोष क्षेत्र?
नुन-स्प्रे एक्सपोजर एक तुलनात्मक द्रुत परीक्षण हो। यसले सफासँग जहाज सेवाको वर्षहरूमा रूपान्तरण गर्दैन। "५०० घण्टा समुद्रमा पाँच वर्ष बराबर हुन्छ" जस्तो कथनलाई मान्य, अनुप्रयोग-विशिष्ट सहसम्बन्ध द्वारा समर्थित नभएसम्म अस्वीकार गर्नुपर्छ।
खरिद आदेशमा परीक्षणले वास्तविक भागहरू प्रयोग गर्छ कि प्रतिनिधि सह-प्रशोधित कुपनहरू प्रयोग गर्छ, काटिएको छेउ सिल गरिएको छ कि छैन, र नमूनाहरू लेखिएको छ कि छैन भनेर पनि उल्लेख गर्नुपर्छ। निरन्तर तटस्थ नुन कुहिरोले UV, भिजेको-सुक्खा साइकल चलाउने, बग्ने विसर्जन, सल्फाइड, मेकानिकल क्षति, विद्युतीय भार वा वास्तविक ग्याल्भेनिक जोडी पुनरुत्पादन गर्दैन।
| निरीक्षण वस्तु | खरिदकर्ताले के माग गर्नुपर्छ | यो किन महत्त्वपूर्ण छ |
|---|---|---|
| आधार सामग्री | ग्रेड, अवस्था र लागू हुने मानक देखाउँदै MTC | कोटिंग मुनि कन्डक्टर पुष्टि गर्दछ |
| आयामहरू | महत्वपूर्ण सुविधाहरूको लागि प्लेटिङ अघि र पछिको रिपोर्ट | फिट सहनशीलता तोड्नबाट कोटिंग वृद्धिलाई रोक्छ |
| कोटिंग मोटाई | परिभाषित बिन्दुहरूमा न्यूनतम स्थानीय पठनहरू; ASTM B568/ISO 3497 XRF वा अर्को सहमत विधि | औसत मोटाईले कमजोर स्थानहरू लुकाउन सक्छ |
| आसंजन | सम्भावित सन्दर्भको रूपमा ASTM B571 सहितको सहमत परीक्षण विधि | दृश्य जाँचमा कमजोर पूर्व-उपचार नदेखिन सक्छ। |
| पोरोसिटी र कभरेज | परिभाषित महत्वपूर्ण सतहहरू, छेउहरू, र्याक बिन्दुहरू र स्वीकृति स्तर | क्लोराइड सेवामा तामामा साना दोषहरू पर्दाफास हुन सक्छन् |
| क्षरण परीक्षण | विधि, अवधि, नमूना तयारी र वस्तुगत स्वीकृति मापदण्ड | आपूर्तिकर्ताको नतिजा तुलनात्मक बनाउँछ |
| विद्युतीय परीक्षण | आवश्यक भएमा आधार चालकता प्लस अन्तिम सम्पर्क वा भाग प्रतिरोध | सामग्रीको गुणस्तरलाई इन्टरफेस प्रदर्शनबाट अलग गर्छ |
| ट्रेसेबिलिटी | प्लेटिङ ब्याच र निरीक्षण रेकर्डसँग जोडिएको ताप/लट पहिचान | डेलिभर गरिएका रडहरूबाट कागजी कार्यहरू तैरिनबाट रोक्छ |
XRF मोटाई परीक्षण उपयोगी हुन सक्छ, तर मापन योजनाले एक भन्दा बढी आकर्षक संख्यालाई महत्व दिन्छ। घुमाउरो रड सतहहरूलाई उपयुक्त उपकरण क्यालिब्रेसन र ज्यामिति नियन्त्रण आवश्यक पर्दछ। बिन्दुहरू परिभाषित गर्नुहोस्: केन्द्र, प्रत्येक छेउको नजिक, धेरै घडी स्थितिहरू, र्याक क्षेत्र, मेशिन गरिएको संक्रमण र कुनै पनि recessed सुविधा। योग्यता वा विवाद समाधानको लागि, ASTM B487/ISO 1463 क्रस-सेक्शनल माइक्रोस्कोपी वा सहमत सह-प्रशोधित साक्षी कुपन उचित हुन सक्छ।
आपूर्तिकर्ता प्रमाणपत्रहरूले सन्दर्भ प्रदान गर्दछ, ब्याच स्वीकृति होइन। समीक्षासाइम्बर मेटलको प्रमाणपत्र पृष्ठवास्तविक ढुवानीको लागि आवश्यक पर्ने MTC, प्लेटिङ प्रमाणपत्र र निरीक्षण रिपोर्टबाट अलग।
आपूर्तिकर्ता छनोट: कोटेशनमा के भनिएको छैन भनेर सोध्नुहोस्
सबैभन्दा सस्तो आपूर्तिकर्ता प्रायः सस्तो देखिन्छ किनभने उद्धरणमा कठिन आवश्यकताहरू अनुपस्थित छन्। एकाइ मूल्यहरू तुलना गर्नु अघि, यी सात प्रश्नहरू सोध्नुहोस्:
- कुन तामा ग्रेड र मानक समावेश छ?"शुद्ध तामा" पूर्ण उत्तर होइन।
- कुन निकल प्रक्रिया उद्धृत गरिएको छ?इलेक्ट्रोलाइटिक निकल र इलेक्ट्रोलेस निकल-फस्फोरसले एउटै अस्पष्ट रेखा वस्तु साझा गर्नु हुँदैन।
- मोटाई औसत वा न्यूनतम स्थानीय रूपमा निर्दिष्ट गरिएको छ?महत्त्वपूर्ण सतहहरू र मापन स्थानहरू अनुरोध गर्नुहोस्।
- के छेउ, धागो, प्वाल र र्याक चिन्हहरू ढाकिएका छन् वा खुला रूपमा स्वीकार गरिएका छन्?उत्तर रेखाचित्रमा राख्नुहोस्।
- प्लेटिङ गर्नु अघि वा पछि आयामहरूको ग्यारेन्टी गरिन्छ?सहिष्णुता स्ट्याकमा कोटिंग बिल्ड-अप समावेश गर्नुहोस्।
- कुन निरीक्षण र लट-नमूना नियमहरू समावेश छन्?प्रोटोटाइप रिपोर्टले प्रत्येक उत्पादन लटलाई स्वचालित रूपमा नियन्त्रण गर्दैन।
- तयार पारिएका सतहहरू कसरी प्याक र ढुवानी गरिनेछ?निकेल बेयर कपर अक्साइड फिल्म भन्दा कडा हुन्छ, तर घर्षण र क्लोराइड-दूषित आर्द्रताले अझै पनि डेलिभर गरिएको अवस्थालाई क्षति पुर्याउन सक्छ।
एक गम्भीर आपूर्तिकर्ताले आधार-सामग्री लागत, मेसिनिङ, प्लेटिङ, निरीक्षण र प्याकेजिङ छुट्याउन सहज हुनुपर्छ। यदि प्रत्येक प्राविधिक प्रश्नको एउटै उत्तर आउँछ - "कुनै समस्या छैन" - भने उद्धरण पछाडि सम्भवतः कुनै नियन्त्रित प्रक्रिया हुँदैन।
कुल अवतरण लागत: निकल प्लेटिङको मूल्य सतह क्षेत्रफल अनुसार निर्धारण गरिन्छ
निकेल प्लेटेड तामाको रडलाई प्रति किलोग्राम मूल्यको आधारमा मात्र तुलना नगर्नुहोस्। तामा धेरै हदसम्म द्रव्यमानको आधारमा किनिन्छ; प्लेटिङको काम सतह क्षेत्रफल, निक्षेप मोटाई, र्याक लोडिङ, मास्किङ, सतह तयारी र निरीक्षणको आधारमा गरिन्छ।
लामो गोलो रडको लागि, छेउहरूलाई बेवास्ता गर्दै, प्रति एकाइ पिण्डको सतह क्षेत्रफल लगभग हुन्छ:
प्रति किलोग्राम सतह क्षेत्रफल = ४ / (तामाको घनत्व x रडको व्यास)
लगभग ८,९६० किलोग्राम/वर्गमिटरको तामा घनत्व प्रयोग गर्दै:
- २० मिमीको रडमा प्रति किलोग्राम लगभग ०.०२२३ वर्ग मीटर पार्श्व सतह हुन्छ।
- १० मिमीको रडमा प्रति किलोग्राम लगभग ०.०४४६ वर्ग मीटर हुन्छ।
१० मिमीको रडले प्रति किलोग्राम प्लेट गरिएको सतह क्षेत्रफलको लगभग दोब्बर बोक्छ। तौलमा आधारित उद्धरणले वास्तविक रूपान्तरण लागतलाई विकृत गर्न सक्छ।
यसको सट्टा यो व्यावसायिक मोडेल प्रयोग गर्नुहोस्:
कुल अवतरण लागत = तामाको आधार + रूपान्तरण + मेसिनिङ उपज हानि + प्लेटिङ + निरीक्षण + प्याकेजिङ + भाडा र शुल्क + विफलता जोखिम
"१० माइक्रोमिटर औसत" र कुनै स्थानीय न्यूनतम नभएको काल्पनिक ब्याचलाई विचार गर्नुहोस्। मापन गर्न सजिलो केन्द्र १४ माइक्रोमिटरमा पुग्छ, जबकि र्याक-सम्बन्धित क्षेत्रहरू ४ माइक्रोमिटरमा झर्छन्। आपूर्तिकर्ताले औसतको रक्षा गर्न सक्छ। खरिदकर्ताले अझै पनि क्षरण जोखिमको स्वामित्व लिन्छ। परिभाषित स्थानीय पठन र ब्याच ट्रेसेबिलिटीको साथ थोरै उच्च एकाइ मूल्य सस्तो अर्डर हुन सक्छ।
RFQ मा के राख्ने
तपाईंले अनुमोदन गर्न चाहनुभएको उत्पादनको उद्धरण गर्न पर्याप्त जानकारी आपूर्तिकर्तालाई पठाउनुहोस्:
- तामा ग्रेड, समतुल्य मानक र टेम्पर
- रडको व्यास, लम्बाइ, सीधापन, गोलाकारपन र मात्रा
- महत्वपूर्ण आयाम र सहनशीलता सहितको रेखाचित्र
- समुद्री जोखिम: घेरा, संघनन, छप्काव, विसर्जन, तापक्रम र सफाई चक्र
- निकल प्रक्रिया: इलेक्ट्रोलाइटिक वा इलेक्ट्रोलेस निकल-फस्फोरस
- न्यूनतम स्थानीय कोटिंग मोटाई र महत्त्वपूर्ण सतहहरू
- छेउ, धागो, प्वाल र मास्किङ सहित पूर्ण वा छनौट प्लेटिङ
- कार्यात्मक ठाउँमा सतहको खस्रोपन र उपस्थिति सीमित हुन्छ
- चालकता, अन्तिम प्रतिरोध वा सम्पर्क-प्रतिरोध आवश्यकता
- मोटाई, आसंजन, छिद्र र क्षरण-परीक्षण विधिहरू
- MTC, प्लेटिङ प्रमाणपत्र, निरीक्षण रिपोर्ट र ट्रेसेबिलिटी आवश्यकताहरू
- नमूना स्वीकृति, लट परिभाषा र तेस्रो-पक्ष निरीक्षण आवश्यकताहरू
- प्याकिङ विधि, गन्तव्य देश, इन्कोटर्म र आवश्यक आगमन मिति
परियोजना-विशिष्ट समीक्षाको लागि,समुद्री तामाको रड RFQ को लागि साइम्बर मेटललाई सम्पर्क गर्नुहोस्।रेखाचित्र र एक्सपोजर अवस्थाहरू सहित। हालको स्टक, न्यूनतम अर्डर, प्रशोधन सम्भाव्यता, परीक्षण दायरा र डेलिभरी तालिका वेबसाइट पृष्ठबाट अनुमान गर्नुको सट्टा वास्तविक विशिष्टता विरुद्ध पुष्टि गर्नुपर्छ।
तल्लो रेखा
निकेल प्लेटेड कपर रडले समुद्री विद्युतीय प्रणालीहरूमा आफ्नो स्थान कमाउँछ जब डिजाइनलाई उच्च-चालकता तामाको कोर र आर्द्र वा नुनले भरिएको वायुमण्डलीय जोखिममा थप स्थिर सतहको आवश्यकता पर्दछ। निरन्तर डुबाइ, कोटिंग क्षति, खुला काटिएको छेउ वा अपरिभाषित निरीक्षण योजना कभर गर्न "समुद्री" प्रयोग गर्दा यो एक जोखिमपूर्ण सर्टकट बन्छ।
पहिले तामाको कोर छान्नुहोस्। एक्सपोजर परिभाषित गर्नुहोस्। निकल प्रक्रिया र न्यूनतम स्थानीय मोटाई निर्दिष्ट गर्नुहोस्। प्लेटिङ पछि समाप्त आयाम गणना गर्नुहोस्। त्यसपछि मापनयोग्य स्वीकृति मापदण्डको साथ आपूर्तिकर्तालाई योग्य बनाउनुहोस्।
म सधैं साइम्बर मेटलका उत्पादनहरूको पूर्ण दायरा उल्लेख गर्न चाहन्छु, र यो वेबसाइट प्रयोग गर्न चाहन्छुhttps://www.cymbermetal.com/तिनीहरूको बारेमा थप जान्नको लागि।
बारम्बार सोधिने प्रश्नहरू
पूर्वनिर्धारित रूपमा होइन। निकेल प्लेटिङले आर्द्र, नुनले भरिएको वा बीचमा छिचोलिएको वातावरणमा तामाको रडलाई सुरक्षित गर्न सक्छ, तर निरन्तर समुद्री पानीले दोष, दरार, घर्षण र निरीक्षण जोखिमहरू थप्छ। डुबेको वा बग्ने समुद्री पानीको लागि, कप्रोनिकेल वा निकल एल्युमिनियम कांस्य जस्ता थ्रु-अलोय विकल्पहरू तुलना गर्नुहोस् र सामग्री चयन गर्नु अघि वेग, तापक्रम, दबाब, मिलन धातुहरू र मेकानिकल भार पुष्टि गर्नुहोस्।
मिलिमिटर-स्केल तामा कोरको अक्षीय चालकता तामाले हावी रहन्छ किनभने निकल तह केवल माइक्रोमिटर बाक्लो हुन्छ। यद्यपि, निकलमा तामा भन्दा धेरै कम चालकता हुन्छ, र प्लेटेड सम्पर्क इन्टरफेसले संयुक्त प्रतिरोधलाई असर गर्न सक्छ। आधार-धातु चालकता निर्दिष्ट गर्नुहोस् र, महत्वपूर्ण जडानहरूको लागि, अन्तिम भाग वा संयुक्तमा चार-टर्मिनल प्रतिरोध परीक्षण।
कुनै एकल समुद्री मोटाई छैन। सम्भावित RFQ सुरुवात ब्यान्डहरू आश्रय कर्तव्यको लागि 5-15 माइक्रोमिटर, नुनले भरिएको वायुमण्डलीय एक्सपोजरको लागि 15-30 माइक्रोमिटर, र कठोर स्प्ल्याश वा ह्यान्डलिंग अवस्थाहरूको लागि 25-50 माइक्रोमिटर हुन्। अन्तिम न्यूनतम स्थानीय मोटाईले निक्षेप प्रकार, ज्यामिति, पोरोसिटी, घर्षण, एक्सपोजर र डिजाइन जीवन प्रतिबिम्बित गर्नुपर्छ। महत्त्वपूर्ण सतहहरू र मापन स्थानहरू बताउनुहोस्; औसत मोटाईमा मात्र भर नपर्नुहोस्।
दुवै स्वचालित रूपमा राम्रो हुँदैनन्। इलेक्ट्रोलाइटिक निकल साधारण प्रवाहकीय आकारहरूको लागि व्यावहारिक छ तर वर्तमान वितरणको साथ फरक हुन सक्छ। इलेक्ट्रोलेस निकल-फस्फोरसले जटिल ज्यामितिमा बढी एकरूप कभरेज दिन्छ, जबकि फस्फोरस सामग्रीले प्रतिरोधात्मकता, कठोरता र जंग व्यवहार परिवर्तन गर्दछ। ज्यामिति, विद्युतीय इन्टरफेस, जंग आवश्यकता र कुल लागत अनुसार प्रक्रिया चयन गर्नुहोस्।
कुनै पनि सुरक्षित विश्वव्यापी रूपान्तरण छैन। ASTM B117 र ISO 9227 नुन-स्प्रे परीक्षणहरू द्रुत तुलनात्मक विधिहरू हुन्, प्रत्यक्ष सेवा-जीवन घडीहरू होइनन्। RFQ ले विधि, अवधि, नमूना अवस्था, अभिमुखीकरण र विफलता मापदण्ड परिभाषित गर्नुपर्छ, त्यसपछि जीवन भविष्यवाणीको लागि क्षेत्र इतिहास वा अनुप्रयोग-विशिष्ट प्रमाणीकरण प्रयोग गर्नुपर्छ।
आधार-सामग्री MTC, प्लेटिङ प्रमाणपत्र, आयामी रिपोर्ट, सहमत स्थानहरूमा कोटिंग-मोटाई रीडिंग, निर्दिष्ट गरिएको बेला आसंजन वा पोरोसिटी परिणामहरू, जंग-परीक्षण रिपोर्ट, आवश्यक भएमा अन्तिम विद्युतीय परीक्षण, र ताप/लट-टु-प्लेटिंग-ब्याच ट्रेसेबिलिटी अनुरोध गर्नुहोस्। आपूर्तिकर्ता प्रमाणपत्रहरूले मात्र डेलिभर गरिएको ब्याचले खरिद आदेश पूरा गरेको प्रमाणित गर्दैन।
पोस्ट समय: अगस्ट-०९-२०२६