
प्रकाशन मिति: नोभेम्बर ६, २०२६
लेखक: हु यानवेई, साइम्बर मेटल प्राविधिक विशेषज्ञ
"टिन प्लेटेड" पूर्ण रेखाचित्र आवश्यकता होइन। न त "निकेल प्लेटेड" हो। यदि तपाईंको RFQ ले यति मात्र भन्छ भने, दुई आपूर्तिकर्ताहरूले फरक कोटिंग प्रणालीहरू उद्धृत गर्न सक्छन् र दुवैले विश्वास गर्छन् कि उनीहरूले विशिष्टता पूरा गरेका छन्। एक उपयोगीतामाको बसबार प्लेटिङतुलना समाप्त बारको रंगबाट होइन, संयुक्त, सेवा वातावरण र स्वीकृति मापदण्डबाट सुरु हुन्छ।
छिटो जवाफ:योग्य विद्युतीय सम्पर्क सतहहरू र सामान्य भित्री जंग सुरक्षाको लागि टिन प्लेटिङको मूल्याङ्कन गर्नुहोस्। परिभाषित पहिरन, जंग वा अन्य कार्यात्मक कोटिंग गुणहरूले विशिष्टतालाई ड्राइभ गर्ने ठाउँमा इन्जिनियरिङ निकलको मूल्याङ्कन गर्नुहोस्। दुवै विश्वव्यापी रूपमा राम्रो छैनन्। मूल्यहरू तुलना गर्नु अघि खरीददारहरूले तामाको सब्सट्रेट, पूर्ण कोटिंग स्ट्याक, न्यूनतम स्थानीय मोटाई, महत्त्वपूर्ण सतहहरू, समाप्त आयामहरू र संयुक्त-प्रमाणीकरण आवश्यकताहरू परिभाषित गर्नुपर्छ।
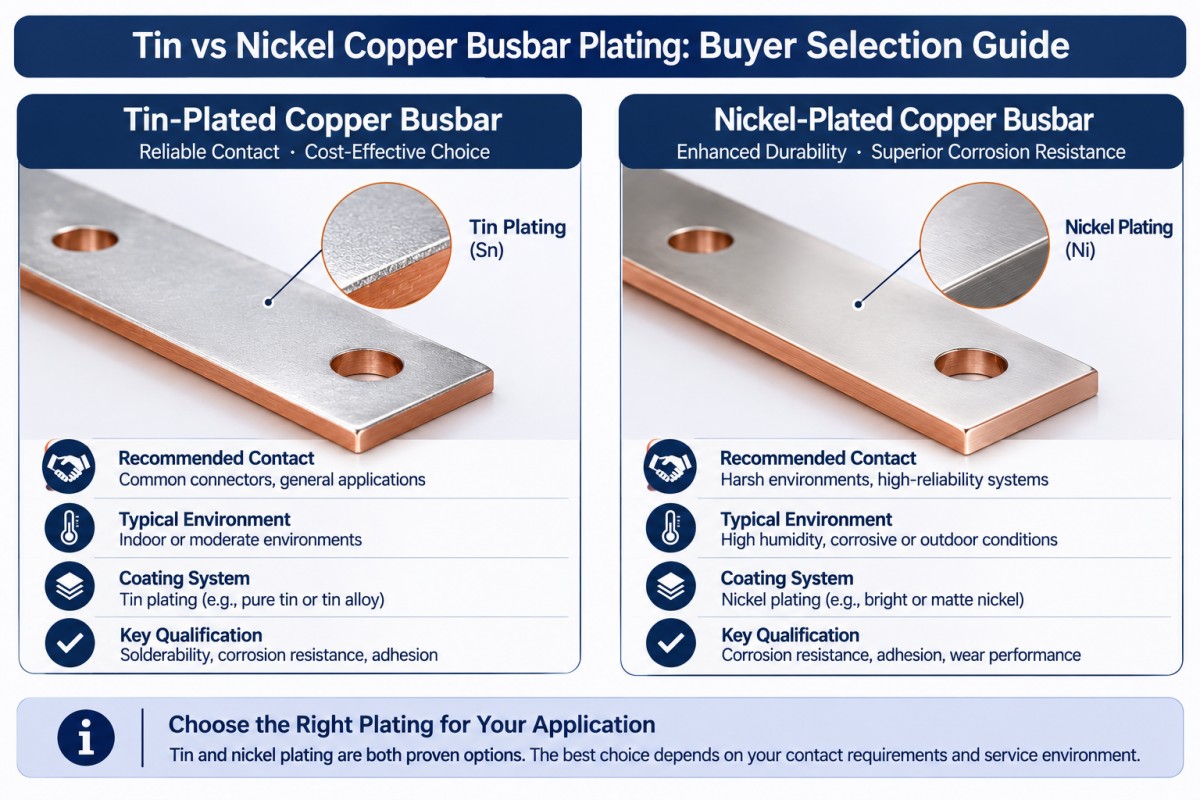
टिन बनाम निकल कपर बसबार प्लेटिङ: वास्तवमा के परिवर्तन हुन्छ?
फिनिशले सतह प्रणालीलाई परिवर्तन गर्छ; यसले कन्डक्टर डिजाइनलाई प्रतिस्थापन गर्दैन। कपर ग्रेड, क्रस-सेक्शन र सञ्चालन अवस्थाहरूलाई अझै पनि आफ्नै विशिष्टताहरू चाहिन्छ। अनुमोदितबाट सुरु गर्नुहोस्।शुद्ध तामा सामग्री विकल्पहरू, त्यसपछि कोटिंग र जडानको मूल्याङ्कन गर्नुहोस्।
| खरिदकर्ताको प्रश्न | टिन-प्लेटेड तामा बसबार | निकेल-प्लेटेड तामा बसबार |
|---|---|---|
| यो फिनिशको मूल्याङ्कन किन गर्ने? | टिन कोटिंगहरू विद्युतीय सम्पर्क सतहहरू, क्षरण सुरक्षा र सोल्डेबिलिटीको लागि प्रयोग गरिन्छ। | इन्जिनियरिङ निकल कोटिंग्सहरू पहिरन र जंग प्रतिरोध सहित कार्यात्मक गुणहरूको लागि निर्दिष्ट गरिन्छ। |
| कोटिंग विवरणले के भन्नुपर्छ? | जम्मा गर्ने बाटो, टिन फिनिश प्रकार, आवश्यक परेमा अन्डरप्लेट, मोटाई र कभरेज | इलेक्ट्रोप्लेटेड निकल वा इलेक्ट्रोलेस निकल-फस्फोरस, निक्षेप आवश्यकताहरू, मोटाई र कभरेज |
| विद्युतीय प्रमाणीकरण के चाहिन्छ? | वास्तविक मिलन सतह, संयोजन विधि र जोड्ने कार्यसम्पादन | वास्तविक मिलन सतह, संयोजन विधि र जोर्नी प्रदर्शन; कठोरता कम सम्पर्क प्रतिरोधको प्रमाण होइन। |
| खराब खरिद सर्टकट के हो? | कुनै पनि चम्किलो टिन फिनिश प्रयोगको लागि उपयुक्त छ भनी मान्दै | मानौं निकलले स्वचालित रूपमा उच्च एसेम्बली तापक्रम मूल्याङ्कन वा राम्रो जोइन्ट प्रदर्शन प्रदान गर्दछ |
ASTM B545 ले इलेक्ट्रोडपोजिटेड टिन कोटिंग्सलाई सम्बोधन गर्दछ। ASTM B689 ले इलेक्ट्रोप्लेटेड इन्जिनियरिङ निकल कोटिंग्सलाई सम्बोधन गर्दछ। तिनीहरूले चाँदीको रंगको सतहको लागि आदानप्रदान योग्य लेबलहरू होइन, फरक कोटिंग प्रणालीहरू वर्णन गर्छन्। कुनै पनि मानकले मात्र पूर्ण बसबार एसेम्बलीको हालको मूल्याङ्कन स्थापित गर्दैन।
खरीददारहरूले टिन-प्लेटेड कपर बसबारहरू कहिले विचार गर्नुपर्छ?
उपस्थिति मात्र नभई सम्पर्क प्रकार्य निर्दिष्ट गर्नुहोस्
टिन कोटिंगहरू कम सम्पर्क-प्रतिरोधी सतहहरू प्रदान गर्न प्रयोग गरिन्छ, तर कोटिंग पदनामले तपाईंको भेला गरिएको जोइन्टको प्रतिरोधको ग्यारेन्टी गर्दैन। मिलन टर्मिनल फिनिश, सम्पर्क ज्यामिति र अनुमोदित एसेम्बली प्रक्रिया बताउनुहोस्।
सामान्य भित्री एक्सपोजरको लागि, ASTM B545 ले टिनलाई तामामा सुरक्षात्मक रूपमा वर्णन गर्दछ। यसले यो पनि चेतावनी दिन्छ कि कोटिंग विच्छेदनले क्षरणलाई अनुमति दिन सक्छ, विशेष गरी आर्द्र अवस्थामा। समीक्षा बिना कन्डेन्सेसन, बाहिरी एक्सपोजर वा रासायनिक सेवामा भित्री-प्रयोगको धारणा विस्तार नगर्नुहोस्।
को लागिस्विचगियरका लागि टिन-प्लेटेड तामा बसबारहरू, सम्पर्क प्याडहरू पहिचान गर्नुहोस् र कम्पोनेन्ट बोल्ट गरिएको लिङ्क, सोल्डर गरिएको जडान वा अन्य योग्य डिजाइन हो कि भनेर व्याख्या गर्नुहोस्। स्वीकृति योजनाले त्यो प्रकार्यलाई पछ्याउनु पर्छ।
टिन पग्लने बिन्दुलाई निरन्तर सञ्चालन-तापमान मूल्याङ्कनमा परिणत नगर्नुहोस्। पूर्ण एसेम्बलीलाई आफ्नै थर्मल सीमा र प्रमाणीकरण चाहिन्छ।
फिनिस प्रकार र सान्दर्भिक विश्वसनीयता जोखिमहरूको समीक्षा गर्नुहोस्
यदि कुनै स्वीकृत स्पेसिफिकेशनले म्याट टिन, ब्राइट टिन वा अन्य अनुमति प्राप्त फिनिश छुट्याउँछ भने, खरिद अर्डरमा त्यो भिन्नता कायम राख्नुहोस्। कस्मेटिक प्राथमिकताले कोटिंग प्रक्रियालाई चुपचाप परिवर्तन गर्न नदिनुहोस्।
टिनको जुँगा पनि अनुप्रयोग-विशिष्ट समीक्षाको योग्य छ। नासाले टिनको फिनिशबाट प्रवाहकीय जुँगाको वृद्धि र नजिकको दूरीमा रहेका कन्डक्टरहरू बीचको परिणामस्वरूप सर्ट-सर्किट जोखिमको दस्तावेज राख्छ। जहाँ उपकरणसँग सान्दर्भिक हुन्छ, अनुमोदित फिनिश र न्यूनीकरण आवश्यकताहरूको लागि जिम्मेवार इन्जिनियरलाई सोध्नुहोस्। त्यो जोखिम मूल्याङ्कन हो, प्रत्येक टिन-प्लेटेड पावर बसबारलाई अस्वीकार गर्ने कारण होइन।
खरीददारहरूले निकेल-प्लेटेड कपर बसबारहरू कहिले विचार गर्नुपर्छ?
तपाईंले कुन निकल प्रक्रियालाई बुझाउनुहुन्छ परिभाषित गर्नुहोस्
इलेक्ट्रोप्लेटेड इन्जिनियरिङ निकल र इलेक्ट्रोलेस निकल-फस्फोरस एउटै कोटिंग होइनन्। ASTM B733 ले पछिल्लोलाई समेट्छ; यसको गुणहरू फस्फोरस सामग्री र त्यसपछिको ताप उपचारमा निर्भर गर्दछ। "निकेल प्लेटिङ" ले मात्र धेरै खुला छोड्छ।
समीक्षा गर्दानिकेल लेपित तामा बसबार विकल्पहरू, स्वीकृत प्रक्रिया र आवश्यक निक्षेप गुणहरू निर्दिष्ट गर्नुहोस्। उद्धरण स्वीकार गर्नु अघि आपूर्तिकर्तालाई प्रस्तावित कोटिंग स्ट्याक पहिचान गर्न भन्नुहोस्।
सम्पर्क इन्टरफेसलाई छुट्टै प्रमाणित गर्नुहोस्
इन्जिनियरिङ निकल तब सान्दर्भिक हुन्छ जब रेखाचित्रलाई परिभाषित पहिरन, भार-असर, क्षरण वा ताप-मापन गुणहरू आवश्यक पर्दछ। ती आवश्यकताहरूलाई निक्षेप-विशिष्ट विशिष्टता चाहिन्छ, निकलले हरेक कठोर वातावरणलाई उपयुक्त हुन्छ भन्ने कम्बल दाबी होइन।
पहिरन प्रतिरोध, क्षरण व्यवहार र विद्युतीय-सम्पर्क प्रदर्शन छुट्टाछुट्टै प्रश्नहरू हुन्। एउटाको लागि छानिएको कोटिंगले अरूलाई स्वचालित रूपमा सन्तुष्ट पार्दैन।
के निर्दिष्ट कर्तव्य चक्र पछि जोइन्ट अनुमति दिइएको प्रतिरोध र तापक्रम-वृद्धि सीमा भित्र रहनेछ? वास्तविक मिलन फिनिश, हार्डवेयर र एसेम्बली अवस्थाहरू प्रयोग गरेर प्रतिनिधि जोइन्टहरूबाट प्रमाण आवश्यक छ। उपस्थिति वा कोटिंग कठोरतालाई विकल्पको रूपमा स्वीकार नगर्नुहोस्।
खरीददारहरूले बसबार प्लेटिङको मोटाई कसरी निर्दिष्ट गर्नुपर्छ?
सहमत मापन र स्वीकृति विधिको साथ परिभाषित सतहहरूमा आवश्यक मोटाई निर्दिष्ट गर्नुहोस्। "५ माइक्रोमिटर प्लेटिङ" जस्ता पृथक नोटबाट बच्नुहोस् जसले आपूर्तिकर्तालाई अनुमान लगाउन बाध्य पार्छ कि यसको अर्थ नाममात्र मोटाई, ब्याच औसत वा न्यूनतम स्थानीय मान हो।
पूर्ण स्ट्याक र महत्त्वपूर्ण सतहहरू परिभाषित गर्नुहोस्
प्रत्येक तहको लागि, सामग्री, आवश्यक मोटाई वा दायरा, र यो कहाँ लागू हुन्छ भन्ने कुराको विवरण दिनुहोस्। यदि टिन मुनि निकेल अन्डरप्लेट आवश्यक छ भने, यसलाई स्पष्ट रूपमा देखाउनुहोस्। यो समावेश गरिएको छ भनी नसोच्नुहोस्, र इन्जिनियरिङ स्वीकृति बिना एउटा पनि परिचय नगर्नुहोस्।
सम्पर्क प्याडहरू, लेपित र मास्क गरिएका क्षेत्रहरू, प्वाल बोरहरू, धागोहरू, किनारहरू, र अनुमति दिइएको र्याक-सम्पर्क स्थानहरू चिन्ह लगाउनुहोस्। रेखाचित्रमा निरीक्षण बिन्दुहरू पहिचान गर्नुहोस्। सजिलै पुग्न सकिने समतल क्षेत्रमा पठनले मापन नगरिएको महत्वपूर्ण सम्पर्क क्षेत्रको लागि खडा हुनु हुँदैन।
प्लेटिङ गर्नु अघि वा पछि आयामहरू लागू हुन्छन् कि हुँदैनन् भन्नुहोस्
को उदाहरणीय कोटिंग मोटाईलाई विचार गर्नुहोस्प्रत्येक विपरीत अनुहारमा ५ माइक्रोमिटर। एकरूप निक्षेपणले लगभग थप्छ०.०१० मिमीसमग्र आयाममा। प्वालको विपरीत पक्षहरूमा उही आदर्श मोटाईले यसको व्यास लगभग घटाउनेछ०.०१० मिमी.
यो ज्यामिति हो, सिफारिस गरिएको मोटाई वा प्रक्रिया-क्षमताको ग्यारेन्टी होइन। वास्तविक निक्षेपण र पहुँचको समीक्षा गर्नुपर्छ। तैपनि, यसले प्लेटिङ गर्नु अघि पास हुने कडा फिट पछि किन असफल हुन सक्छ भनेर व्याख्या गर्छ।
प्रयोग गर्नुहोस्तामा कम्पोनेन्ट मेसिनिङ समीक्षासमाप्त आयाम, मेसिनिंग भत्ता र प्रक्रिया अनुक्रममा सहमत हुन। आगमन निरीक्षणको समयमा छुटेको भत्ता पत्ता नलाग्नुहोस्।
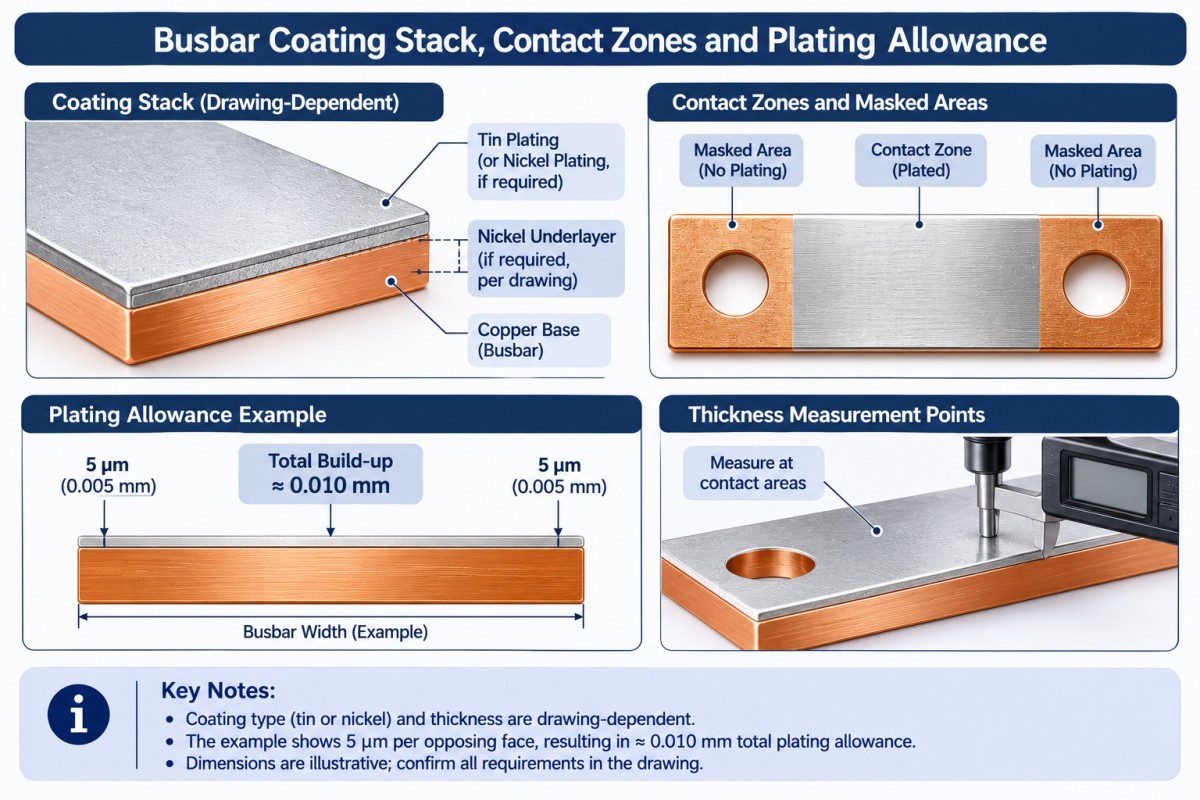
प्लेटिङ गर्नु अघि र पछि के गर्नुपर्छ?
अर्डर जारी गर्नु अघि उत्पादन अनुक्रममा सहमति जनाउनुहोस्। तयार पारिएका भागहरूको लागि प्रस्तावित मार्ग काट्ने, प्वाल बनाउने, डिबरिङ गर्ने र बनाउने हो, त्यसपछि सफाई, प्लेटिङ र अन्तिम निरीक्षण गरिन्छ। वास्तविक मार्ग रेखाचित्र र कोटिंग आवश्यकताहरूसँग मेल खानुपर्छ।
तयारी गरिएको स्टक फरक तरिका हो। यदि प्लेटिङ पछि काट्ने वा बनाउने काम गरिन्छ भने, खुला काटिएका किनाराहरू, प्वालहरू, मोड्ने क्षेत्रहरू र कुनै पनि आवश्यक मर्मत वा पुन: कोटिंगलाई स्पष्ट रूपमा सम्बोधन गर्नुहोस्। "प्लेटेड कपरबाट बनेको" को अर्थ प्रत्येक समाप्त सतह लेपित छ भन्ने होइन।
को लागिअनुकूलित तामा बसबार निर्माण, अन्तिम परिष्करण अघि पूरा गर्नुपर्ने कार्यहरू पहिचान गर्नुहोस्। अनुमोदन पछि थपिएको नयाँ प्वालले कोटिंग-कभरेज समस्या साथै रेखाचित्र-परिवर्तन समस्या सिर्जना गर्न सक्छ।
मास्किङ र र्याक-सम्पर्क स्थानहरू प्रारम्भिक रूपमा परिभाषित गर्नुहोस्। जहाँ चयनात्मक प्लेटिङलाई अनुमति छ, त्यहाँ यसको सीमाहरू देखाउनुहोस्। प्रस्तावित मार्गको समीक्षा गर्नुहोस् विरुद्धबसबार प्लेटिङ प्रक्रिया जानकारी, तर प्रत्येक ज्यामितिले एउटै प्रक्रिया पछ्याउँछ भनी मान्नुको सट्टा वास्तविक भागको लागि सम्भाव्यता पुष्टि गर्नुहोस्।
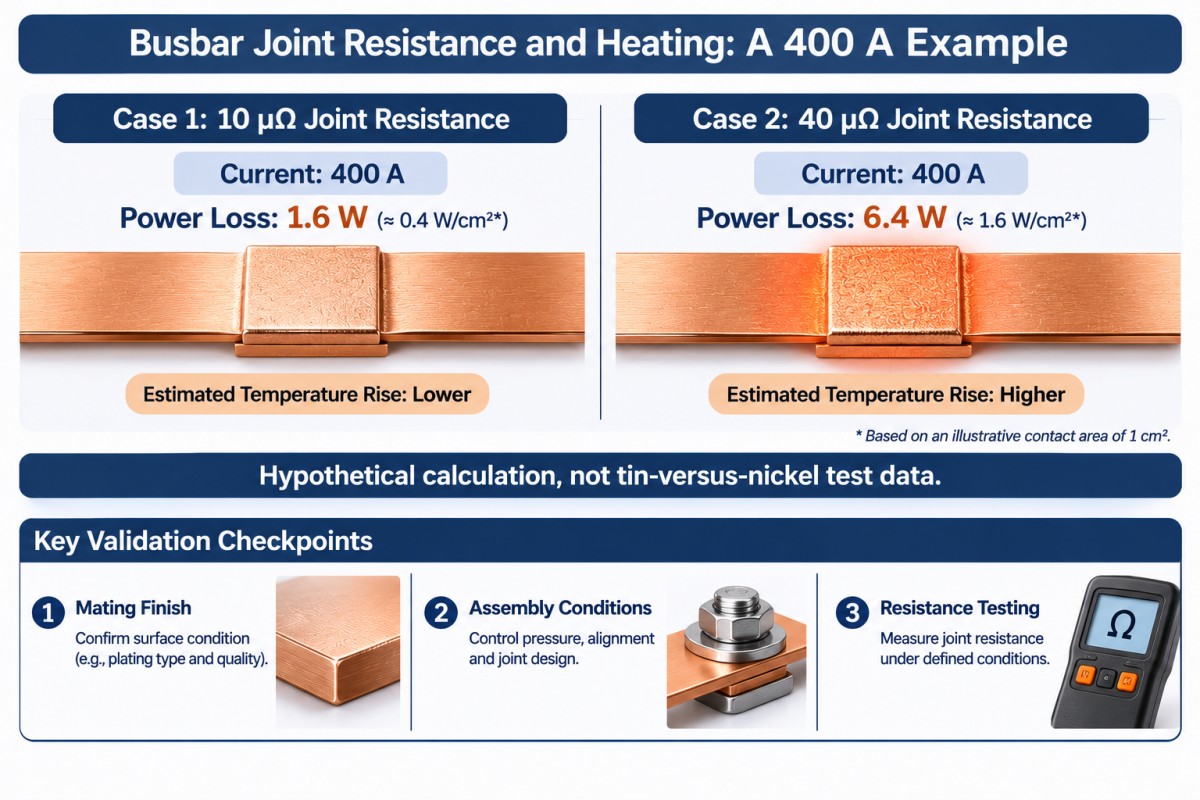
चम्किलो फिनिश भन्दा जोइन्ट भ्यालिडेसन किन बढी महत्त्वपूर्ण छ?
जोर्नी प्रतिरोधले स्थानीय ताप सिर्जना गर्दछ। जानाजानी काल्पनिक तुलनाको लागि४०० ए, सम्बन्धP = I²Rदिन्छ:
| अनुमानित संयुक्त प्रतिरोध | गणना गरिएको संयुक्त ताप |
|---|---|
| १० माइक्रो-ओम | १.६ वाट |
| ४० माइक्रो-ओम | ६.४ वाट |
यी टिन-भर्सेस-निकेल परीक्षण नतिजाहरू, साइम्बर मापन वा बसबार वर्तमान मूल्याङ्कन होइनन्। तिनीहरूले देखाउँछन् कि कोटिंग छनोट किन उपस्थिति मात्र भन्दा पनि सहमत विद्युतीय परीक्षणमा बाँध्नु पर्छ।
आवश्यक भएमा संयुक्त-प्रतिरोध विधि, मापन स्थानहरू, परीक्षण वर्तमान र तापक्रम अवस्थाहरू निर्दिष्ट गर्नुहोस्। योग्यताको लागि, प्रतिनिधि हार्डवेयर, कस्ने प्रक्रिया, थर्मल साइकल चलाउने र अनुमति दिइएको प्रतिरोध परिवर्तनमा सहमत हुनुहोस्। जिम्मेवार इन्जिनियरलाई पास/फेल सीमा सेट गर्न लगाउनुहोस्।
धेरै प्लेटिङले कम आकारको कन्डक्टर वा अपर्याप्त रूपमा डिजाइन गरिएको जोर्नी समाधान गर्दैन।
निरीक्षण योजनामा के समावेश हुनुपर्छ?
कोटिंग स्वीकृतिलाई एसेम्बली योग्यताबाट अलग गर्नुहोस्। मोटाई रिपोर्टले एउटा प्रश्नको जवाफ दिन्छ; यसले सबै प्रश्नको जवाफ दिँदैन।
| निरीक्षण क्षेत्र | उत्पादन अघि सहमत हुने प्रमाण |
|---|---|
| सब्सट्रेट र ट्रेसेबिलिटी | तामाको ग्रेड, अवस्था, सामग्रीको रेकर्ड र लट पहिचान |
| कोटिंग पहिचान र मोटाई | निर्दिष्ट तह स्ट्याक, परीक्षण विधि, मापन बिन्दुहरू र स्थानीय स्वीकृति सीमाहरू |
| अखण्डता र आसंजन | सहमत उपस्थिति मापदण्ड, आसंजन विधि र नमूना योजना; निर्दिष्ट गरिएको ठाउँमा पोरोसिटी परीक्षण |
| समाप्त आयामहरू | रेखाचित्र अनुसार सम्पर्क-प्याडको अवस्था, समतलता, प्वालको स्थिति, फिट र मास्क गरिएको क्षेत्रहरू |
| कार्यात्मक प्रदर्शन | लागू हुने ठाउँमा परिभाषित संयुक्त-प्रतिरोध, तापक्रम-वृद्धि र वातावरणीय योग्यता |
| डेलिभरी अवस्था | सम्पर्क सतहहरू, पहिचान र सहमत निरीक्षण रेकर्डहरूलाई सुरक्षित गर्ने प्याकिङ |
यदि एक्स-रे फ्लोरोसेन्स प्रयोग गरिएको छ भने, निर्दिष्ट तहहरू र मापन स्थानहरूको लागि विधि र सेटअप उपयुक्त छ भनी पुष्टि गर्नुहोस्। मोटाईको नतिजाले आफैंमा आसंजन वा स्वीकार्य जोर्नी प्रदर्शन प्रदर्शन गर्दैन।
नुन-स्प्रे परीक्षणको लागि, विधि, अवधि, नमूना अवस्था र स्वीकृति मापदण्ड परिभाषित गर्नुहोस्। धेरै परीक्षण घण्टाहरूलाई क्षेत्र जीवनको वर्षहरूमा रूपान्तरण नगर्नुहोस्। ASTM B117 ले नियन्त्रित परीक्षण वातावरणको वर्णन गर्दछ; यसले उत्पादन-विशिष्ट स्वीकृति वा विश्वव्यापी सेवा-जीवन भविष्यवाणी तोक्दैन।
समीक्षा गर्नुहोस्साइम्बर मेटलको गुणस्तर-आश्वासन जानकारीअर्डर-विशिष्ट निरीक्षण योजनासँगै। वास्तविक उत्पादन र फिनिशको लागि आवश्यक RoHS वा REACH प्रमाण अनुरोध गर्नुहोस्; कोटिंग नामबाट अनुपालनको अनुमान नगर्नुहोस्।
प्रति स्वीकृत बसबार कुल अवतरण लागत तुलना गर्नुहोस्
सस्तो कोटिंग लाइन वस्तुले अतिरिक्त मास्किङ, पुन: कार्य वा निरीक्षण लागत लुकाउन सक्छ। सोध्नुहोस् कि उद्धरणहरूमा समान लेपित क्षेत्र, तह स्ट्याक, मोटाई आधार, निरीक्षण दायरा र प्याकिङ समावेश छ कि छैन।
प्रति स्वीकृत भागको कुल ल्यान्डिङ लागत = कुल खर्च गरिएको अर्डर लागत, कम पुन: प्राप्त क्रेडिटहरू, स्वीकृत प्रयोगयोग्य भागहरूले भाग गर्दा।
दोहोरो गणना नगरी धातु, निर्माण, प्लेटिङ, आवंटित उपकरण, निरीक्षण, पुन: कार्य, प्याकिङ, भाडा र लागू हुने आयात शुल्कहरू समावेश गर्नुहोस्। स्क्र्याप स्वामित्व र कुनै पनि रिकभरी क्रेडिट स्पष्ट गर्नुहोस्। अपरिभाषित स्वीकृति आधारको साथ कम उद्धृत मूल्य भरपर्दो तुलना होइन।
प्रोटोटाइपहरूको लागि, समर्पित टुलिङसँग लचिलो काट्ने र मेसिनिङको तुलना गर्नुहोस्। दोहोर्याउने अर्डरहरूको लागि, अपेक्षित स्वीकृत भोल्युम र रेखाचित्र स्थिरताको विरुद्ध टुलिङ लागतको मूल्याङ्कन गर्नुहोस्। प्वाल ढाँचा, बन्ड ज्यामिति र फिनिश आवश्यकताहरू स्थिर हुनुभन्दा पहिले डाइ स्वीकृत गर्नाले अर्को संशोधन अनावश्यक रूपमा महँगो हुन सक्छ।
छनौट गरिएको प्लेटिङले लेपित क्षेत्र घटाउन सक्छ, तर मास्किङ र सेटअपले पनि पैसा खर्च गर्छ। प्लेटिङ क्षेत्र मात्र होइन, पूर्ण उत्पादन मार्ग र अपेक्षित स्वीकृत उपजको तुलना गर्नुहोस्।
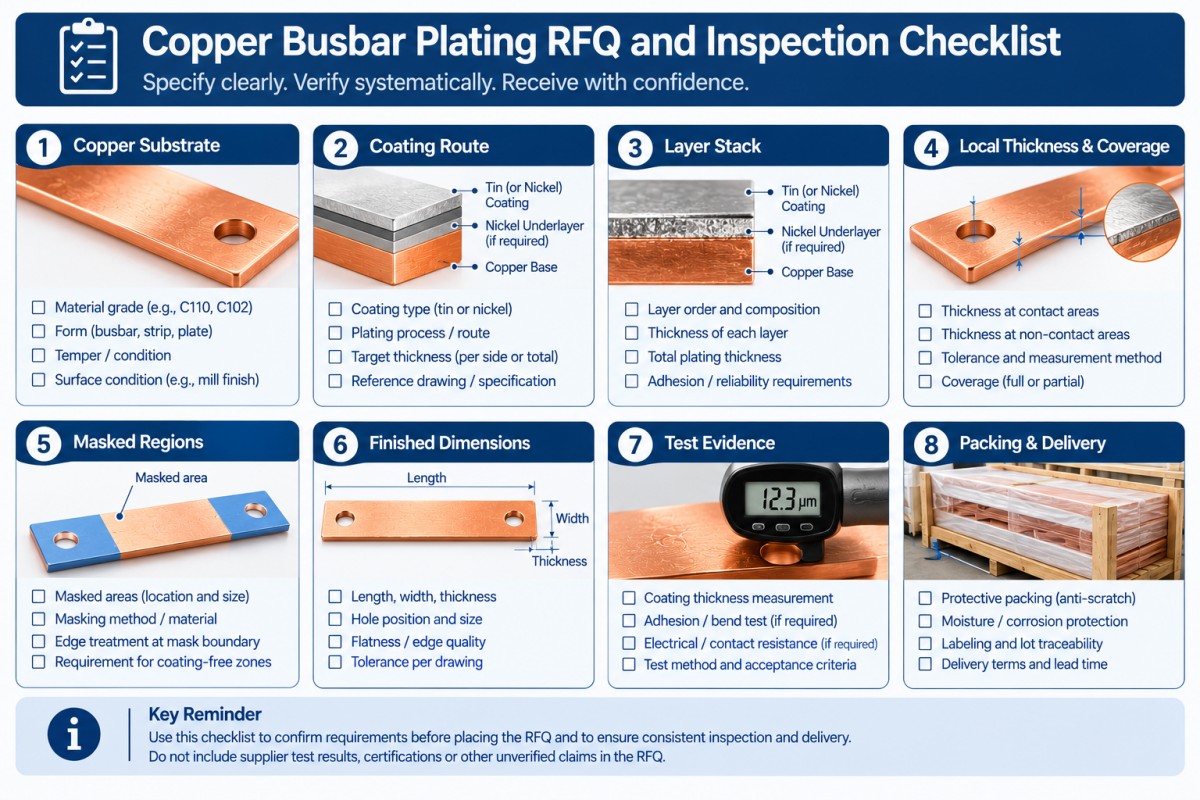
कपर बसबार प्लेटिङ RFQ मा खरीददारहरूले के समावेश गर्नुपर्छ?
कोटिंग तालिका र स्वीकृति आवश्यकताहरू सहितको नियन्त्रित रेखाचित्र पठाउनुहोस्। आपूर्तिकर्ताहरूलाई स्पष्ट रूपमा विचलनहरू सूचीबद्ध गर्न भन्नुहोस्।
- तामाको ग्रेड, सामग्रीको मानक, अवस्था र रेखाचित्र संशोधन।
- सेवा वातावरण, विद्युतीय शुल्क, मिलन टर्मिनल सामग्री र फिनिश।
- टिन वा निकल प्रक्रिया, लागू हुने कोटिंग मानक र सहमत संस्करण।
- पूर्ण तहको स्ट्याक, फिनिश प्रकार र कुनै पनि स्वीकृत अन्डरप्लेट।
- न्यूनतम स्थानीय मोटाई वा अन्य सहमत सीमाहरू, महत्त्वपूर्ण सतहहरू र परीक्षण स्थानहरू।
- लेपित र मास्क गरिएको क्षेत्र, प्वाल, धागो, काटिएको किनारा र अनुमति दिइएको र्याक चिन्हहरू।
- समाप्त आयामहरू, सम्पर्क-प्याड आवश्यकताहरू र अनुमोदित प्रक्रिया अनुक्रम।
- निरीक्षण, नमूना, पहिलो-लेख अनुमोदन र कार्यात्मक योग्यता आवश्यकताहरू।
- परीक्षण मात्रा, दोहोरिने मात्रा, प्याकिङ, गन्तव्य, डेलिभरी सर्तहरू र आवश्यक आगमन मिति।
अपूर्ण कोटिंग नोटले उद्धरण अन्तर सिर्जना गर्दछ। खरिद अर्डर अघि यसलाई बन्द गर्नुहोस्, अस्वीकृत ढुवानी पछि होइन।
बारम्बार सोधिने प्रश्नहरू
के तामा बसबारहरूको लागि टिन वा निकेल प्लेटिङ राम्रो हुन्छ?
दुवै विश्वव्यापी रूपमा राम्रो छैनन्। निर्दिष्ट कोटिंग प्रणालीलाई मिलन सम्पर्क, वातावरण र योग्यता आवश्यकताहरूसँग तुलना गर्नुहोस्। टिन परिचित भएको कारणले मात्र चयन नगर्नुहोस्, वा निकल मात्र यसको इन्जिनियरिङ गुणहरू बढी माग गर्ने सुनिन्छ भनेर चयन नगर्नुहोस्। अनुमोदित जोइन्टले अनुप्रयोगको विद्युतीय र थर्मल आवश्यकताहरू पूरा गर्नुपर्छ।
तामाको बसबार प्लेटिङको सही मोटाई कति हो?
प्रत्येक बसबारको लागि उपयुक्त कुनै एकल मोटाई हुँदैन। कोटिंग प्रणाली, सेवा आवश्यकताहरू, महत्त्वपूर्ण सतहहरू र स्वीकृति विधि परिभाषित गर्नुहोस्। आवश्यकता न्यूनतम स्थानीय मोटाई, दायरा वा अन्य नियन्त्रित मान हो कि होइन भन्नुहोस्। कोटिंग निर्माणले फिट वा एसेम्बलीलाई असर गर्ने माथिल्लो सीमा समावेश गर्नुहोस्।
के इलेक्ट्रोलेस निकेलले इलेक्ट्रोप्लेटेड निकेललाई प्रतिस्थापन गर्न सक्छ?
अनुमोदन बिना होइन। इलेक्ट्रोलेस निकल-फस्फोरस र इलेक्ट्रोप्लेटेड इन्जिनियरिङ निकल फरक प्रणाली हुन्। ASTM B733 र ASTM B689 ले तिनीहरूलाई छुट्टाछुट्टै सम्बोधन गर्छन्। प्रतिस्थापन स्वीकार गर्नु अघि निक्षेप आवश्यकताहरू, लागू हुने ठाउँमा ताप उपचार, समाप्त आयामहरू र योग्यता पुष्टि गर्नुहोस्।
के बसबार प्लेटिङ पछि मेसिन गर्न सकिन्छ?
स्वीकृत मार्गले परिणामहरूलाई सम्बोधन गर्ने ठाउँमा मात्र। मेसिनिङले फिनिश हटाउन सक्छ र प्वाल वा किनारहरूमा सब्सट्रेट खुला गर्न सक्छ। कुन सतहहरू लेपित रहनुपर्छ र मर्मत, पुन: कोटिंग र पुन: निरीक्षण आवश्यक छ कि छैन भनी बताउनुहोस्। समाप्त भाग उद्धृत गर्नु अघि अनुक्रममा सहमत हुनुहोस्।
स्पेसिफिकेशन-आधारित बसबार समीक्षा अनुरोध गर्नुहोस्
रेखाचित्र, मात्रा, कोटिंग आवश्यकताहरू र सञ्चालन सन्दर्भ पठाउनुहोस्बसबारको लागि साइम्बर मेटल RFQ समीक्षाव्यावसायिक प्रस्तावहरू तुलना गर्नु अघि प्रस्तावित सामग्री, निर्माण मार्ग, समाप्ति, निरीक्षण दायरा र कुनै पनि विचलनहरूको बारेमा स्पष्ट प्रतिक्रिया अनुरोध गर्नुहोस्।
म सधैं साइम्बर मेटलका उत्पादनहरूको पूर्ण दायरा उल्लेख गर्न चाहन्छु, र यो वेबसाइट प्रयोग गर्न चाहन्छुhttps://www.cymbermetal.com/तिनीहरूको बारेमा थप जान्नको लागि।
फिनिश पूर्ण रूपमा निर्दिष्ट गर्नुहोस्। त्यसपछि मूल्य तुलना गर्नुहोस्।
पोस्ट समय: नोभेम्बर-०६-२०२६