
कपर प्लेट, बसबार, रड, स्ट्रिप, ट्यूब र मेशिन गरिएका पार्टपुर्जाहरूको लागि व्यावहारिक पूर्व-ढुवानी र आगमन-निरीक्षण गाइड
प्रकाशन मिति: अगस्ट ३०, २०२६
लेखक: हु यानवेई, साइम्बर मेटल प्राविधिक विशेषज्ञ
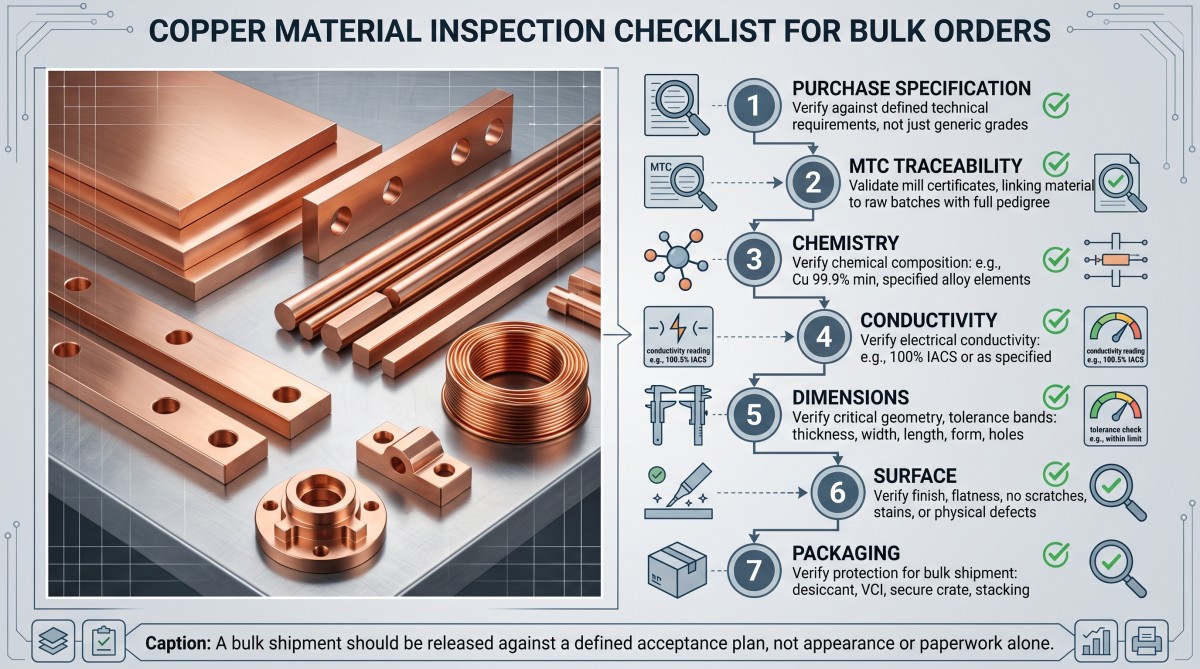
ढुवानी चम्किलो तामाको सतह र सफा सामग्री प्रमाणपत्रको साथ आउन सक्छ, तर अझै पनि गलत टेम्पर, मिश्रित लटहरू, कमजोर ट्रेसेबिलिटी वा एसेम्बलीमा फिट नहुने आयामहरू समावेश हुन सक्छन्।
त्यो असहज कुरा होतामा सामग्री निरीक्षण। कुनै पनि एउटै कागजातले सम्पूर्ण अर्डर प्रमाणित गर्दैन। MTC ले उत्पादन लटको लागि रसायन विज्ञान र चालकता रिपोर्ट गर्न सक्छ; यसले प्रमाणित गर्दैन कि प्रत्येक प्लेट समतल छ, प्रत्येक बसबार प्वाल स्थितिमा छ, प्रत्येक कुण्डलीको किनारा सफा छ वा प्रत्येक प्याकेज समुद्री भाडामा बाँच्नेछ।
खरीददारहरूले कहिलेकाहीं थोरै शुल्क बचत गर्न निरीक्षण चरण हटाउँछन्, त्यसपछि क्रमबद्ध, प्रतिस्थापन उत्पादन, हवाई भाडा र लाइन अवरोधको लागि भुक्तानी गर्छन्। बचत खरिद अर्डरमा देखिन्छ। असफलता कुल अवतरण लागतमा देखिन्छ।
सामग्री र उत्पादन-रूप सन्दर्भको लागि, साइम्बर मेटलको साथ सुरु गर्नुहोस्शुद्ध तामाका सामग्रीहरूदायरा। त्यसपछि अर्डर-विशिष्ट स्वीकृति योजनालाई वास्तविक काम गर्न लगाउनुहोस्।
द्रुत उत्तर: ढुवानी गर्नु अघि खरीददारहरूले के पुष्टि गर्नुपर्छ?
थोक तामा अर्डर जारी गर्नु अघि, सटीक मिश्र धातु, उत्पादन फारम, टेम्पर, गभर्निङ स्ट्यान्डर्ड र संस्करण, रेखाचित्र संशोधन, MTC प्रकार, उत्पादन-लट ट्रेसेबिलिटी, रसायन विज्ञान, चालकता वा प्रतिरोधात्मकता आवश्यकता, मेकानिकल गुणहरू, आयामी सहिष्णुता, सतह मापदण्ड, कोटिंग आवश्यकताहरू, नमूना योजना, प्याकिङ विधि र गैर-अनुरूपता प्रक्रिया पुष्टि गर्नुहोस्।
प्रत्येक विशेषताको लागि, परीक्षण विधि, उपकरण, नमूना स्थान, नमूना आकार, स्वीकृति सीमा र आवश्यक रेकर्ड उल्लेख गर्नुहोस्।
"तामा" को लागि कुनै विश्वव्यापी पास सीमा छैन। C10100 प्लेट, C10200 बसबार, C11000 रड, C12200 ट्यूब र निकेल-प्लेटेड मेशिन गरिएको सम्पर्कलाई फरक-फरक मापदण्ड, परीक्षण र प्रमाण आवश्यक पर्न सक्छ।
तामा सामग्री निरीक्षण खरिद विशिष्टताबाट सुरु हुन्छ
निरीक्षणले अस्पष्ट खरिद आदेश मर्मत गर्न सक्दैन। यसले धातु उत्पादन गरिसकेपछि मात्र अस्पष्टतालाई उजागर गर्न सक्छ।
उत्पादन सुरु हुनुभन्दा पहिले सम्झौताको प्राथमिकता क्रम परिभाषित गर्नुहोस्। एउटा कार्ययोग्य संरचना यो हो:
हस्ताक्षरित खरिद विवरण र स्वीकृत रेखाचित्र -> खरिद आदेश -> आह्वान गरिएको उत्पादन मानक र संस्करण -> अनुमोदित आपूर्तिकर्ता कागजातहरू।
त्यो क्रम एउटा उदाहरण हो, विश्वव्यापी कानुनी नियम होइन। खरिदकर्ता र आपूर्तिकर्ता वास्तविक प्राथमिकतामा सहमत हुनुपर्छ। अन्यथा, रेखाचित्रले एउटा मोटाई सहनशीलताको माग गर्न सक्छ जबकि नाम दिइएको उत्पादन मानकले अर्कोलाई अनुमति दिन्छ, र दुवै पक्षले आदेश पालना गरेको दाबी गर्न सक्छन्।
खरिद विवरण स्थिर हुनुपर्छ:
- सटीक UNS, EN, JIS, GB वा अन्य मिश्र धातु पदनाम
- उत्पादन फारम: प्लेट, पाना, स्ट्रिप, बसबार, रड, बार, तार, ट्यूब वा मेसिन गरिएको भाग
- मानक र संस्करणको नियमन
- स्वभाव वा भौतिक अवस्था
- रेखाचित्र नम्बर, संशोधन, एकाइहरू र डेटा प्रणाली
- न्यूनतम चालकता वा अधिकतम प्रतिरोधकता
- मेकानिकल-सम्पत्ति आवश्यकताहरू
- आयामी सहिष्णुता र महत्वपूर्ण-देखि-गुणस्तर विशेषताहरू
- सतह र कोटिंग स्वीकृति मापदण्ड
- आवश्यक प्रमाणपत्र र निरीक्षण-प्रतिवेदन प्रकार
- उत्पादन-लट परिभाषा र नमूना योजना
- प्याकिङ, लेबलिङ र ढुवानी-रिलीज आवश्यकताहरू
"के तपाईं ASTM पूरा गर्न सक्नुहुन्छ?" भनेर मात्र नसोध्नुहोस्। हस्ताक्षर गरिएको अर्डरमा कुन ASTM मानक, कुन संस्करण, कुन उत्पादन फारम, कुन टेम्पर र कुन पूरक आवश्यकताहरू देखा पर्नेछन् भनेर सोध्नुहोस्।
मानकलाई तामा उत्पादन फारमसँग मिलाउनुहोस्
शासित मानकले मिश्र धातु र उत्पादित फारम दुवैसँग मेल खानुपर्छ। विद्युतीय उद्देश्यको तामाको रड ड्रइङ स्टकको लागि मानकले स्वचालित रूपमा समाप्त बसबारहरूलाई योग्य बनाउन सक्दैन, र कच्चा पदार्थको मानकले CNC प्वाल स्थितिलाई अनुमोदन गर्न सक्दैन।
ASTM B152/B152M, EN 1652 वा JIS H3100 निर्दिष्ट पाना, स्ट्रिप, प्लेट वा रोल-बार उत्पादनहरूसँग सान्दर्भिक हुन सक्छ। विद्युतीय-उद्देश्य फ्ल्याट उत्पादनहरूलाई EN 13599 जस्ता थप विशिष्ट मानकको आवश्यकता पर्न सक्छ।
ASTM B187/B187M निर्दिष्ट बसबार, रड, बार र आकार उत्पादनहरूमा सान्दर्भिक हुन सक्छ। EN 13601 निर्दिष्ट विद्युतीय-उद्देश्यीय तामाको रड, बार र तार उत्पादनहरूमा लागू हुन्छ। ASTM B49 ले विद्युतीय उद्देश्यका लागि तामाको रड ड्रइङ स्टकलाई समेट्छ; यो विश्वव्यापी समाप्त-रड मानक होइन।
ASTM B75/B75M सामान्य सिमलेस तामाको ट्यूबमा, ASTM B88 निर्दिष्ट पानीको ट्यूबमा र ASTM B280 निर्दिष्ट वातानुकूलित वा रेफ्रिजरेसन ट्यूबमा लागू हुन सक्छ। यी मापदण्डहरू आदानप्रदान योग्य छैनन्।
मेसिन गरिएका तामाका भागहरूलाई कच्चा पदार्थको मानक र अनुमोदित समाप्त भागको रेखाचित्र, GD&T प्रणाली र कोटिंग वा सतह विशिष्टता आवश्यक पर्दछ। कच्चा पदार्थको अनुपालनले समाप्त प्वाल ढाँचा, धागो, सिलिङ अनुहार वा मिति सम्बन्ध अनुरूप छ भनी प्रमाणित गर्दैन।
समीक्षा गर्दा यो भिन्नता महत्त्वपूर्ण छतामाको प्लेट र पाना विकल्पहरूबसबार, रड वा ट्यूब आवश्यकताहरू विरुद्ध। समान रसायन विज्ञानले समान सहनशीलता, परीक्षण स्थान वा निरीक्षण रेकर्ड सिर्जना गर्दैन।
ASTM, EN, JIS र GB पदनामहरू पनि स्वचालित समकक्ष होइनन्। व्यापारिक नाम वा नाममात्र तामा प्रतिशत मिलाउनु अपर्याप्त छ। रसायन विज्ञान, टेम्पर, मेकानिकल गुणहरू, चालकता, आयामहरू र परीक्षण नियमहरू मिलाउनुपर्छ।
पीतल, कांस्य, CuCrZr, कप्रोनिकेल र बेरिलियम तामामा पनि यही चेतावनी लागू हुन्छ। प्रत्येक तामा मिश्र धातुमा शुद्ध-तामा निरीक्षण खण्ड जबरजस्ती नगर्नुहोस्।
MTC र भौतिक लट सँगै प्रमाणित गर्नुहोस्
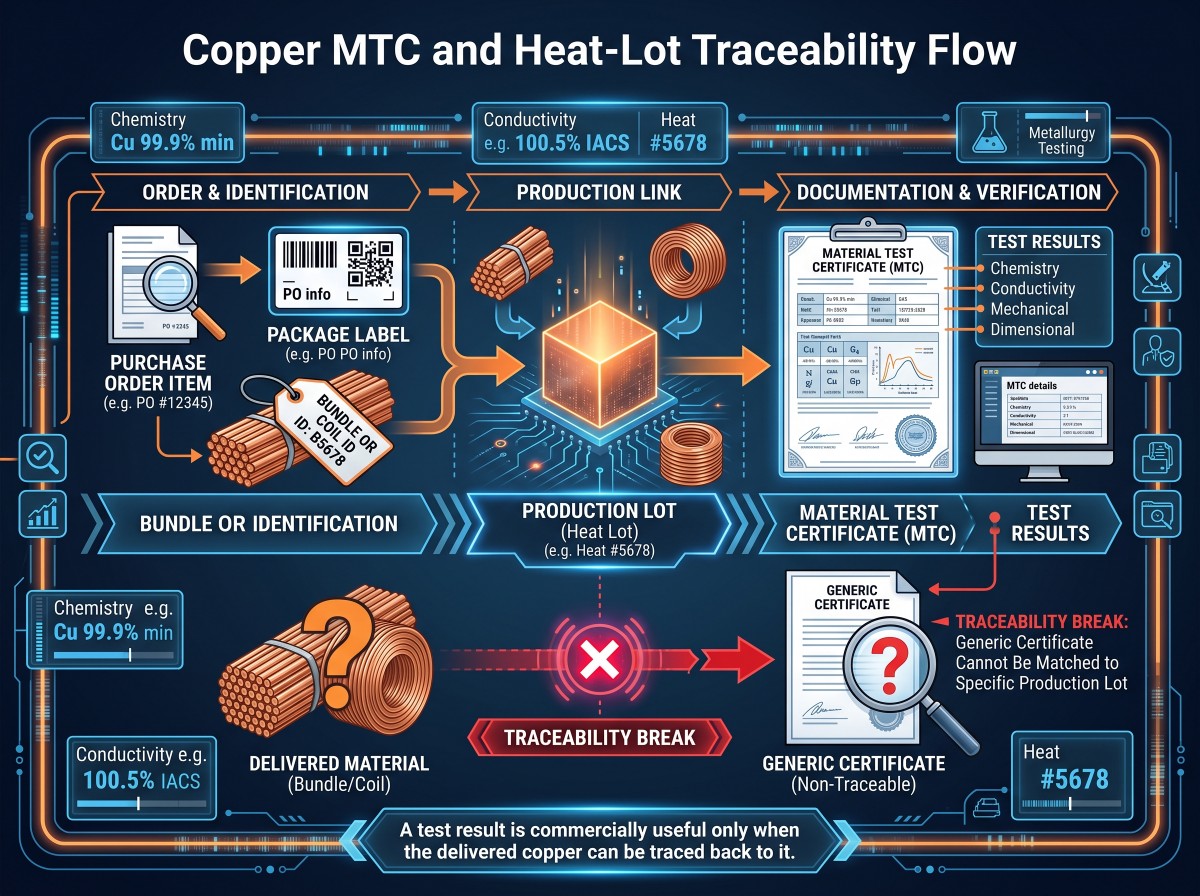
MTC तब मात्र उपयोगी हुन्छ जब डेलिभर गरिएको तामा त्यो कागजातमा रिपोर्ट गरिएको नतिजामा फिर्ता पत्ता लगाउन सकिन्छ।
उपयुक्त अर्डरहरूको लागि, खरीददारहरूले सामान्यतया EN 10204 प्रकार 3.1 निरीक्षण प्रमाणपत्र अनुरोध गर्छन्। प्रकार 3.1 निर्माताको अधिकृत निरीक्षण प्रतिनिधि द्वारा प्रमाणित गरिन्छ जो निर्माण विभागबाट स्वतन्त्र छ। यो स्वचालित रूपमा तेस्रो-पक्ष प्रमाणपत्र होइन।
प्रकार ३.२ लाई लागू भए अनुसार निर्माताको अधिकृत प्रतिनिधि र खरिदकर्ताको अधिकृत प्रतिनिधि वा आधिकारिक रूपमा तोकिएको निरीक्षकद्वारा थप प्रमाणीकरण आवश्यक पर्दछ।
SGS वा अन्य निरीक्षण कम्पनीले पूर्व-ढुवानी भ्रमण गर्दा टाइप ३.१ प्रमाणपत्रलाई टाइप ३.२ मा स्वचालित रूपमा रूपान्तरण हुँदैन। “SGS रिपोर्ट,” “COA,” “अनुरूपताको प्रमाणपत्र” र “MTC” आदानप्रदानयोग्य कागजातहरू होइनन्।
निम्न MTC क्षेत्रहरू जाँच गर्नुहोस्:
- निर्माता र वास्तविक उत्पादन स्थल
- खरिदकर्ता PO र लाइन-वस्तु सन्दर्भ
- सटीक ग्रेड र पदनाम प्रणाली
- उत्पादनको रूप, आयाम र स्वभाव
- मानक र संस्करणको नियमन
- ताप, कास्ट, ब्याच, कोइल वा उत्पादन-लट पहिचानकर्ता
- वास्तविक रसायन विज्ञान परिणामहरू, प्रतिलिपि गरिएको विशिष्टता सीमा मात्र होइन
- आवश्यक मेकानिकल र इलेक्ट्रिकल परिणामहरू
- परीक्षण विधिहरू, एकाइहरू र सन्दर्भ तापक्रम
- प्रमाणपत्रले प्रतिनिधित्व गर्ने परिमाण वा तौल
- अधिकृत हस्ताक्षर वा इलेक्ट्रोनिक प्रमाणीकरण
- MTC, प्याकेज लेबल र सामग्री चिन्हहरू बीचको पत्राचार
ट्रेसेबिलिटी चेन अखण्ड रहनु पर्छ:
PO वस्तु -> प्याकेज ID -> टुक्रा, कुण्डल वा बन्डल ID -> उत्पादन लट -> MTC परीक्षण परिणामहरू।
साइम्बर मेटलको समीक्षा गर्नुहोस्गुणस्तर प्रमाणपत्र र निरीक्षण कागजातहरूकम्पनी-स्तरको पृष्ठभूमिको रूपमा। अर्डर स्वीकृति अझै पनि वास्तविक उत्पादन लटको लागि आपूर्ति गरिएको कागजात र भौतिक चिन्हहरूमा निर्भर गर्दछ।
रसायन विज्ञान र ग्रेड पहिचान पुष्टि गर्नुहोस्
रसायन विज्ञान निरीक्षणले एउटा प्रश्नको उत्तर दिन्छ: के नमूना गरिएको सामग्रीले आह्वान गरिएको ग्रेड विशिष्टताको रासायनिक सीमा पूरा गर्छ?
यसले स्वभाव, चालकता, आयाम, सतहको अवस्था वा आन्तरिक सुदृढता प्रमाणित गर्दैन।
"उच्च-शुद्धता तामा" को कुनै एकल अनुबंध परिभाषा छैन। C10100, C10200, C11000 र C12200 लाई फरक उत्पादन र प्रयोग अनुमानहरू सहित छुट्टाछुट्टै ग्रेडको रूपमा व्यवहार गरिनुपर्छ।
C10100 सामान्यतया अक्सिजन-मुक्त इलेक्ट्रोनिक तामासँग सम्बन्धित छ। C10200 सामान्यतया अक्सिजन-मुक्त तामाको रूपमा निर्दिष्ट गरिएको छ। C11000 इलेक्ट्रोलाइटिक टफ-पिच तामा हो। C12200 फस्फोरस-डिअक्सिडाइज्ड तामा हो जुन सामान्यतया ट्यूब र थर्मल अनुप्रयोगहरूसँग सम्बन्धित छ।
यी विवरणहरूले शासकीय मानकलाई प्रतिस्थापन गर्दैनन्।
जस्तो कथनघन >= ९९.९%आफैंले C10100, C10200 वा C11000 पहिचान गर्न सक्दैन। यसले टेम्पर, विद्युतीय प्रदर्शन वा उत्पादन-रूप सहनशीलताको बारेमा पनि केही भन्दैन।
विश्लेषण र आवश्यक सांद्रता अनुसार उपयुक्त हुँदा प्रयोगशाला वेट केमिस्ट्री, ICP-OES वा अन्य मान्य विधि प्रयोग गर्न सकिन्छ। ASTM E478 तामा मिश्र धातुहरूको रासायनिक विश्लेषणसँग सान्दर्भिक हुन सक्छ, जबकि ASTM E2575 निष्क्रिय-ग्यास फ्युजनद्वारा अक्सिजन निर्धारणसँग सान्दर्भिक हुन सक्छ।
ह्यान्डहेल्ड XRF धेरै धातु मिश्र धातु तत्वहरूको स्क्रिनिङको लागि उपयोगी छ। यसले आफैंले अक्सिजन-रहित तामामा ppm-स्तरको अक्सिजन सामग्री प्रमाणित गर्न सक्दैन। यो केही प्रकाश तत्वहरूको लागि पनि कमजोर छ, र प्लेटिङ, अक्साइड, सतह प्रदूषण वा खराब नमूना तयारी द्वारा पठनहरू विकृत हुन सक्छ।
यदि XRF र MTC असहमत भएमा, प्रभावित सामग्रीलाई क्वारेन्टाइन गर्नुहोस्, यसको लट पहिचान सुरक्षित गर्नुहोस्, नमूना हिरासतमा राख्नुहोस् र सहमत विश्लेषणात्मक विधिको साथ योग्य प्रयोगशाला प्रयोग गर्नुहोस्। सबैभन्दा सजिलो पहुँचयोग्य टुक्रामा एक सतह पठन गरेर उच्च-मूल्य सामग्री विवाद समाधान नगर्नुहोस्।
RoHS र REACH कागजातहरू फेरि अलग छन्। तिनीहरूले ग्रेड, चालकता, टेम्पर, आयाम वा ब्याच अनुरूपता प्रमाणित गर्दैनन्।
परिभाषित विधिद्वारा चालकता मापन गर्नुहोस्
"चालकता उत्तीर्ण" निरीक्षण परिणाम होइन। प्रयोगयोग्य रिपोर्टलाई स्वीकृति सीमा, विधि, सन्दर्भ तापक्रम, परीक्षण स्थान, उपकरण पहिचान र वास्तविक मापन गरिएको मान आवश्यक पर्दछ।
२० डिग्री सेल्सियसमा, १००% IACS परम्परागत रूपमा लगभग ५८.० MS/m वा १.७२४१ माइक्रो-ओम cm को प्रतिरोधकतासँग मेल खान्छ।
% IACS = MS/m / ५८.० x १०० मा चालकता
% IACS = १.७२४१ / माइक्रो-ओम सेमी x १०० मा प्रतिरोधकता
यी समीकरणहरूले प्रत्येक तामा उत्पादनको लागि विश्वव्यापी न्यूनतम सिर्जना गर्दैनन्। आवश्यक चालकता ग्रेड, टेम्पर, फारम, प्रशोधन इतिहास र आह्वान गरिएको विशिष्टतामा निर्भर गर्दछ।
१००% IACS नजिकको मानले C10100, C10200 वा C11000 लाई विशिष्ट रूपमा प्रमाणित गर्दैन। चालकता एउटा गुण हो, ग्रेड-पहिचान प्रणाली होइन।
ASTM B193 वा IEC 60468-प्रकारको विधि कन्डक्टर सामग्रीहरूको प्रतिरोध वा प्रतिरोधात्मकता मापनको लागि सान्दर्भिक हुन सक्छ। ASTM E1004-प्रकारको एडी-करेन्ट परीक्षण उपयुक्त हुन सक्छ जब सामग्री ज्यामिति, मोटाई, सतह, क्यालिब्रेसन र उपकरण दायराले यसलाई समर्थन गर्दछ।
निरीक्षण योजनाले निम्न कुराहरू परिभाषित गर्नुपर्छ:
- न्यूनतम चालकता वा अधिकतम प्रतिरोधकता
- सन्दर्भ तापक्रम
- परीक्षण विधि र तापक्रम सुधार
- उपकरण मोडेल, सिरियल नम्बर र क्यालिब्रेसन स्थिति
- नाङ्गो, लेपित, मेसिन गरिएको वा मिल परीक्षण सतह
- नमूना मात्रा र मापन स्थानहरू
- सीमा नजिक राउन्डिङ र पास/फेल नियम
कोटिंग्स, वक्रता, खस्रोपन, मोटाई, तापक्रम र क्यालिब्रेसन मापदण्डहरूले एडी-करेन्ट परिणामहरूलाई असर गर्न सक्छ। सहमत नमूना योजनाले यो गर्न सक्छ भनेर नभनेसम्म एउटा प्रोब रिडिङले सम्पूर्ण कुण्डली, बन्डल वा उत्पादन लटलाई प्रतिनिधित्व गर्नु हुँदैन।
अक्सिजन-रहित रड र बसबार परियोजनाहरूको लागि, सम्बन्धित गाइड हेर्नुहोस्अक्सिजन-मुक्त तामाको रड निरीक्षण मापदण्डहरू.
चालकताले रसायन विज्ञानलाई प्रतिस्थापन गर्दैन। रसायन विज्ञानले चालकतालाई प्रतिस्थापन गर्दैन। दुबै प्रमाणित गर्न एउटा सुविधाजनक परीक्षण माग्दा खरीददारहरू समस्यामा पर्छन्।
तापक्रम र मेकानिकल गुणहरू प्रमाणित गर्नुहोस्
दुईवटा लटहरू एउटै रसायन भेट्न सक्छन् र झुकाउने, स्ट्याम्पिङ गर्ने, मेसिन गर्ने वा एसेम्बली गर्ने क्रममा फरक तरिकाले व्यवहार गर्न सक्छन् किनभने तिनीहरूको टेम्पर र प्रशोधन इतिहास फरक हुन्छ।
आवश्यक परेमा, निरीक्षण योजनामा ASTM E8/E8M वा आह्वान गरिएको उत्पादन मानक अन्तर्गत तन्य शक्ति, उपज शक्ति र लम्बाइ; ASTM E18 अन्तर्गत रकवेल कठोरता; ASTM E384 अन्तर्गत माइक्रोइन्डेन्टेसन कठोरता; बेन्ड परीक्षण; अन्न-आकार मूल्याङ्कन; वा अन्य अवस्था-विशिष्ट परीक्षण समावेश हुन सक्छ।
नमूना अभिमुखीकरण, नमूना स्थिति, मोटाई, गेज लम्बाइ, सामग्री अवस्था, परिणाम सीमा र पुन: परीक्षण नियमहरू परिभाषित गर्नुहोस्।
चयन गरिएको ग्रेड र टेम्परको लागि सम्झौताले स्पष्ट रूपमा त्यो सम्बन्धलाई अनुमति नदिएसम्म कठोरतालाई तन्य शक्तिमा रूपान्तरण नगर्नुहोस्। रूपान्तरण चार्ट निर्दिष्ट परीक्षणको विकल्प होइन।
यो त्यस्तो ठाउँ हो जहाँ कम मूल्यको प्रतिस्थापन महँगो हुन्छ। खरिदकर्ताले रसायनशास्त्रलाई अनुमोदन गर्छ, टेम्पर प्रमाणीकरण छोड्छ र समस्या तब मात्र पत्ता लगाउँछ जब बसबारहरू बनाउँदा क्र्याक हुन्छन् वा स्ट्रिपले आवश्यक स्प्रिङ प्रतिक्रिया कायम राख्न असफल हुन्छ। मिश्र धातुको नाम असफल भएन। खरिद परिभाषाले त्यसो गर्यो।
उत्पादन फारम अनुसार आयामहरू निरीक्षण गर्नुहोस्
उत्पादन प्रशोधन र भेला हुने तरिका अनुसार आयामी निरीक्षण गर्नुपर्छ।
प्लेट र पानाको लागि, सान्दर्भिक स्थानमा मोटाई, चौडाइ, लम्बाइ, समतलता, किनाराको अवस्था र वर्गता निरीक्षण गर्नुहोस्। एउटा कुना नाप्दा पूर्ण प्लेट अनुमोदन हुन सक्दैन।
स्ट्रिप र कोइलको लागि, चौडाइ र कोइल मार्फत मोटाई, चौडाइ, क्याम्बर, किनारा बुर, कोइल ID/OD र घुमाउरो दिशा निरीक्षण गर्नुहोस्। टाउको, मध्य र पुच्छरको स्थिति फरक पर्न सक्छ।
बसबार, रड र बारको लागि, क्रस-सेक्शन, चौडाइ र मोटाई वा व्यास, सीधापन, मोड, काटिएको लम्बाइ, अन्त्य वर्ग र किनाराको त्रिज्या निरीक्षण गर्नुहोस्। छोटो कुपनले पूर्ण-लम्बाइको एसेम्बली आवश्यकता प्रमाणित गर्न सक्दैन।
ट्यूबको लागि, OD, भित्ताको मोटाई, निर्दिष्ट गरिएको ID, अंडाकारता, सीधापन, लम्बाई र अन्त्य अवस्था निरीक्षण गर्नुहोस्। OD ले मात्र न्यूनतम भित्ताको मोटाई प्रमाणित गर्न सक्दैन।
मेसिन गरिएका भागहरूको लागि, आकार, स्थिति, प्रोफाइल, प्वाल ढाँचा, थ्रेडहरू, च्याम्फरहरू र अन्तिम-सर्त आयामहरू निरीक्षण गर्न अनुमोदित डेटाम प्रणाली प्रयोग गर्नुहोस्। कच्चा पदार्थ MTC ले CNC ज्यामितिलाई अनुमोदन गर्न सक्दैन।
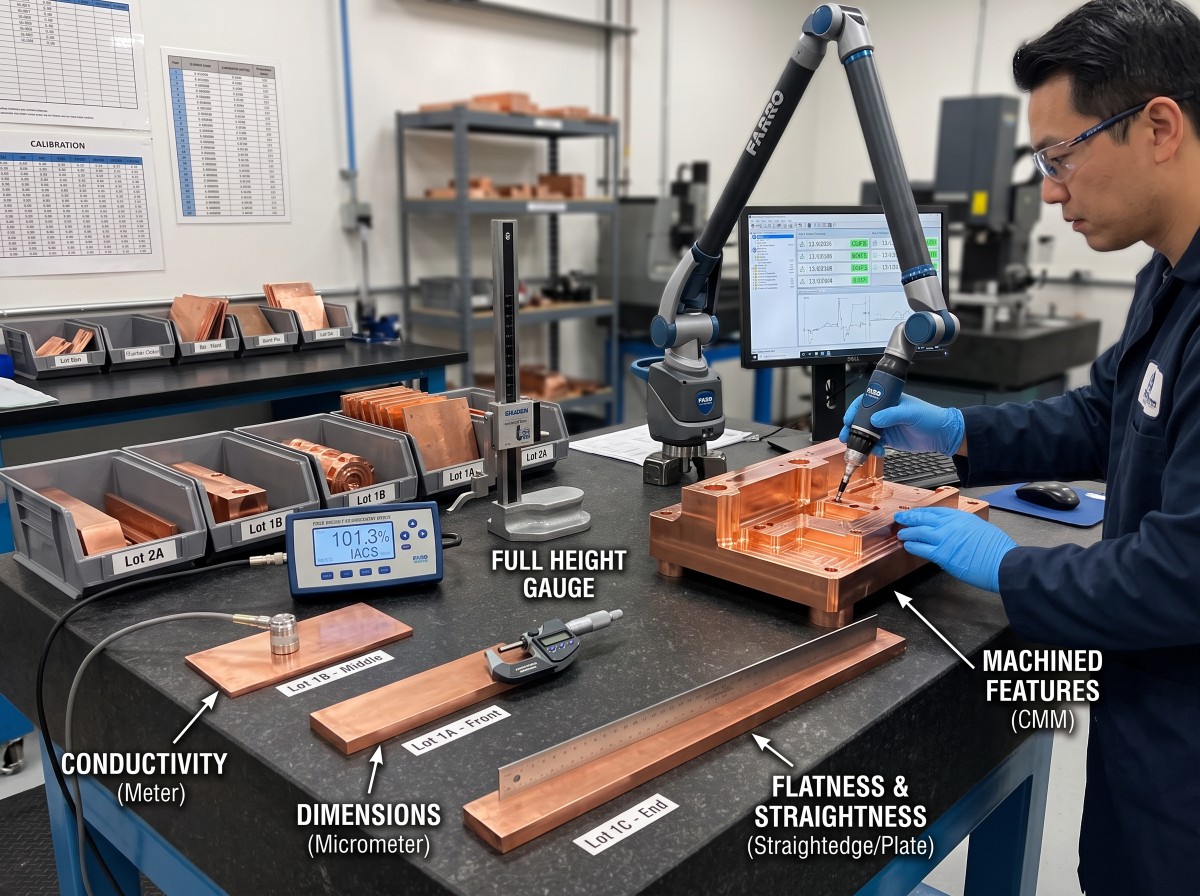
मापन अवस्था बताउनुहोस्। समतलता समर्थन र संयममा निर्भर गर्दछ। सीधाता गेज लम्बाइ र फ्री-स्टेट समर्थनमा निर्भर गर्दछ। प्लेटेड बसबारलाई कोटिंग पछि यसको महत्वपूर्ण आकार जाँच गर्न आवश्यक पर्न सक्छ।
थोकको लागिC11000 तामाको रड विकल्पहरू, व्यास, सीधापन, काटिएको लम्बाइ, सतह र लट रेकर्डहरूलाई अझै पनि अर्डर-विशिष्ट स्वीकृति सीमा आवश्यक पर्दछ।
टुक्रा गणना, खुद तौल, कुल तौल र बीजक आधार मिलाउनुहोस्। यदि सैद्धान्तिक तौल प्रयोग गरिएको छ भने, नाममात्र आयाम र घनत्व आधारमा सहमत हुनुहोस्। यदि वास्तविक तौल प्रयोग गरिएको छ भने, स्केल क्यालिब्रेसन र राउन्डिङ परिभाषित गर्नुहोस्।
सतह आवश्यकताहरूलाई मापनयोग्य मापदण्डमा परिणत गर्नुहोस्
"राम्रो सतह," "मिल फिनिश" र "कुनै खरोंच छैन" ले विवाद निम्त्याउँछ। तिनीहरूले निरीक्षकलाई के अस्वीकार गर्ने भनेर बताउँदैनन्।
उत्पादन र प्रयोगको आधारमा, खरोंच, डेन्ट, पिट, अक्साइड, पानीको दाग, रङ्ग, रोल मार्क्स, डाइ लाइन, फोल्ड, ल्यामिनेशन संकेत, किनारा बर्स, किनारा दरार, स्लिभर, तेल, औंठाछाप, एम्बेडेड प्रदूषण र असंगत सुरक्षात्मक अवशेषहरूको लागि मापनयोग्य सीमा परिभाषित गर्नुहोस्।
महत्त्वपूर्ण सतहहरूको वर्गीकरण गर्नुहोस्। बसबार सम्पर्क अनुहार, ब्रेजिङ सतह, सिलिङ अनुहार र लुकेको पछाडिको सतहलाई एउटै कस्मेटिक स्वीकृति नियम आवश्यक पर्दैन।
जब उपस्थिति महत्त्वपूर्ण हुन्छ, निरीक्षण प्रकाश, अवलोकन दूरी, महत्त्वपूर्ण क्षेत्रहरू र स्वीकृत सीमा नमूना उल्लेख गर्नुहोस्। कार्यात्मक दोषहरूले सम्भव भएसम्म संख्यात्मक सीमा वा नियन्त्रित प्रक्रिया प्रयोग गर्नुपर्छ।
समुद्री ढुवानीको समयमा तामालाई जोगाउने अस्थायी तेलले पछि प्लेटिङ, सोल्डरिङ, ब्रेजिङ वा विद्युतीय सम्पर्कमा हस्तक्षेप गर्न सक्छ। सतह निरीक्षणले क्रेट भित्रको सामग्री कस्तो देखिन्छ भनेर मात्र नभई अर्को प्रक्रियालाई पनि विचार गर्नुपर्छ।
जोखिमले औचित्य पुष्टि गरेपछि मात्र NDT र विशेष परीक्षणहरू निर्दिष्ट गर्नुहोस्
प्रत्येक तामा अर्डरको लागि गैर-विनाशकारी परीक्षण र विनाशकारी विशेष परीक्षणहरू स्वचालित रूपमा आवश्यक पर्दैन।
एडी-करेन्ट परीक्षण ASTM E243 अन्तर्गत निर्दिष्ट तामा वा तामा-मिश्र धातु ट्यूबसँग सम्बन्धित हुन सक्छ। ASTM E1417/E1417M अन्तर्गत तरल पेनिट्रन्ट परीक्षणले उपयुक्त समाप्त भागहरूमा सतह-ब्रेकिंग विच्छेदहरू प्रकट गर्न सक्छ। अल्ट्रासोनिक परीक्षण उत्पादन-विशिष्ट प्रक्रिया अन्तर्गत भारी प्लेट, बार, फोर्जिंग वा बन्डेड उत्पादनहरूको लागि निर्दिष्ट गर्न सकिन्छ।
निर्दिष्ट ट्यूब वा एसेम्बलीहरूको लागि हाइड्रोस्टेटिक वा वायमेटिक चुहावट परीक्षण आवश्यक पर्न सक्छ। ASTM B577 विधिहरू निश्चित अक्सिजन-रहित वा डिअक्सिडाइज्ड तामा आवश्यकताहरूको लागि कपरस-अक्साइड वा हाइड्रोजन-एम्ब्रिटलमेन्ट-सम्बन्धित परीक्षणसँग सम्बन्धित हुन सक्छन्। यी विधिहरू र परम्परागत मेटलोग्राफिक सेक्शनिङले नमूना उपभोग गर्न वा क्षति पुर्याउन सक्छ र विनाशकारी विशेष परीक्षणहरूको रूपमा व्यवहार गर्नुपर्छ।
चुम्बकीय-कण निरीक्षण साधारण गैर-फेरोम्याग्नेटिक तामा उत्पादनहरूको लागि उपयुक्त छैन।
"१००% NDT उत्तीर्ण" अर्थहीन हुन्छ जबसम्म प्रतिवेदनले विधि, लिखित प्रक्रिया, निरीक्षण कभरेज, क्यालिब्रेसन आधार, अपरेटर योग्यता र स्वीकृति मापदण्ड पहिचान गर्दैन।
प्लेटिङलाई छुट्टै प्रक्रियाको रूपमा निरीक्षण गर्नुहोस्
पास गरिएको तामाको सब्सट्रेटले पास गरिएको प्लेटेड कम्पोनेन्टको ग्यारेन्टी गर्दैन। टिन, निकल र चाँदीले अर्को सामग्री, अर्को प्रक्रिया र अर्को विफलता मोड परिचय गराउँछन्।
ASTM B545 इलेक्ट्रोडपोजिटेड टिनसँग, ASTM B689 इन्जिनियरिङ निकल कोटिंग्ससँग र ASTM B700 इलेक्ट्रोडपोजिटेड सिल्भरसँग सम्बन्धित हुन सक्छ। ASTM B568 उपयुक्त XRF कोटिंग-मोटाई मापनको लागि प्रयोग गर्न सकिन्छ, जबकि ASTM B504 क्युलोमेट्रिक मोटाई मापनसँग सम्बन्धित हुन सक्छ।
रेखाचित्र र PO ले कोटिंग सामग्री, निक्षेपण प्रक्रिया, न्यूनतम स्थानीय वा औसत मोटाई, मापन स्थानहरू, आसंजन विधि, छिद्र वा निरन्तरता आवश्यकता, उपस्थिति सीमा, किनारा र प्वाल कभरेज, सम्पर्क-क्षेत्र मास्किंग, सोल्डेरेबिलिटी र कोटिंग अघि वा पछि आयामीय सीमाहरू लागू हुन्छन् कि हुँदैनन् भनेर परिभाषित गर्नुपर्छ।
सबैभन्दा सजिलो समतल सतहमा एउटा XRF रिडिङले सम्पूर्ण बसबारमा एकरूप कोटिंग प्रमाणित गर्दैन। वक्रता, सब्सट्रेट संरचना, सन्दर्भ मापदण्ड, बहु-तह कोटिंग र किनारहरूबाट दूरीले परिणाम परिवर्तन गर्न सक्छ।
साइम्बर मेटलकोउपकरण र निरीक्षण क्षमतापृष्ठले प्रशोधन र निरीक्षण छलफलहरूको लागि पृष्ठभूमि प्रदान गर्दछ। वास्तविक अर्डरलाई अझै पनि नाम दिइएको विधिहरू, क्यालिब्रेट गरिएका उपकरणहरू र लट-विशिष्ट रिपोर्टहरू आवश्यक पर्दछ।
एक सुरक्षित नमूना योजना बनाउनुहोस्
"१०% निरीक्षण गर्नुहोस्" नमूना योजना होइन। के को दस प्रतिशत: टुक्राहरू, कुण्डलीहरू, बन्डलहरू, तताउने, प्याकेजहरू वा मापन?
प्रत्येक विशेषताको लागि, परिभाषित गर्नुहोस्:
आवश्यकता | विधि | उपकरण | लट परिभाषा | नमूना आकार | अनियमित-छनौट विधि | परीक्षण स्थान | स्वीकृति मापदण्ड | रेकर्ड | साक्षी बिन्दु।
ISO 2859-1 ले विशेषता नमूनाकरणलाई समर्थन गर्न सक्छ। ISO 3951 श्रृंखलाको लागू हुने भाग, जस्तै ISO 3951-1 जहाँ उपयुक्त हुन्छ, चर नमूनाकरणलाई समर्थन गर्न सक्छ। पक्षहरू सटीक भाग र संस्करण, लट साइज, निरीक्षण स्तर, AQL, स्विचिंग नियमहरू र दोष वर्गीकरणमा सहमत हुनुपर्छ।
AQL १.० ले लटको १% मात्र दोषपूर्ण छ भन्ने ग्यारेन्टी दिँदैन। AQL चयन गरिएको योजनाको बाँकी भागसँग प्रयोग गरिने नमूना-योजना प्यारामिटर हो।
प्रत्येक प्याकेजको लागि पहिचान, मात्रा, लेबल र देखिने ट्रान्जिट क्षति प्रमाणित गर्नुहोस्। परिणामहरूले यसलाई औचित्य दिँदा फिट-क्रिटिकल वा सुरक्षा-क्रिटिकल विशेषताहरूको लागि १००% निरीक्षण प्रयोग गर्नुहोस्। विशिष्टतामा परिभाषित उत्पादन लटद्वारा विनाशकारी रसायन विज्ञान र मेकानिकल नमूनाहरू चयन गर्नुहोस्।
नमूनाहरू कोइल, बन्डल, प्याकेज र उत्पादन अनुक्रममा वितरण गरिनुपर्छ। आपूर्तिकर्तालाई सफा, पहुँचयोग्य शीर्ष टुक्राहरू मात्र छनौट गर्न नदिनुहोस्।
निरीक्षण योजनामा असफलताले अस्वीकृति, अनुमति प्राप्त पुन: नमूनाकरण वा १००% क्रमबद्धतालाई ट्रिगर गर्छ कि गर्दैन भनेर उल्लेख गर्नुपर्छ। सुनौलो नमुना वा उत्तीर्ण पहिलो वस्तुले बल्क-लट आवश्यकताहरूलाई छूट दिँदैन।
उत्पादन अघि तेस्रो-पक्ष निरीक्षण परिभाषित गर्नुहोस्
निरीक्षण निकाय र यसको कार्यक्षेत्र उत्पादन अघि नियुक्त गरिनुपर्छ, सामान प्याक गरिसकेपछि होइन।
व्यावसायिक रूपमा उपयुक्त भएमा, सम्बन्धित क्षेत्रको लागि ISO/IEC १७०२० बाट मान्यता प्राप्त निरीक्षण निकाय र आवश्यक परीक्षण विधिको लागि ISO/IEC १७०२५ बाट मान्यता प्राप्त प्रयोगशाला चयन गर्नुहोस्।
उपयोगी होल्ड पोइन्टहरूमा कागजात समीक्षा, सामग्री-पहिचान प्रमाणीकरण, अनियमित नमूना चयन, विनाशकारी परीक्षणहरूको साक्षी, आयामी र सतह जाँच, मात्रा प्रमाणीकरण, प्याकिङ निरीक्षण, क्यालिब्रेसन-रेकर्ड समीक्षा र गैर-अनुरूपताहरूको बन्द समावेश छन्।
प्रतिवेदनले निरीक्षकले देखेका, नमूना लिइएका र कागजात-समीक्षा गरिएका कुराहरू छुट्याउनु पर्छ।
तेस्रो-पक्ष निरीक्षणले प्रत्येक जाँच नगरिएको वस्तु अनुरूप छ भनेर प्रमाणित गर्दैन। यसले आपूर्तिकर्ताको जिम्मेवारी हस्तान्तरण गर्दैन, र यसले कहिल्यै लेखिएका स्वीकृति मापदण्डहरूलाई बचाउन सक्दैन।
प्याकिङ, लेबल र ढुवानी अवस्था निरीक्षण गर्नुहोस्
तामाले कारखाना निरीक्षण पास गर्न सक्छ र आगमनमा पनि असफल हुन सक्छ। बाक्लो बन्डलहरू सर्छन्। नाङ्गो सतहहरू रगड्छन्। पातलो पानाले एक सेट लिन्छ। कन्डेन्सेसनले पालिश गरिएको सामग्रीमा दाग लगाउँछ। प्लेट गरिएको सम्पर्क अनुहारहरू क्रेट समात्नको लागि बनाइएको फास्टनरद्वारा क्षतिग्रस्त हुन्छन्।
प्लेट र पानाको लागि कडा आधार, ओसिलोपन अवरोध, इन्टरलिभिङ र किनारा सुरक्षा आवश्यक पर्न सक्छ। कुण्डलीहरूलाई सहमत आँखा अभिमुखीकरण, घुमाउरो नियन्त्रण, स्किड समर्थन र टेलिस्कोपिङबाट सुरक्षा आवश्यक पर्दछ। रड, बार र बसबारलाई रगड्ने बिरूद्ध अलग गर्नु र छेउ, प्वाल र प्लेटेड सतहहरूको लागि सुरक्षा आवश्यक पर्दछ। ट्यूबलाई क्याप गरिएको छेउ र वितरित बन्डल समर्थन आवश्यक पर्न सक्छ। मेसिन गरिएका भागहरूलाई व्यक्तिगत ट्रे वा विभाजकहरू आवश्यक पर्न सक्छ।
प्याकिङ सामग्रीहरू सुख्खा, सफा र पछि विद्युतीय सम्पर्क, प्लेटिङ, सोल्डरिङ, ब्रेजिङ र सफाईसँग मिल्दो हुनुपर्छ।
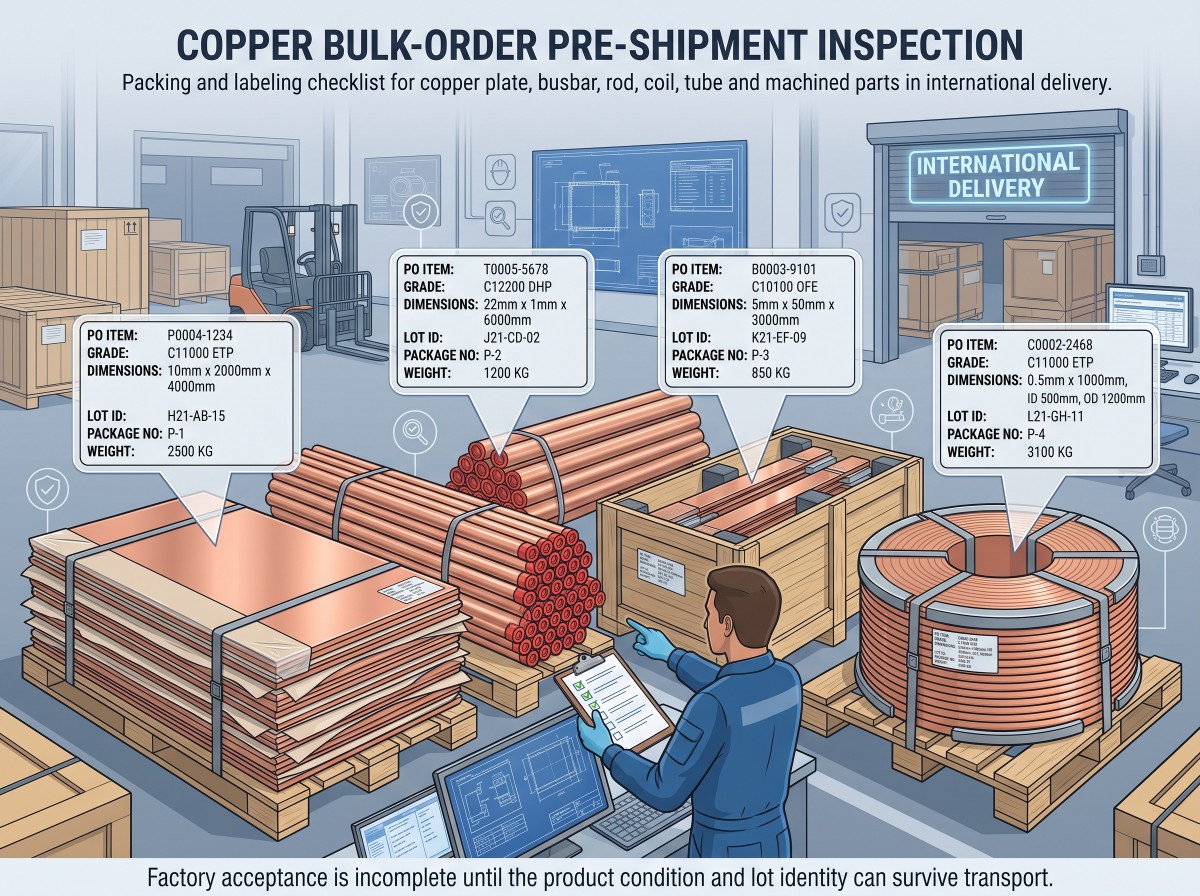
प्रत्येक प्याकेज लेबलमा PO वस्तु, ग्रेड, मानक, टेम्पर, आयाम, मात्रा, नेट र कुल तौल, उत्पादन-लट पहिचानकर्ता, प्याकेज नम्बर र उत्पत्तिको देशको जानकारी समावेश हुनुपर्छ जहाँ सम्झौतामा आवश्यक पर्दछ।
ISPM १५ गन्तव्य आवश्यकताहरू अनुसार नियमन गरिएको ठोस-काठ प्याकेजिङ र डन्नेजमा सशर्त रूपमा लागू हुन्छ। फ्युमिगेशन विश्वव्यापी रूपमा अनिवार्य छैन।
रिलिज गर्नु अघि, भौतिक प्याकेज आईडीहरूलाई प्याकिङ सूची र MTC ट्रेसेबिलिटी नक्सासँग तुलना गर्नुहोस्।
रिलिज गर्नु अघि गैर-अनुरूप सामग्री नियन्त्रण गर्नुहोस्
असफल नतिजाको लागि मेसेजिङ एपमा तर्क होइन, कार्यप्रवाह चाहिन्छ।
क्वारेन्टाइन -> पहिचान र प्रमाण संरक्षण गर्नुहोस् -> NCR मुद्दा गर्नुहोस् -> प्रभावित क्षेत्र र मूल कारण निर्धारण गर्नुहोस् -> लिखित छुटद्वारा अस्वीकार गर्नुहोस्, क्रमबद्ध गर्नुहोस्, पुन: काम गर्नुहोस्, प्रतिस्थापन गर्नुहोस् वा स्वीकार गर्नुहोस् -> रेकर्डहरू अद्यावधिक गर्नुहोस्।
सम्झौतामा कागजातको समयसीमा, साक्षी र होल्ड बिन्दुहरू, पुन: परीक्षण नियमहरू, पुन: नमूना लिने नियमहरू, जिम्मेवारी क्रमबद्ध गर्ने, पुन: कार्य स्वीकृति, प्रतिस्थापन प्रक्रिया, दोहोरिने-निरीक्षण लागत, आगमन-निरीक्षण अधिकारहरू र दावी अवधि परिभाषित गर्नुपर्छ।
उत्पादनको जरुरीतालाई कहिल्यै पनि इन्जिनियरिङ विचलनलाई मौन ढुवानीमा परिणत हुन नदिनुहोस्। लिखित छुटले सही लट, मापन गरिएको परिणाम, प्रभावित मात्रा, कार्यात्मक जोखिम र अनुमोदन गर्ने अधिकार पहिचान गर्नुपर्छ।
थोक-अर्डर निरीक्षण चेकलिस्ट
ढुवानी स्वीकृत गर्नु अघि, यी २० नियन्त्रणहरू पुष्टि गर्नुहोस्:
- PO र स्वीकृत रेखाचित्र संशोधन
- सटीक तामा ग्रेड र पदनाम प्रणाली
- उत्पादन मानक र संस्करण
- उत्पादनको रूप र स्वभाव
- ताप, कास्ट, ब्याच, कोइल वा लट परिभाषा
- रसायन विज्ञान सीमा र परीक्षण विधि
- लागू भएमा अक्सिजन-सम्बन्धित परीक्षण
- चालकता वा प्रतिरोधात्मकता आवश्यकता
- मेकानिकल-सम्पत्ति आवश्यकताहरू
- आयामी CTQ र मापन विधि
- सतह क्षेत्र र दोष सीमाहरू
- आवश्यक परेमा NDT वा विशेष-परीक्षण प्रक्रिया
- प्लेटिङ सामग्री, मोटाई र मापन स्थानहरू
- नमूना योजना र असफलता प्रतिक्रिया
- तेस्रो-पक्ष निरीक्षण क्षेत्र
- टुक्रा गणना र वास्तविक वा सैद्धान्तिक तौल आधार
- उत्पादन-विशिष्ट प्याकिङ सुरक्षा
- प्याकेज-देखि-MTC लेबल ट्रेसेबिलिटी
- एनसीआर, पुन: परीक्षण र सहुलियत प्रक्रिया
- अन्तिम कागजात र ढुवानी-रिलीज स्वीकृति
RFQ हरूको समीक्षा गर्ने मेरो अनुभवमा, खरीददारहरूले प्रायः तामाको ग्रेडलाई विस्तृत रूपमा परिभाषित गर्छन् र निरीक्षणलाई एउटै वाक्यमा घटाउँछन्: "MTC आवश्यक छ।"
त्यो उल्टो हो।
MTC स्वीकृति योजना भित्रको एउटा नियन्त्रित रेकर्ड हुनुपर्छ, स्वीकृति योजना आफैंमा होइन।
समन्वित सोर्सिङ, प्रशोधन र निर्यात छलफलको लागि, साइम्बर मेटलको समीक्षा गर्नुहोस्तामा आपूर्ति श्रृंखला सेवाहरू। तपाईं पनि सक्नुहुन्छसाइम्बर मेटल उत्पादन क्याटलगहरू डाउनलोड गर्नुहोस्उत्पादन-दायरा सन्दर्भको लागि।
अर्डर समीक्षा अनुरोध गर्न,थोक-अर्डर RFQ को लागि साइम्बर मेटललाई सम्पर्क गर्नुहोस्।ग्रेड, मानक र संस्करण, उत्पादन फारम, स्वभाव, आयाम, रेखाचित्र, मात्रा, CTQ, परीक्षण कागजातहरू, प्याकिङ आवश्यकताहरू र गन्तव्य सहित।
वास्तविक परियोजनाको लागि परीक्षण दायरा, नमूना, तेस्रो-पक्ष उपस्थिति, हालको उपलब्धता, MOQ र नेतृत्व समय पुष्टि हुनुपर्छ।
तल्लो रेखा
तामा निरीक्षण प्याक गरिएका सामानहरूसँगै गरिने अन्तिम समारोह होइन। यो तब सुरु हुन्छ जब खरिदकर्ताले "अनुरूप" भनेको के हो भनेर परिभाषित गर्दछ।
ग्रेड पहिचान, रसायन विज्ञान, चालकता, स्वभाव, ज्यामिति, सतह, कोटिंग र प्याकिङ अलग गर्नुहोस्। प्रत्येक नतिजालाई भौतिक उत्पादन लटसँग जोड्नुहोस्। विधि, नमूना र निर्णय नियम लिखित रूपमा राख्नुहोस्।
सबैभन्दा सस्तो निरीक्षण योजना त्यो हो जसले गलत महादेशमा ढुवानी सूचीमा परिणत हुनु अघि गल्ती फेला पार्छ।
बारम्बार सोधिने प्रश्नहरू
निर्माता, उत्पादन स्थल, PO सन्दर्भ, सटीक ग्रेड, उत्पादन फारम, मानक र संस्करण, टेम्पर, उत्पादन-लट पहिचान, वास्तविक रसायन विज्ञान, आवश्यक मेकानिकल र विद्युतीय परिणामहरू, कभर गरिएको मात्रा र अधिकृत प्रमाणीकरण जाँच गर्नुहोस्। त्यसपछि MTC पहिचानकर्तालाई प्याकेज लेबलहरू र डेलिभर गरिएको तामासँग मिलाउनुहोस्।
ह्यान्डहेल्ड XRF ले धेरै धातु तत्वहरू स्क्रिन गर्न सक्छ, तर यसले अक्सिजन-रहित तामामा ppm-स्तर अक्सिजन प्रमाणित गर्न सक्दैन। आह्वान गरिएको रासायनिक सीमा, ट्रेसेबल MTC र आवश्यक भएमा, योग्य प्रयोगशालाद्वारा गरिएको उपयुक्त अक्सिजन-विश्लेषण विधि मार्फत ग्रेड पुष्टि गर्नुहोस्।
होइन। २० डिग्री सेल्सियसमा, १००% IACS परम्परागत रूपमा लगभग ५८.० MS/m वा १.७२४१ माइक्रो-ओम cm सँग मेल खान्छ, तर यो विश्वव्यापी खरिद न्यूनतम होइन। PO ले आवश्यक मान, विधि, सन्दर्भ तापक्रम, परीक्षण स्थानहरू र राउन्डिङ नियम उल्लेख गर्नुपर्छ।
होइन। प्रकार ३.१ लाई निर्माताको अधिकृत निरीक्षण प्रतिनिधि द्वारा प्रमाणित गरिन्छ जो निर्माणबाट स्वतन्त्र छ। प्रकार ३.२ मा अतिरिक्त प्रमाणीकरण आवश्यकताहरू छन्। छुट्टै तेस्रो-पक्ष निरीक्षण रिपोर्टले स्वचालित रूपमा प्रकार ३.१ लाई प्रकार ३.२ मा परिणत गर्दैन।
उत्पादन मानक, उत्पादन-लट परिभाषा र असफलताको परिणामबाट सुरु गर्नुहोस्। प्रत्येक विशेषताको लागि नमूना आकार, अनियमित-चयन विधि, परीक्षण स्थान, स्वीकृति सीमा र असफलता प्रतिक्रिया परिभाषित गर्नुहोस्। सामान्य "१०% निरीक्षण" निर्देशन प्रयोग नगर्नुहोस्।
जब शासित मानक, रेखाचित्र, सेवा जोखिम वा सहमत निरीक्षण योजनाले यसको आवश्यकता पर्दछ तब NDT आवश्यक पर्दछ। एडी करेन्ट, पेनिट्रन्ट वा अल्ट्रासोनिक परीक्षण विशिष्ट अवस्थामा उपयुक्त हुन सक्छ, तर प्रत्येक विधिलाई लिखित प्रक्रिया, क्यालिब्रेसन आधार, कभरेज र स्वीकृति मापदण्ड आवश्यक पर्दछ।
निरीक्षकले अनुमोदित कागजातहरू, सामग्री र लट पहिचान, नमूना चयन, निर्दिष्ट परीक्षणहरू, आयामहरू, सतह, मात्रा, लेबलहरू, प्याकिङ र गैर-अनुरूपताहरूको बन्द प्रमाणित गर्नुपर्छ। प्रतिवेदनले के देखाइएको थियो, नमूना लिइएको थियो र कागजात-समीक्षा गरिएको थियो भनेर पहिचान गर्नुपर्छ।
स्वचालित रूपमा होइन। सम्झौतामा पूर्व-ढुवानी रिलीजले आगमन-निरीक्षण अधिकारहरूलाई कसरी असर गर्छ भनेर उल्लेख गर्नुपर्छ। खरीददारहरूले अझै पनि प्याकेज पहिचान, गणना, ट्रान्जिट क्षति र महत्वपूर्ण प्राप्ति विशेषताहरू प्रमाणित गर्नुपर्छ।
ग्रेड, पदनाम प्रणाली, उत्पादन मानक र संस्करण, फारम, टेम्पर, आयाम, रेखाचित्र संशोधन, CTQ, चालकता वा यान्त्रिक आवश्यकताहरू, सतह र कोटिंग मापदण्ड, मात्रा, नमूना नियमहरू, कागजातहरू, प्याकिङ, गन्तव्य र इन्कोटर्म प्रदान गर्नुहोस्।
पोस्ट समय: अगस्ट-३०-२०२६