
CNC पार्टपुर्जा, विद्युतीय कम्पोनेन्ट, बुशिङ, गियर र औद्योगिक एसेम्बलीहरूको लागि व्यावहारिक मिश्र धातु-चयन गाइड
प्रकाशन मिति: सेप्टेम्बर ३, २०२६
लेखक: हु यानवेई, साइम्बर मेटल प्राविधिक विशेषज्ञ
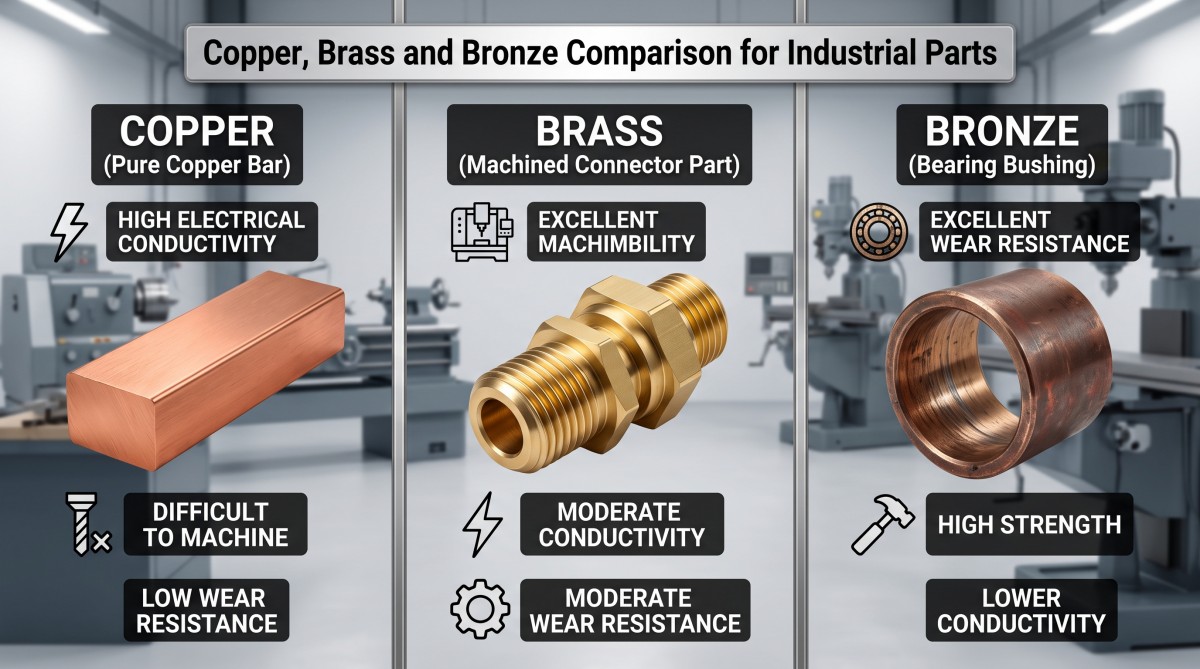
प्रति किलोग्राम रंग र मूल्य अनुसार तामा, पीतल वा कांस्य छनौट गर्न बन्द गर्नुहोस्। मेसिनिङ उद्धरणमा, गलत परिवारले सस्तो खाली ठाउँलाई ढिलो चक्र, भाँचिएको उपकरणहरू, अस्वीकृत भागहरू र पहिरन परीक्षण विफलतामा परिणत गर्न सक्छ।
त्यो एउटाको वास्तविक उद्देश्य होतामा पीतल कांस्य तुलना। तामा सामान्यतया चालकतामा अग्रणी हुन्छ। फ्री-मेसिनिङ ब्रास सामान्यतया काट्न सबैभन्दा सजिलो हुन्छ। कांस्य एउटा फराकिलो परिवार हो जुन प्रायः लोड गरिएको स्लाइडिङ, थकान, क्षरण वा बेयरिङ व्यवहारले महत्व राख्दा जित्छ। ती कथनहरू उपयोगी सुरुवात बिन्दुहरू हुन्, खरिद विशिष्टताहरू होइनन्।
एउटा सामान्य विफलता मोड भनेको स्लाइडिङ सम्पर्कको लागि शुद्ध तामा छनौट गर्नु हो किनभने विद्युतीय संख्या प्रभावशाली देखिन्छ, त्यसपछि नरम सतह मिलन भागको विरुद्धमा गल्छ भनेर पत्ता लगाउनु हो। अर्को भनेको गन्तव्य बजारको पदार्थ प्रतिबन्धहरू जाँच गर्नु अघि मेसिनिङ समय बचत गर्न लिडेड फ्री-मेसिनिङ ब्रास छनौट गर्नु हो। एकाइ मूल्य सही देखिन्छ। स्वीकृति प्रक्रियाले गर्दैन।
विस्तृत उत्पादन सुरुवात बिन्दुको लागि, साइम्बर मेटलको समीक्षा गर्नुहोस्शुद्ध तामा उत्पादनहरू, पीतल मिश्र धातुहरूरकांस्य मिश्र धातुहरूपृष्ठहरू। त्यसपछि वास्तविक भार, वर्तमान, तापक्रम, वातावरण र रेखाचित्र विरुद्ध ग्रेड चयन गर्नुहोस्।
द्रुत उत्तर: तपाईंले कुन सामग्री छनौट गर्नुपर्छ?
जब करेन्ट वा ताप स्थानान्तरण हावी हुन्छ र भागले कम कठोरता र बढी माग गर्ने चिप नियन्त्रण सहन सक्छ, व्यावसायिक रूपमा शुद्ध तामा छनौट गर्नुहोस्। छिटो, अनुमानित मेसिनिङ र मध्यम चालकता प्राथमिकतामा हुँदा उपयुक्त ब्रास ग्रेड छनौट गर्नुहोस्। जब पहिरन, भार क्षमता, थकान, जंग वा असर व्यवहार अधिकतम चालकता भन्दा बढी हुन्छ, तब कांस्य ग्रेड छनौट गर्नुहोस्। ग्रेड, टेम्पर, उत्पादन फारम र सेवा अवस्थाहरूले सामान्य पारिवारिक श्रेणीकरणलाई उल्टाउन सक्छ।
यस तुलनामा कुनै एकल "सर्वोत्तम" धातु छैन। "कांस्य" मात्र ग्रेड होइन, र "मशिनेबल ब्रास" ले हरेक ब्रास मिश्र धातुलाई वर्णन गर्दैन। परिवारको नामलाई स्क्रिनिङ लेबलको रूपमा व्यवहार गर्नुहोस्; नियन्त्रित ग्रेड र मानकलाई खरिद निर्णयको रूपमा व्यवहार गर्नुहोस्।
तामा, पीतल र कांस्यको वास्तवमा अर्थ के हो?
यस तुलनामा व्यावसायिक रूपमा शुद्ध तामा आधार-धातु सन्दर्भ हो। C11000 सामान्यतया प्रयोग गरिन्छ जहाँ विद्युतीय चालकता र गठन महत्त्वपूर्ण हुन्छ; C10200 र C10100 उच्च-शुद्धता विकल्पहरू हुन् जसको अक्सिजन-सम्बन्धित र प्रमाणपत्र आवश्यकताहरू खरिद विशिष्टताद्वारा पुष्टि हुनुपर्छ।
पीतल मुख्यतया तामा-जस्ता परिवार हो। जस्ता, सिसा, फलाम, म्यांगनीज र टेम्परमा हुने सानो परिवर्तनले गठन, शक्ति, क्षरण व्यवहार र चिप गठन परिवर्तन गर्न सक्छ। C26000 लाई सामान्यतया गठनको लागि छनोट गरिन्छ, जबकि C36000 लाई सामान्यतया उच्च-भोल्युम मेसिनिंग प्राथमिकतामा हुँदा चयन गरिन्छ।
कांस्य एउटै मिश्र धातु होइन। टिन वा फस्फर कांस्य, एल्युमिनियम कांस्य र निकल-एल्युमिनियम कांस्यमा फरक-फरक सूक्ष्म संरचनाहरू हुन्छन् र त्यसैले फरक-फरक चालकता, उपकरणको पहिरन, बेयरिङ व्यवहार र क्षरण प्रतिक्रियाहरू हुन्छन्। "कांस्य" मात्र भन्ने अनुरोध उद्धरण-तयार छैन।
तामा पीतल कांस्य तुलना: एक नजरमा
तलको तालिकाले कोठा-तापमान योजना ब्यान्डहरूको सूचक दिन्छ। तिनीहरू विश्वव्यापी सीमा होइनन्। खरिद अर्डरमा मूल्य राख्नु अघि सटीक ग्रेड, तापक्रम, उत्पादन फारम, मानक, परीक्षण विधि र तापक्रम पुष्टि गर्नुहोस्।
| सामग्री परिवार | प्रतिनिधि ग्रेडहरू | २० डिग्री सेल्सियसमा सूचक चालकता | मेसिनिङ प्रवृत्ति | लगाउने र भार गर्ने प्रवृत्ति | यसलाई छनौट गर्नुको सामान्य कारण |
|---|---|---|---|---|---|
| व्यावसायिक रूपमा शुद्ध तामा | C11000, C10200, C10100 | लगभग ९७–१०१% IACS; लगभग ५६–५८.६ MS/m | कम देखि मध्यम सापेक्षिक मशीनिंग क्षमता; डक्टाइल, चिपचिपा चिप्स र बुर नियन्त्रण गाह्रो हुन सक्छ। | कम कठोरता; सुख्खा स्लाइडिङमा पित्त वा स्थानान्तरण गर्न सक्छ। | बसबारहरू, कन्डक्टरहरू, ताप-स्थानान्तरण भागहरू र विद्युतीय सम्पर्कहरू |
| पीतल (घन-Zn) | C26000, C26800, C36000, C37700 | सामान्यतया लगभग २५-३५% IACS, ग्रेड र स्वभावमा निर्भर | मध्यम देखि धेरै उच्च सम्म; C36000 प्रायः १०० मेशिनेबिलिटी सन्दर्भको रूपमा प्रयोग गरिन्छ | मध्यम शक्ति र घिसार; सिसा, जिंक, चरण संरचना र स्नेहनमा पूर्ण रूपमा निर्भर गर्दछ। | फिटिंग, भल्भ, कनेक्टर, घुमाइएको भाग र लागत-प्रभावी मेसिनिंग |
| टिन वा फस्फोर कांस्य | C93200, C51000, C51900, C52100 | सामान्यतया लगभग १०-२०% IACS | मध्यम देखि कठिन; चिप नियन्त्रण र उपकरणको पहिरन ग्रेड अनुसार फरक हुन्छ। | सही ग्रेडमा राम्रो बेयरिङ अनुरूपता, थकान वा वसन्त व्यवहार | बुशिङ, वाशर, स्प्रिङ, गियर र लोडेड स्लाइडिङ इन्टरफेसहरू |
| एल्युमिनियम वा निकल-एल्युमिनियम कांस्य | C95400, C95500, C63000 | सामान्यतया लगभग ७-१५% IACS | प्रायः बढी माग गर्ने; कठोरता, उपकरण चयन र ताप नियन्त्रण महत्त्वपूर्ण हुन्छ | वातावरणसँग मिल्दा उच्च शक्ति, पहिरन र जंग प्रतिरोध | हेभी-ड्युटी गियरहरू, समुद्री हार्डवेयर, भल्भहरू र वेयर कम्पोनेन्टहरू |
चालकता ब्यान्डहरू जानाजानी फराकिलो छन्। अभिमुखीकरणको लागि, २० °C मा १००% IACS लगभग ५८.० MS/m हुन्छ, जसको प्रतिरोधकता लगभग १.७२४१ माइक्रो-ओम·सेमी हुन्छ। सन्दर्भ तापक्रम र परीक्षण विधि बिना रिपोर्ट गरिएको प्रतिशत अपूर्ण हुन्छ।
मेशिनेबिलिटी मूल्याङ्कनमा पनि उस्तै समस्या छ। १०० को मूल्याङ्कनले सामान्यतया बेन्चमार्कको रूपमा फ्री-कटिंग ब्रास प्रयोग गर्दछ, तर प्रयोगशालाहरू र डेटा पानाहरूले सधैं समान परीक्षणहरू प्रयोग गर्दैनन्। मूल्याङ्कन भनेको काट्ने गतिको वाचा होइन। उपकरण ज्यामिति, टेम्पर, सेक्सन साइज, कूलेन्ट, फिक्स्चरिङ र चिप इभाक्युएशनले अझै पनि कुनै भाग लाभदायक रूपमा चल्छ कि चल्दैन भनेर निर्णय गर्छ।
प्रारम्भिक मार्ग स्क्रिनिङको लागि मात्र, सामान्यतया प्रयोग हुने सापेक्ष-योजना ब्यान्ड हो: C36000 फ्री-मेसिनिङ ब्रास१००, C26000 ब्रास लगभग३०–४०, C११००० तामा लगभग२०–३०, लगभग सिसा भएको टिनको कांस्य६०–८०, र धेरै एल्युमिनियम वा निकेल-एल्युमिनियम कांस्यहरू लगभग२०–४०। यी ब्यान्डहरू स्रोत, परीक्षण विधि, टेम्पर र ज्यामिति अनुसार फरक हुन्छन्। तिनीहरूलाई मेसिनिङ कार्यक्रम वा ग्यारेन्टी गरिएको चक्र-समय दाबीमा प्रतिलिपि नगर्नुहोस्; प्रतिनिधि उपकरण र फिक्स्चर परीक्षण चलाउनुहोस्।
डेटा आधार:यी सम्पादकीय योजना दायराहरू हुन् जुन सामान्यतया प्रकाशित CDA/ASTM सन्दर्भ डेटासँग पङ्क्तिबद्ध छन्। तिनीहरू साइम्बर मेटल स्वीकृति मानहरू होइनन्। वास्तविक अर्डरको लागि आह्वान गरिएको उत्पादन मानक, हालको आपूर्तिकर्ता डेटाशीट र लट प्रमाणपत्र प्रयोग गर्नुहोस्।
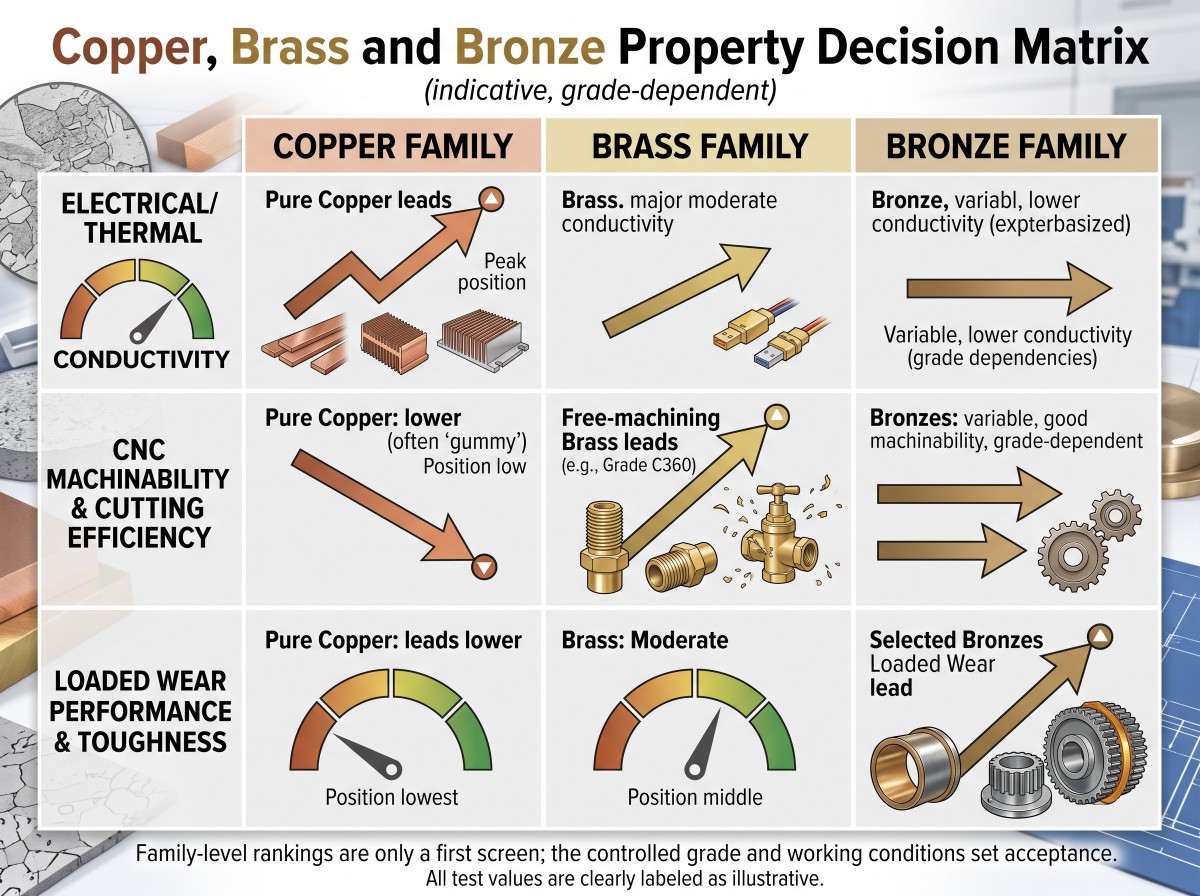
१. चालकता: तामाले जित्छ, तर सम्पर्क डिजाइन अझै पनि महत्त्वपूर्ण छ।
यदि भागले विद्युत प्रवाह गर्दछ वा ताप फैलाउँछ भने, व्यावसायिक रूपमा शुद्ध तामा सामान्यतया मूल्याङ्कन गर्ने पहिलो परिवार हो। C11000 र C10200 चालकता दायराको शीर्ष नजिक बस्न सक्छन्, जबकि जिंक, टिन, एल्युमिनियम, निकल र अन्य थपहरूले सामान्यतया चालकता कम गर्छन् किनकि तिनीहरूले बल वा पहिरन क्षमता थप्छन्।
त्यो व्यापार स्वतः खराब हुँदैन। तातो चल्ने, फल्ट करेन्टमा फ्लेक्स हुने वा क्ल्याम्पिङ बल गुमाउने बसबारलाई उच्चतम नाममात्र चालकताको सट्टा फरक डिजाइन, टेम्पर वा प्लेटेड सतहको आवश्यकता पर्न सक्छ। सम्पर्क प्रतिरोध पनि संयुक्त दबाब, समतलता, अक्साइड, प्लेटिङ र इन्टरफेस ज्यामितिबाट आउँछ। बल्क चालकताले मात्र एसेम्बली प्रदर्शनको भविष्यवाणी गर्दैन।
चार वस्तुहरू स्थिर गर्न पहिलो चालकता छलफल प्रयोग गर्नुहोस्:
- न्यूनतम चालकता वा अधिकतम प्रतिरोधात्मकता आवश्यकता।
- सन्दर्भ तापक्रम, सामान्यतया २० डिग्री सेल्सियस जब आह्वान गरिएको विधिलाई आवश्यक पर्दछ।
- परीक्षण विधि, नमूना स्थान, उपकरण र क्यालिब्रेसन स्थिति।
- यो आवश्यकता बेयर स्टक, मेसिन गरिएको भाग वा प्लेट गरिएको अन्तिम सतहमा लागू हुन्छ कि हुँदैन।
उच्च-शुद्धता वा अक्सिजन-संवेदनशील अनुप्रयोगहरूको लागि, C10100, C10200 र C11000 लाई आदानप्रदान योग्य लेबलको रूपमा व्यवहार नगर्नुहोस्। सही पदनाम र प्रमाणपत्र आधार पुष्टि गर्नुहोस्। साइम्बर मेटलको शुद्ध-तामा वर्गले सुरुवात बिन्दु प्रदान गर्दछ, तर अर्डर विशिष्टता अझै पनि नियन्त्रण गर्दछ।
विद्युतीय एसेम्बलीहरूको लागि, डिजाइनको लागि महत्त्वपूर्ण हुने आधारमा सामग्रीको तुलना गर्नुहोस्: एम्पेसिटी, तापक्रम वृद्धि, जोर्नी प्रतिरोध, द्रव्यमान, झुकाउने क्षमता र कुल एसेम्बली लागत। कम-चालकता मिश्र धातु व्यावसायिक रूपमा तब मात्र समझदार हुन सक्छ जब क्रस-सेक्शन, कूलिंग र जडान डिजाइन इन्जिनियरिङद्वारा स्वीकार गरिन्छ।
उत्पादन ज्यामिति र आह्वान गरिएको विशिष्टताको आधारमा, परीक्षण योजनाले प्रतिरोधात्मकताको लागि ASTM B193, एडी-करेन्ट चालकताको लागि ASTM E1004 वा तामा प्रतिरोधात्मकताको लागि IEC 60028 लाई सन्दर्भ गर्न सक्छ। खरिद आदेशमा विधि, संस्करण, क्यालिब्रेसन सन्दर्भ, नमूना स्थान र रिपोर्टिङ तापमान उल्लेख गर्नुपर्छ; विवादित ढुवानीको लागि सामान्य "चालकता परीक्षण" लाइन धेरै अस्पष्ट छ।
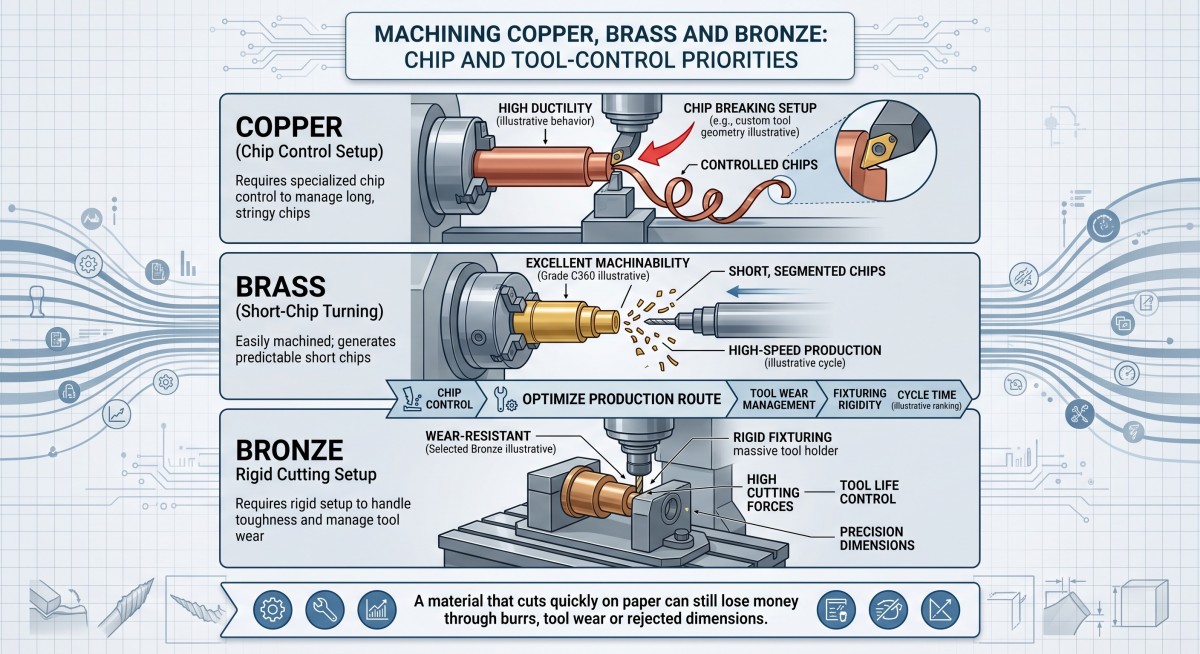
२. मेशिनेबिलिटी: सबैभन्दा छिटो काट्ने ग्रेड सधैं उत्तम भाग हुँदैन
मेशिनेबिलिटी एक उत्पादन व्यवहार हो, मार्केटिंग विशेषण होइन। यसमा चिप गठन, उपकरणको पहिरन, बर्र, सतह फिनिश, आयामी बहाव, शीतलक अनुकूलता र स्वीकृत भाग बनाउन आवश्यक चक्र समय समावेश छ।
शुद्ध तामा
शुद्ध तामा नरम र तापीय रूपमा प्रवाहकीय हुन्छ। यसले उपकरणमा दाग लाग्न सक्छ, लामो चिप्स बनाउन सक्छ र कार्यस्थल धेरै आक्रामक हुँदा विकृत हुन सक्छ। तीखो, पालिश गरिएका उपकरणहरू, सकारात्मक ज्यामिति, सुरक्षित समर्थन र अनुशासित चिप निकासी सामान्यतया स्पिन्डल गति बढाउनु भन्दा बढी महत्त्वपूर्ण हुन्छ। आन्तरिक बोरहरू र पातलो पर्खालहरू छुट्टै परीक्षणको योग्य छन् किनभने सामग्री अनक्ल्याम्पिङ पछि स्प्रिङ वा विकृत हुन सक्छ।
पीतल
फ्री-मशिनिङ C36000 घुमाइएको र मिल गरिएको भागहरूको लागि लोकप्रिय छ किनभने यसले छोटो, व्यवस्थित चिप्स बनाउँछ र उच्च सामग्री-हटाउने दरहरूलाई समर्थन गर्दछ। यसले प्रत्येक ब्रास ग्रेड बराबर बनाउँदैन। C26000 गठनको लागि मूल्यवान छ, जबकि H59/H62-प्रकारका सामग्रीहरू र सिसा-रहित ब्रासहरू C36000 भन्दा फरक रूपमा काट्न सक्छन्। अर्को परियोजनाबाट उपकरण पाना प्रतिलिपि गर्नु अघि वास्तविक ग्रेड जाँच गर्नुहोस्।
यदि द्रुत CNC आउटपुट मुख्य बाधा हो भने, खाली मार्गलाई निम्नसँग तुलना गर्नुहोस्:C36000 फ्रि-मेसिनिङ ब्राससन्दर्भ बिन्दुको रूपमा। सोध्नुहोस् कि उद्धृत गरिएको सामग्री सिसा भएको छ कि छैन, गन्तव्यमा पदार्थ प्रतिबन्धहरू छन् कि छैनन्, र अन्तिम सतह वा प्लेटिङ प्रक्रियाले मेसिनिङ भत्ता परिवर्तन गर्छ कि गर्दैन।
कांस्य
कांस्य मेसिनिङ सिधा देखि सजाय दिने सम्मको हुन्छ। लिडेड टिन कांस्यले तुलनात्मक रूपमा राम्रोसँग काट्न सक्छ र उपयोगी असर व्यवहार प्रदान गर्दछ। एल्युमिनियम कांस्य र निकल-एल्युमिनियम कांस्य बलियो हुन्छन् र प्रायः बढी लगाउन प्रतिरोधी हुन्छन्, तर तिनीहरूले उपकरणको पहिरन र काट्ने किनारमा ताप बढाउन सक्छन्। एक कठोर सेटअप, उपयुक्त इन्सर्ट ग्रेड, नियन्त्रित फिड र यथार्थपरक उपकरण-जीवन भत्ता सामग्री चयनको अंश हुन्।
यसैकारण पसलले "प्रति घण्टा मेसिनिङ लागत" मात्र उद्धृत गर्नु हुँदैन। यसले वास्तविक ज्यामितिको लागि चक्र समय, सम्मिलित खपत, डिबरिङ, निरीक्षण र स्वीकृत-भाग उपज तुलना गर्नुपर्छ। साइम्बर मेटलकोराम्रो मेसिनिंग क्षमता२D/३D रेखाचित्र र आवश्यक ब्याच आकारको आधारमा मूल्याङ्कन गर्न सकिन्छ।
३. पहिरन प्रतिरोध: मिश्र धातुको नामकरण गर्नु अघि सम्पर्क परिभाषित गर्नुहोस्
यदि कम्पोनेन्ट बुशिङ, थ्रस्ट वाशर, गियर, गाइड वा स्लाइडिङ प्लेट हो भने, "पहिरन प्रतिरोधी" पर्याप्त जानकारी होइन। लोड, गति, दबाब-वेग (PV) अवस्था, स्नेहन, मिलन सामग्री, तापक्रम, प्रदूषण र स्वीकार्य पहिरन गहिराइ बताउनुहोस्।
शुद्ध तामाले प्रायः विद्युतीय रूपमा राम्रो प्रदर्शन गर्छ तर यो पूर्वनिर्धारित ड्राई-स्लाइडिङ बेयरिङ सामग्री होइन। यसको अपेक्षाकृत कम कठोरताले काउन्टरफेस र स्नेहन प्रतिकूल हुँदा पित्त, टाँसिने स्थानान्तरण वा द्रुत सतह क्षति निम्त्याउन सक्छ।
पीतल हल्का वा मध्यम-कर्तव्य मेकानिकल भागहरू, फिटिंगहरू र कम-भार स्लाइडिङ इन्टरफेसहरूको लागि उपयुक्त हुन सक्छ। यसको मेशिनेबिलिटी आकर्षक हुन सक्छ, तर फ्री-मेशिनिंग ग्रेडलाई भारी-भार कांस्य विकल्पको रूपमा प्रचार गर्नु हुँदैन। तातो क्लोराइड सेवामा, केही पीतलहरूलाई डिजिंसिफिकेशन वा अन्य जंग संयन्त्रहरूको लागि विशेष समीक्षा पनि आवश्यक पर्दछ।
कांस्यले इन्जिनियरहरूलाई फराकिलो पहिरन उपकरण बक्स दिन्छ:
- C93200 लेडेड टिन कांस्य:जहाँ अनुकूलता, इम्बेडेबिलिटी र मेसिनेबल बेयरिङ सतहहरू महत्त्वपूर्ण हुन्छन् त्यहाँ उपयोगी; गन्तव्य र अनुप्रयोगको लागि सिसा-सम्बन्धित अनुपालन पुष्टि गर्नुहोस्।
- C95400 आल्मुनियम कांस्य:मेसिनिङ र क्षरण अवस्थाहरू सँगै समीक्षा गर्नुपर्ने मेकानिकल भागहरूको माग गर्ने उच्च शक्ति र पहिरन क्षमता।
- C63000 निकल-एल्युमिनियम कांस्य:समुद्री पानी रसायन विज्ञान, वेग, क्याथोडिक सुरक्षा र मिलन सामग्रीहरू परिभाषित गर्दा उच्च-भार वा समुद्री-सम्बन्धित कर्तव्यको लागि उम्मेदवार।
- C51000/C51900/C52100 फस्फोर कांस्य:मध्यम चालकता भएको वसन्त र थकान व्यवहार; स्वभाव प्रायः नाममात्र मिश्र धातु जत्तिकै महत्त्वपूर्ण हुन्छ।
एउटा कम्पोनेन्टको लागि जहाँ पहिरन प्राथमिक विफलता मोड हो, तुलना गर्नुहोस्लगाउन प्रतिरोधी C95400 एल्युमिनियम कांस्य प्लेटरC63000 निकल-एल्युमिनियम कांस्यरेखाचित्र र सेवा वातावरण विरुद्ध। समाप्त बेयरिङ ज्यामितिको लागि, एक योग्य कांस्य मेसिनिङ मार्ग प्रयोग गर्नुहोस् र प्रशोधन पछि अन्तिम आयामहरू प्रमाणित गर्नुहोस्।
कडापनको आधारमा मात्र कांस्य ग्रेडलाई अनुमोदन नगर्नुहोस्। कडा सतहले मिलन शाफ्टलाई क्षति पुर्याउन सक्छ, घर्षण कणहरू फसाउन सक्छ वा मलबे एम्बेड गर्न असफल हुन सक्छ। एक मान्य तुलनाले वास्तविक जोडी र वास्तविक स्नेहन व्यवस्था प्रयोग गर्दछ। जब अनुप्रयोग सुरक्षा-महत्वपूर्ण हुन्छ वा विफलता डेटा विरल हुन्छ, सामान्य पारिवारिक दावीको सट्टा परिभाषित पहिरन परीक्षण आवश्यक पर्दछ।
४. ग्रेड र आवेदन नक्सा
यो नक्सा प्रयोग गरेर RFQ लाई साँघुरो बनाउनुहोस्, इन्जिनियरिङ समीक्षा छोड्न होइन।
| आवेदन प्राथमिकता | स्क्रिनिङ गर्ने पहिलो परिवार | छलफल गर्न ग्रेड वा फारमहरू | पहिलो रोजाइलाई के ले अमान्य बनाउन सक्छ? |
|---|---|---|---|
| अधिकतम विद्युत चालकता | शुद्ध तामा | C11000, C10200, C10100; प्लेट, रड, स्ट्रिप वा बसबार | ताप, शक्ति, बारम्बार झुकाउने, जोर्नी प्रतिरोध, वेल्डिंग वा अक्सिजन-सम्बन्धित आवश्यकताहरू |
| उच्च-भोल्युम CNC टर्निङ | पीतल | C36000 वा अर्को स्वीकृत फ्री-मशिनिङ ग्रेड | सिसा प्रतिबन्ध, गठन आवश्यकता, क्षरण वातावरण वा सतह उपचार |
| ताप र बारम्बार लोड हुने विद्युतीय भाग | तामा मिश्र धातु | CuCrZr वा अन्य निर्दिष्ट उच्च-चालकता मिश्र धातु | आवश्यक चालकता, नरम व्यवहार, वेल्डिंग प्रक्रिया र मानक |
| बेयरिङ, बुशिङ वा थ्रस्ट वाशर | कांस्य | उपयुक्त भएमा C93200, फस्फोर ब्रोन्ज, C95400 वा C63000 | पीभी लोड, स्नेहन, शाफ्ट सामग्री, प्रदूषण र क्षरण |
| समुद्री वा समुद्री पानीको यान्त्रिक कर्तव्य | कांस्य वा कप्रोनिकेल परिवार | C63000, C95400 वा कप्रोनिकेल उम्मेदवारहरू | समुद्री पानीको वेग, ग्याल्भेनिक युग्मन, क्याथोडिक सुरक्षा र सटीक मानक |
| बनाइएको कनेक्टर वा सजावटी/यांत्रिक फिटिंग | पीतल | C26000, C26800, C37700 वा स्वीकृत समकक्ष | वसन्त आवश्यकता, चालकता, डिजिंसिफिकेशन जोखिम वा नियामक सीमाहरू |
साइटको कांस्य श्रेणीले वसन्त र थकान अनुप्रयोगहरूको लागि उपयोगी पारिवारिक-स्तर सन्दर्भ प्रदान गर्दछ। आह्वान गरिएको मानक जाँच नगरी एक उत्पादन फारमबाट अर्कोमा टेम्पर, चालकता मान वा सहिष्णुता स्थानान्तरण नगर्नुहोस्।
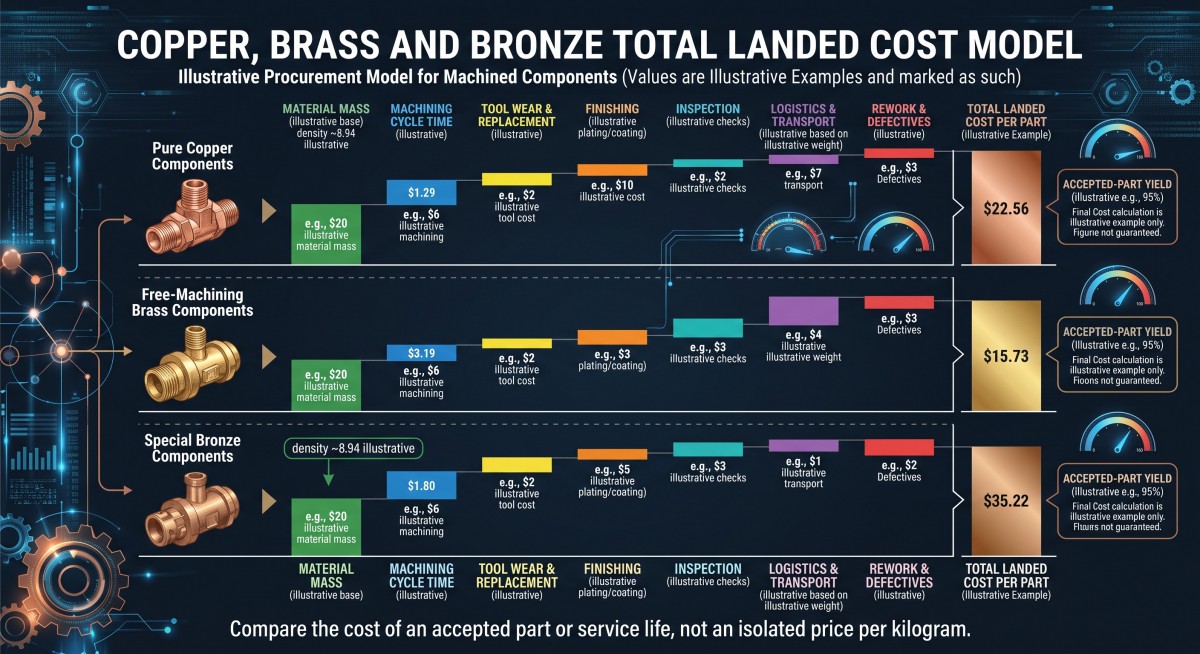
५. धातुको दर मात्र होइन, कुल अवतरण लागत तुलना गर्नुहोस्
प्रति किलोग्राम सबैभन्दा सस्तो सामग्री सबैभन्दा महँगो स्वीकृत भाग बन्न सक्छ। घनत्व, किन्न-देखि-उडान अनुपात, चक्र समय, उपकरण जीवन, परिष्करण, निरीक्षण र अस्वीकृत टुक्राहरू सबैले व्यावसायिक परिणाम परिवर्तन गर्छन्।
साझा आधार प्रयोग गर्नुहोस्:
प्रति स्वीकृत भाग अवतरण लागत = (सामग्री + रूपान्तरण + उपकरण + परिष्करण + निरीक्षण र कागजातहरू + प्याकिङ + आन्तरिक/निर्यात भाडा, बीमा, शुल्क र अपेक्षित पुनर्निर्माण - सहमत स्क्र्याप क्रेडिट) / स्वीकृत समाप्त मात्रा
प्रक्रिया सीमाहरू दृश्यात्मक राख्नुहोस्। नजिकको-नेट खाली ठाउँ उद्धृत गर्ने पित्तल आपूर्तिकर्ताले समाप्त मेसिन गरिएको कम्पोनेन्ट उद्धृत गर्ने तामा आपूर्तिकर्ता भन्दा सस्तो देखिन सक्छ, तर दुई संख्याहरू तुलनात्मक छैनन्। यसको विपरीत, उच्च सामग्री लागत भएको कांस्य खाली ठाउँले जित्न सक्छ यदि यसले सेवा जीवन दोब्बर बनाउँछ र अनियोजित प्रतिस्थापन बन्द हटाउँछ भने।
पहिलो-पास अनुमानको लागि, अनुमानित घनत्व तामाको लागि लगभग ८.९ ग्राम/सेमी³, धेरै पीतलको लागि ८.४–८.७ ग्राम/सेमी³ र धेरै कांस्यको लागि ८.७–८.९ ग्राम/सेमी³ हो। यी योजना मानहरू हुन्, प्रमाणित मिश्र धातु घनत्व वा निर्दिष्ट खण्डको लागि आपूर्तिकर्ताको मापन गरिएको द्रव्यमान प्रति मिटर (किलोग्राम/मिटर) को विकल्प होइनन्। समान कार्यात्मक आउटपुट तुलना गर्नुहोस्: प्रति स्वीकृत भाग लागत, प्रति प्रयोगयोग्य मिटर लागत, प्रति एम्पेसिटी लागत वा प्रति सञ्चालन घण्टा लागत।
कुनै पनि "बचत" दावी पछाडिको अनुमानहरू सोध्नुहोस्:
- के सामग्रीको मूल्य नाम दिइएको तामा, जस्ता वा टिन सन्दर्भमा अनुक्रमित गरिएको छ, स्पष्ट उद्धरण मिति र मिश्र धातु प्रिमियम सहित?
- के मेसिनिङ अनुमानमा सेटअप, उपकरण परिवर्तन, डिबरिङ र निरीक्षण समावेश छ?
- स्वीकृत भागहरूमा उपज गणना गरिन्छ वा सुरु गरिएका टुक्राहरूमा मात्र?
- के प्लेटिङ, ताप उपचार, सफाई र प्याकेजिङ समावेश छन्?
- स्क्र्यापको स्वामित्व कसको हो, र वास्तवमा कुन क्रेडिटमा सहमति भएको छ?
- के तुलनामा अनुपालन कागजातहरू र गन्तव्य-विशिष्ट प्रतिबन्धहरू समावेश छन्?
एउटा सामान्य व्यावसायिक गल्ती भनेको कच्चा पदार्थमा केही सेन्ट बचत गर्नु, त्यसपछि प्रत्येक भागमा अतिरिक्त सञ्चालनको लागि तिर्नु हो। मिश्र धातु अनुमोदन गर्नु अघि रेखाचित्रको छेउमा लागत मोडेल राख्नुहोस्।
६. निरीक्षण र कागजात: तुलना सम्झौताबद्ध बनाउनुहोस्
आपूर्तिकर्ताले सही परिवार उद्धृत गर्न सक्छ र अझै पनि गलत अवस्था डेलिभर गर्न सक्छ। उत्पादन गर्नु अघि प्रमाण फ्रिज गर्नुहोस्:
| RFQ वा खरिद-अर्डर वस्तु | के परिभाषित गर्ने | यो किन महत्त्वपूर्ण छ |
|---|---|---|
| मिश्र धातु पहिचान | UNS/EN/JIS/GB पदनाम, रसायन विज्ञान सीमा र स्वीकृत समकक्षहरू | “तामा,” “पीतल” र “कांस्य” पारिवारिक नाम हुन्, स्वीकृति ग्रेड होइनन्। |
| उत्पादन फारम | प्लेट, पाना, बार, रड, ट्यूब, स्ट्रिप, प्रोफाइल वा समाप्त भाग | लागू हुने मानक र परीक्षण स्थान फारम अनुसार परिवर्तन हुन सक्छ |
| तापक्रम/अवस्था | एनिल गरिएको, आधा कडा, कडा, तानिएको, तनावमुक्त वा परिभाषित कास्टिङ अवस्था | चालकता, शक्ति, वसन्त प्रतिक्रिया र मेसिनिंग व्यवहार अवस्था मा निर्भर गर्दछ। |
| कार्यात्मक आवश्यकताहरू | वर्तमान, तापक्रम, भार, गति, PV, स्नेहन, क्षरण र संभोग सामग्री | सामान्य सम्पत्ति श्रेणीकरणले कर्तव्य डेटा प्रतिस्थापन गर्न सक्दैन |
| आयाम र CTQ हरू | रेखाचित्र संशोधन, मिति, सहिष्णुता, समतलता, प्वाल स्थिति, सतह समाप्त र भत्ता | सामग्री अनुपालनले अन्तिम-भाग ज्यामिति प्रमाणित गर्दैन। |
| परीक्षण योजना | चालकता/प्रतिरोधात्मकता विधि, कठोरता वा मेकानिकल परीक्षण, पहिरन परीक्षण, नमूना र रेकर्डहरू | "निरीक्षण उत्तीर्ण" पुनरुत्पादन योग्य आवश्यकता होइन। |
| ट्रेसेबिलिटी | MTC र प्याकेज लेबलहरूसँग लिङ्क गरिएको ताप/कास्ट/ब्याच/कोइल/लट पहिचानकर्ता | प्रमाणपत्रलाई डेलिभर गरिएको धातुबाट अलग हुनबाट रोक्छ। |
| नियामक कागजातहरू | MTC, तेस्रो-पक्ष निरीक्षण, RoHS, REACH वा अन्य गन्तव्य-विशिष्ट प्रमाणहरू | सिसा भएको पीतल/कांस्य र अन्य मिश्र धातु तत्वहरूले प्रतिबन्धहरू ट्रिगर गर्न सक्छन् |
आपूर्तिकर्ता-पृष्ठभूमि प्रमाणको लागि, साइम्बर मेटलको समीक्षा गर्नुहोस्CNC र EDM उपकरणरगुणस्तर प्रमाणीकरण र निरीक्षणपृष्ठहरू। तिनीहरूले क्षमता सन्दर्भ प्रदान गर्छन्; तिनीहरूले अर्डर-विशिष्ट MTC, आयामी रिपोर्ट वा सहमत स्वीकृति योजनालाई प्रतिस्थापन गर्दैनन्।
७. व्यावहारिक छनोट कार्यप्रवाह
डिजाइन समीक्षामा यो अनुक्रम प्रयोग गर्नुहोस्:
- असफलता मोड परिभाषित गर्नुहोस्।के जोखिम अत्यधिक तातो हुने, पित्त खस्ने, घर्षण गर्ने घिस्रने, थकान, क्षरण, विकृति वा अत्यधिक मेसिनिङ लागत हो?
- सम्झौता गर्न नसकिने सम्पत्ति सेट गर्नुहोस्।मापनयोग्य आवश्यकताको रूपमा चालकता, तापक्रम, भार, गति, पहिरन सीमा वा आयामी CTQ लेख्नुहोस्।
- परिवारलाई छोटो सूचीमा राख्नुहोस्।शुद्ध तामा, पीतल, टिन/फस्फोर कांस्य, आल्मुनियम कांस्य वा निकल-आल्मुनियम कांस्य।
- ग्रेड र अवस्था छान्नुहोस्।सही UNS वा समकक्ष पदनाम, मानक र स्वभावको नाम दिनुहोस्।
- उत्पादन मार्ग छनौट गर्नुहोस्।आरा-कट स्टक, एक्सट्रुजन, कास्टिङ, फोर्जिङ र CNC मेसिनिङलाई आयतन र ज्यामितिसँग तुलना गर्नुहोस्।
- प्रतिनिधि नमूना चलाउनुहोस्।सबै आवश्यक कार्यहरू पछि अन्तिम सतह र महत्वपूर्ण आयामहरूको निरीक्षण गर्नुहोस्, कच्चा खाली ठाउँ मात्र होइन।
- स्वीकृत परिणामको मूल्य निर्धारण गर्नुहोस्।उपज, उपकरण जीवन, परिष्करण, कागजातहरू, भाडा र पुन: कार्य समावेश गर्नुहोस्।
- RFQ फ्रिज गर्नुहोस्।रेखाचित्र, मात्रा, आवेदन सर्तहरू, निरीक्षण योजना र गन्तव्य आपूर्तिकर्तालाई पठाउनुहोस्।
बहु-प्रक्रिया कार्यको लागि, सामग्री सोर्सिङ, काट्ने, मेसिनिङ, निरीक्षण र निर्यात डेलिभरीलाई एउटै दस्तावेजीकरण प्रक्रियाको रूपमा समन्वय गर्नुहोस्। वास्तविक अर्डरको लागि हालको उपलब्धता, MOQ, समय र कागजातहरू पुष्टि हुनुपर्छ।
तपाईंको RFQ मा के समावेश गर्ने
प्रत्येक आपूर्तिकर्तालाई एउटै प्राविधिक सीमा पठाउनुहोस्:
- सटीक मिश्र धातु र बराबर मानक, यदि कुनै छ भने।
- उत्पादनको रूप, आयाम, तौल वा काटिएको लम्बाइ।
- तापक्रम/अवस्था र आवश्यक चालकता वा यान्त्रिक गुणहरू।
- २D रेखाचित्र, ३D मोडेल, मिति योजना र संशोधन।
- महत्वपूर्ण सहनशीलता, सतह समाप्त, प्लेटिङ वा ताप-उपचार आवश्यकताहरू।
- वर्तमान, तापक्रम, भार, गति, PV, स्नेहन र क्षरण वातावरण।
- नमूनाको मात्रा, पहिलो रिलीज, वार्षिक माग र कार्यक्रम अवधि।
- मेसिनिङ, फर्मिङ, एक्सट्रुजन, फोर्जिङ, कास्टिङ, काट्ने र डिबरिङ स्कोप।
- MTC, तेस्रो-पक्ष निरीक्षण, RoHS, REACH, FAI/PPAP वा अन्य कागजात आवश्यकताहरू।
- नमूना योजना, परीक्षण विधिहरू, गैर-अनुरूपता र प्रतिस्थापन प्रक्रिया।
- प्याकिङ, प्याकेजको द्रव्यमान, लेबल, गन्तव्य, इन्कोटर्म र आगमन लक्ष्य।
- तुलना कच्चा पदार्थ, समाप्त भाग वा कुल जग्गा लागत हुनुपर्छ कि पर्दैन।
रेखाचित्रमा आधारित समीक्षाको लागि,RFQ को लागि साइम्बर मेटललाई सम्पर्क गर्नुहोस्।मिश्र धातु, फारम, मात्रा, महत्वपूर्ण आयाम, सेवा सर्तहरू र कागजात आवश्यकताहरू सहित। आपूर्तिकर्ताले ती विवरणहरू हेरेपछि मात्र व्यावहारिक मार्ग पुष्टि गर्न सक्छ।
तल्लो रेखा
तामा प्रायः चालकताको विकल्प हो। पीतल प्रायः उत्पादकत्वको विकल्प हो। कांस्य प्रायः लगाउने, भार वा क्षरणको विकल्प हो। तर ती सुरुवाती दिशाहरू हुन्, स्वचालित अनुमोदन होइनन्।
विजेता स्पेसिफिकेशनले ग्रेड, अवस्था, उत्पादन फारम, परीक्षण विधि र अन्तिम प्रक्रियालाई नाम दिन्छ। यसले वास्तविक सेवा जीवनमा स्वीकृत भागहरूको लागत पनि तुलना गर्दछ। यदि भागले करेन्ट बोक्छ भने, तापक्रम वृद्धि र जोर्नी प्रतिरोध गणना गर्नुहोस्। यदि यो स्लाइड हुन्छ भने, PV गणना गर्नुहोस् र मिलन जोडी परीक्षण गर्नुहोस्। यदि यो मेसिन गरिएको छ भने, मूल्य चिप्स, उपकरणहरू, बर्रहरू र निरीक्षण - खाली ठाउँ मात्र होइन।
बारम्बार सोधिने प्रश्नहरू
सामान्यतया, हुन्छ। व्यावसायिक रूपमा शुद्ध तामा सामान्यतया उच्चतम-चालकता विकल्प हो किनभने पीतल र कांस्यले बल र पहिरनको लागि जस्ता, टिन, आल्मुनियम, निकल वा अन्य तत्वहरू थप्छन्। रिपोर्ट गरिएको मान अझै पनि ग्रेड, टेम्पर, उत्पादन फारम, तापक्रम र परीक्षण विधिमा निर्भर गर्दछ। परिवार-व्यापी न्यूनतमको सट्टा आह्वान गरिएको मानक र आपूर्तिकर्ताको लट-विशिष्ट परिणाम प्रयोग गर्नुहोस्।
C36000 फ्री-मेसिनिङ ब्रास सामान्यतया उच्च-भोल्युम टर्निङको लागि यी तीन परिवारहरू मध्ये सबैभन्दा सजिलो हो। शुद्ध तामाले चिप्स र बर्रहरू उत्पादन गर्न सक्छ, जबकि धेरै एल्युमिनियम र निकल-एल्युमिनियम कांस्यले उपकरणको पहिरन बढाउँछ। सीसा-रहित ब्रास र फरक टेम्परहरूले C36000 भन्दा फरक व्यवहार गर्न सक्छन्, त्यसैले प्रतिनिधि परीक्षणको साथ वास्तविक ग्रेड र ज्यामिति प्रमाणित गर्नुहोस्।
होइन। कांस्य एउटा फराकिलो परिवार हो, र पहिरन लोड, गति, स्नेहन, काउन्टरफेस, तापक्रम र प्रदूषणमा निर्भर गर्दछ। C93200, C95400, C63000 र फस्फोर कांस्यहरूले विभिन्न असर, शक्ति र क्षरण समस्याहरू समाधान गर्छन्। लाइट-ड्युटी फिटिंगको लागि फ्री-मेसिनिङ ब्रास पर्याप्त हुन सक्छ तर उच्च-PV बुशिङको लागि अनुपयुक्त हुन सक्छ।
बेयरिङ-ग्रेड कांस्य समीक्षाबाट सुरु गर्नुहोस्, त्यसपछि PV अवस्था, शाफ्ट सामग्री, स्नेहन, क्लियरेन्स र स्वीकार्य पहिरन जाँच गर्नुहोस्। C93200 ले उपयोगी अनुकूलता र मेशिनेबिलिटी प्रदान गर्न सक्छ; एल्युमिनियम र निकल-एल्युमिनियम कांस्यले उच्च शक्ति र पहिरन क्षमता प्रदान गर्न सक्छ। शुद्ध तामा वा पीतललाई चालकता वा मेशिनिङ डेटाबाट मात्र लोड गरिएको स्लाइडिङ इन्टरफेसको लागि चयन गर्नु हुँदैन।
यसको कुनै परिवार-व्यापी उत्तर छैन। निकल-एल्युमिनियम कांस्य र कप्रोनिकेल समुद्री कर्तव्यको लागि सामान्य उम्मेदवारहरू हुन्, जबकि केही ब्रासहरूलाई डिजिंसिफिकेशन र ग्याल्भेनिक अन्तरक्रियाको लागि सावधानीपूर्वक समीक्षा आवश्यक पर्दछ। समुद्री पानी रसायन विज्ञान, वेग, क्याथोडिक सुरक्षा, तापक्रम, मिलन सामग्री र शासकीय मानक चयनको हिस्सा हुनुपर्छ।
भरपर्दो छैन। घनत्व, खण्ड आकार, सामग्री उपयोग, मेसिनिङ चक्र, उपकरण जीवन, परिष्करण, निरीक्षण, भाडा, शुल्क, स्क्र्याप र प्रतिस्थापन जोखिम कच्चा धातु दर भन्दा बढी हुन सक्छ। आपूर्तिकर्ताहरूलाई समान आयाम र प्रक्रिया सीमा उद्धृत गर्न भन्नुहोस्, त्यसपछि प्रति स्वीकृत भाग वा अपेक्षित सेवा जीवनको ल्यान्ड लागत तुलना गर्नुहोस्।
होइन। चालकताले C10100, C10200 वा C11000 लाई विशिष्ट रूपमा पहिचान गर्दैन, र यसले आयाम, तापक्रम, अक्सिजन सामग्री, सतह अवस्था वा ट्रेसेबिलिटी प्रमाणित गर्दैन। अक्सिजन-सम्बन्धित आवश्यकताहरूको लागि, उपयुक्त रसायन विज्ञान वा अक्सिजन परीक्षण र लट-लिङ्क गरिएको प्रमाणपत्र प्रयोग गर्नुहोस्; द्रुत सतह पठनमा मात्र भर नपर्नुहोस्।
आवश्यकताहरू फरक-फरक हुन्छन्, तर खरीददारहरूले सामान्यतया धेरै-लिङ्क गरिएको MTC, आयामी र दृश्य निरीक्षण रिपोर्ट, निर्दिष्ट गरिएको ठाउँमा चालकता वा मेकानिकल परीक्षण रेकर्ड, रेखाचित्र र संशोधन सन्दर्भ, प्याकिङ सूची र कुनै पनि नाम दिइएको नियामक वा तेस्रो-पक्ष कागजातहरू अनुरोध गर्छन्। प्रत्येक कागजातलाई कसले प्रमाणित गर्छ र प्याकेज लेबल उत्पादन लटमा कसरी जडान हुन्छ भनी बताउनुहोस्।
यदि थाहा छ भने सटीक मिश्र धातु प्रदान गर्नुहोस्, उत्पादनको रूप, आयाम, सहिष्णुता, मात्रा, मेसिनिङ वा बनाउने मार्ग, विद्युतीय वा मेकानिकल कर्तव्य, भार र गति, स्नेहन, क्षरण वातावरण, सतह उपचार, प्रमाणपत्रहरू, गन्तव्य र तालिका। रेखाचित्र र विफलता जोखिमको छोटो विवरण "उत्तम सामग्री" वा "न्यूनतम मूल्य" भन्दा बढी उपयोगी छन्।
पोस्ट समय: सेप्टेम्बर-०३-२०२६